
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

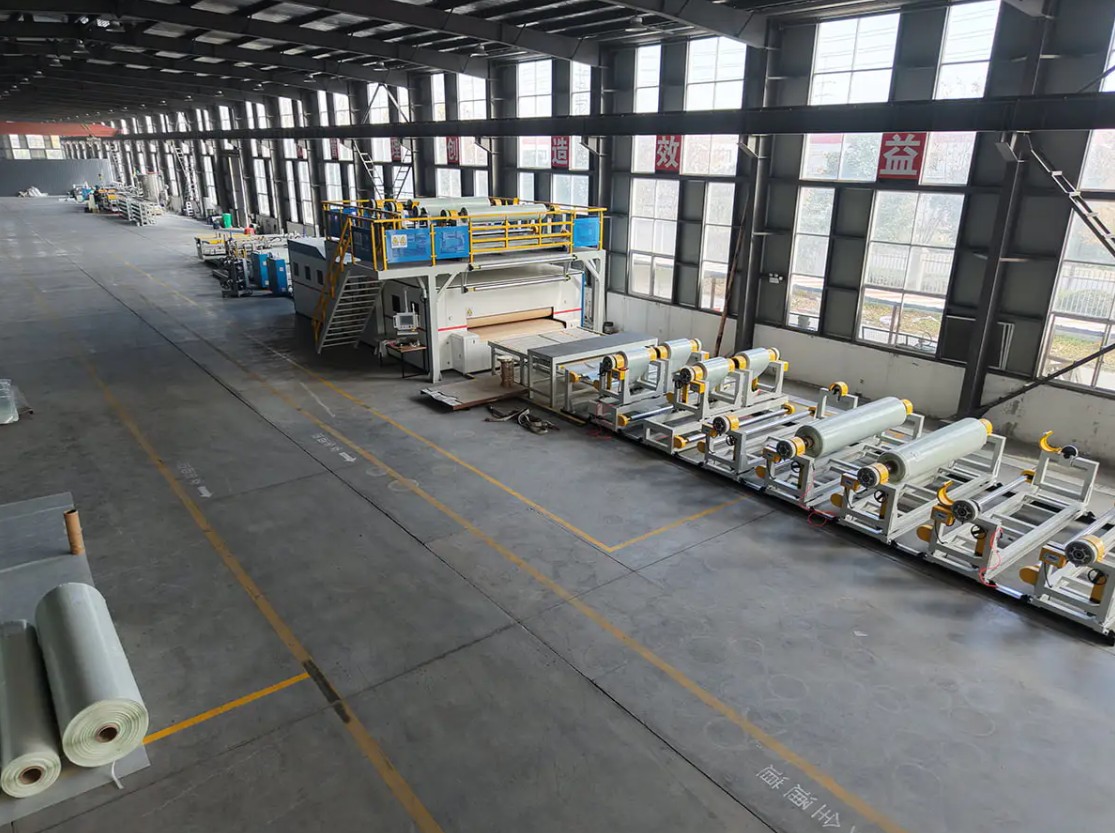
Talian lantai SPC lima lapisan berjalan pada lima hingga enam meter seminit boleh kehilangan separuh anjakan output kepada sesuatu yang sekecil hanyut ketebalan 0.1 mm. Pengendali melihatnya pada palet siap, bukan pada cetakan, dan pada masa itu penyemperit telah menolak beberapa ratus meter papan luar spesifikasi. Corak yang sama muncul pada garisan pita CFRT, garisan salutan kulit PVC dan PU dan garisan pelapis komposit logam. Mesin itu mampu; proses itu tidak cukup cepat diperbetulkan.
Itulah kes sebenar untuk automasi jentera penyemperitan. Ia bukan tentang menggantikan pengendali, dan ia bukan tentang membeli pengawal paling mahal di pasaran. Ia adalah mengenai menutup gelung yang menentukan ketebalan, lekatan dan kualiti permukaan, dan menutupnya dengan cukup pantas sehingga pembetulan berlaku sebelum bahan dibazirkan. Segala-galanya di bawah mengikuti daripada idea tunggal itu.
Apa yang Sebenarnya Diliputi oleh Automasi Jentera Penyemperitan
Pada talian komposit berasaskan penyemperitan, automasi ialah timbunan gelung kawalan dan bukannya satu ciri. Talian boleh diautomasikan dengan baik di satu tempat dan manual sepenuhnya dua meter di hilir, itulah sebabnya dua kilang yang menjalankan peralatan serupa berakhir dengan hasil yang sangat berbeza. Gelung yang paling penting ialah:
- Suapan cair dan dos: suapan gravimetrik atau isipadu resin, pengisi dan bahan tambahan, dipegang dalam jalur sempit supaya skru tidak perlu mengimbangi tekak yang kelaparan.
- Kelajuan skru dan tekanan cair: tekanan pada pintu masuk cetakan ialah nombor yang mendedahkan apa yang berlaku di dalam tong, dan ia sepatutnya memacu kelajuan skru, bukan sebaliknya.
- Suhu tong dan die: kawalan zon dengan resolusi yang mencukupi untuk memastikan kelikatan cair stabil dalam jangka masa panjang, termasuk perubahan permulaan dan bahan.
- Kawalan tolok: tolok ketebalan atau berat asas memberi suapan kembali kepada pelarasan bibir mati, jurang gulung atau kelajuan garisan, jadi pembetulan adalah automatik dan bukannya dimulakan oleh pengendali.
- Penyegerakan kelajuan dan ketegangan: tarik keluar, gulung laminating, gulung timbul dan penggulung menjejaki satu rujukan induk, jadi web tidak terbentang atau kendur.
- Penggulungan, pemangkasan dan kawalan tepi: belitan tegangan berterusan dan pemangkasan tepi automatik yang memastikan gulungan siap boleh dijual.
Gelung ini terletak pada empat tahap praktikal. Kawalan manual bergantung pada tolok bacaan operator dan roda tangan pusing. Kawalan resipi gelung terbuka menyimpan tetapan setiap produk tetapi tidak bertindak balas terhadap hanyut. Kawalan gelung tertutup dengan tolok atau sensor tekanan dibetulkan dengan sendirinya. Pengawasan talian penuh menambah pengelogan data, penggera dan kebolehkesanan, yang biasanya merupakan perkara pertama yang diminta oleh audit pelanggan untuk melihat.
Di mana Automasi Membayar Balik Dahulu
Belanjawan automasi adalah terhad, jadi susunan perbelanjaan adalah lebih penting daripada jumlah keseluruhan. Dalam kebanyakan loji komposit, kawalan tolok dan kawalan ketegangan membayar balik kosnya lebih cepat daripada yang lain, kerana mereka menyerang sekerap dan menurunkan taraf, yang boleh dilihat pada kunci kira-kira setiap hari. Masa penukaran dan penggunaan tenaga biasanya datang kedua.
| Gelung kawalan | Operasi manual | Operasi gelung tertutup | Kesan kewangan utama |
|---|---|---|---|
| Ketebalan dan berat asas | Pembetulan selepas drift dikesan | Pembetulan berterusan daripada isyarat tolok | Kurang sekerap, kurang turun taraf, lebih banyak meter boleh dijual |
| Tekanan cair dan kelajuan skru | Pelarasan mengejar ayunan tekanan | Tekanan dipegang sebagai pembolehubah terkawal | Dimensi stabil, kurang penolakan permulaan |
| Ketegangan web | Kelihatan kendur atau regangan pada kelajuan yang lebih tinggi | Ketegangan yang dipegang oleh penari atau maklum balas sel beban | Lebih sedikit kedutan, lekatan yang lebih baik, lebih sedikit rehat |
| Pengezonan suhu | Bacaan melayang apabila keadaan persekitaran berubah | Kawalan PID pada setiap zon | Kemasan permukaan yang konsisten merentasi syif |
| Pertukaran resipi | Nilai set tangan, beberapa meter percubaan | Parameter yang disimpan dipanggil semula dalam satu langkah | Masa henti yang lebih pendek antara gred produk |
Cara mudah untuk mensaizkan perbelanjaan adalah dengan mengukur kadar sekerap dan kadar penurunan taraf selama satu bulan, kemudian anggarkan jumlah setiap satu disebabkan oleh variasi dalam ketebalan, ketegangan atau suhu. Automasi yang mengalih keluar separuh daripada variasi itu biasanya membayar balik dengan baik dalam masa dua tahun pada baris yang menjalankan dua atau tiga syif.
Memadankan Tahap Automasi dengan Produk yang Anda Buat
Produk penyemperitan dan pelapis yang berbeza meletakkan keutamaan pada gelung yang berbeza. Pakej kawalan yang sesuai untuk satu bahan boleh bersaiz besar, atau hanya ditujukan kepada pembolehubah yang salah, untuk yang lain.
CFRT dan talian komposit termoplastik
Pada garisan termoplastik bertetulang gentian berterusan berasaskan PET atau PP, penyemperit perlu memplastikan polimer dan menghamili gentian mengembara dalam satu laluan. Kestabilan tekanan cair dan suhu impregnasi menentukan sama ada pita itu basah sepenuhnya, manakala ketegangan pusingan menentukan sama ada gentian kekal di tempat ia diletakkan. Automasi di sini kebanyakannya mengenai menahan tiga pembolehubah secara stabil pada masa yang sama apabila kelajuan talian meningkat, dan tentang mengelognya supaya pelanggan boleh ditunjukkan tetingkap proses di belakang gulungan yang dihantar.
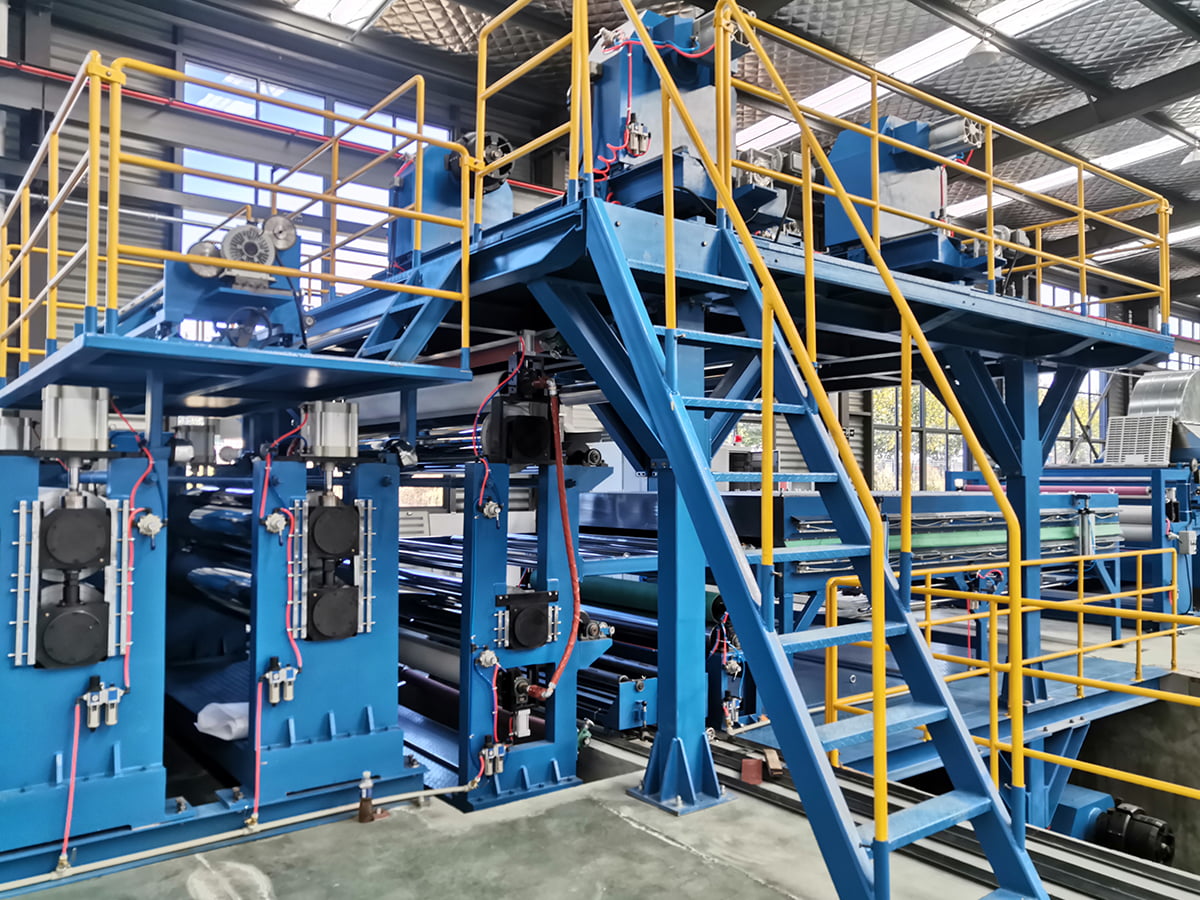
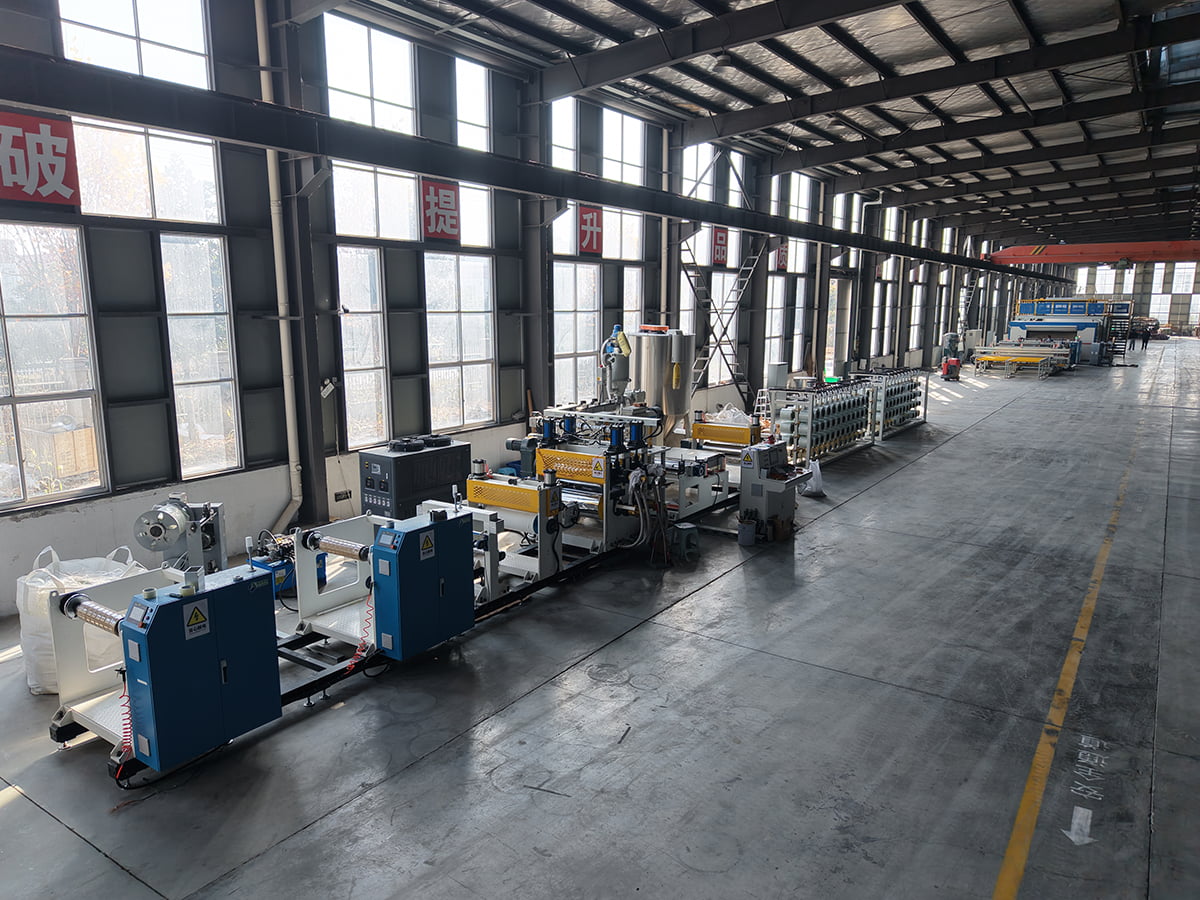 Talian Pengeluaran Bahan Komposit PET/PP CFRT Semak semula barisan pengeluaran OEM PET/PP CFRT ini untuk termoplastik bertetulang gentian berterusan, di mana tekanan cair yang stabil, suhu impregnasi dan ketegangan keliling menyokong keluaran pita yang konsisten. Lihat Produk →
Lantai SPC dan garisan lamina PVC
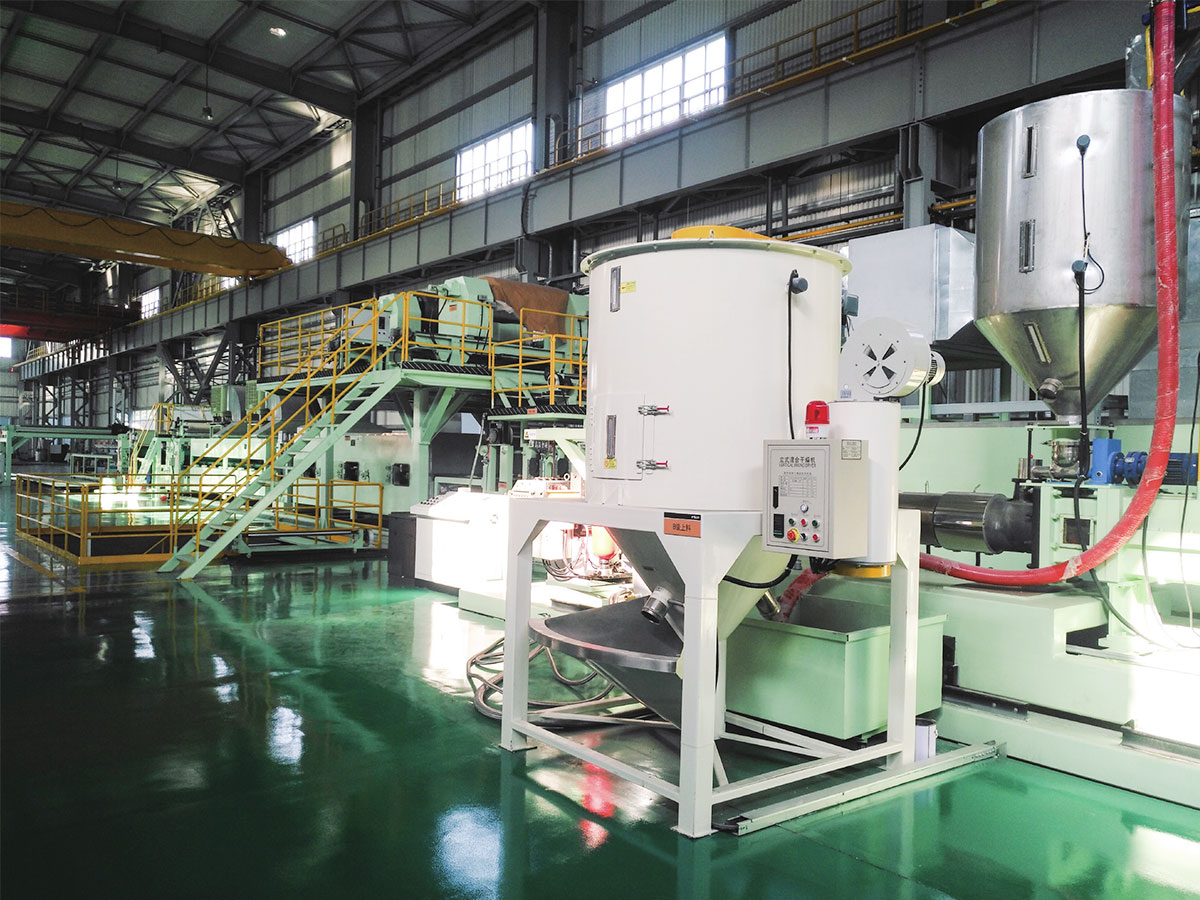
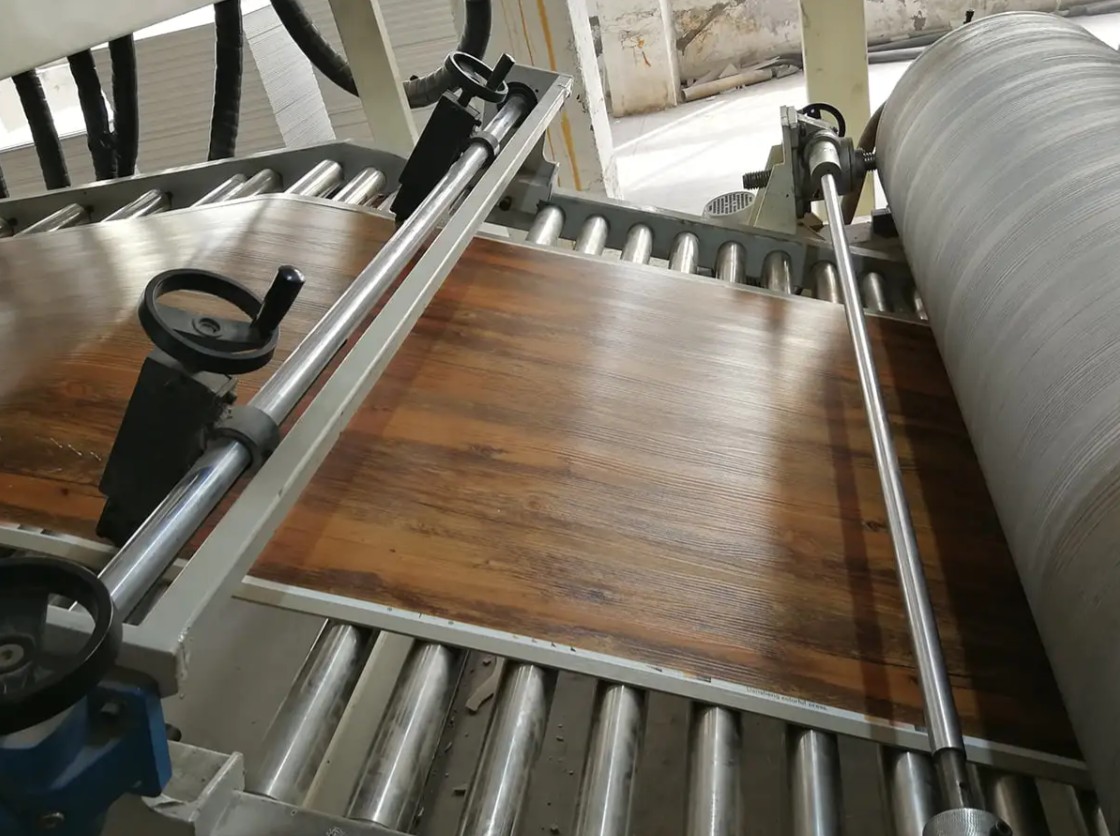
Pengeluaran papan SPC menggabungkan penyemperit dengan kalender dan bahagian laminating. Kawalan ketebalan bermula pada dadu tetapi tamat pada celah gulung, dan kedua-duanya perlu ditala bersama. Variasi ketumpatan, kedalaman timbul dan suhu laminasi adalah sumber aduan biasa daripada pembeli lantai, jadi automasi yang berguna ialah jenis yang mengekalkan jurang gulungan dan suhu laminator di bawah kawalan gelung tertutup dan bukannya pada roda tangan. Pembeli yang merancang barisan baharu boleh menyemak urutan proses asas dalam gambaran keseluruhan barisan pengeluaran panel lamina PVC ini sebelum bersetuju dengan skop kawalan.
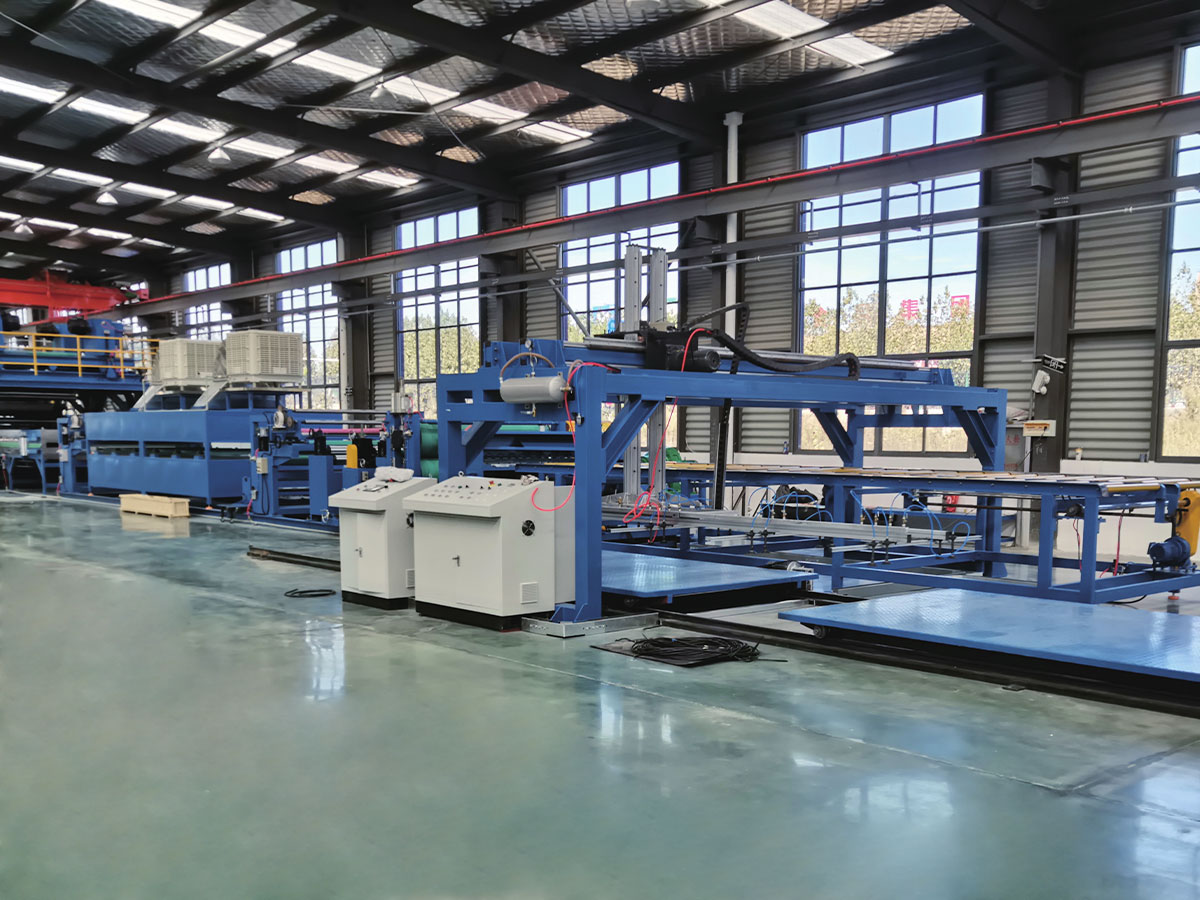
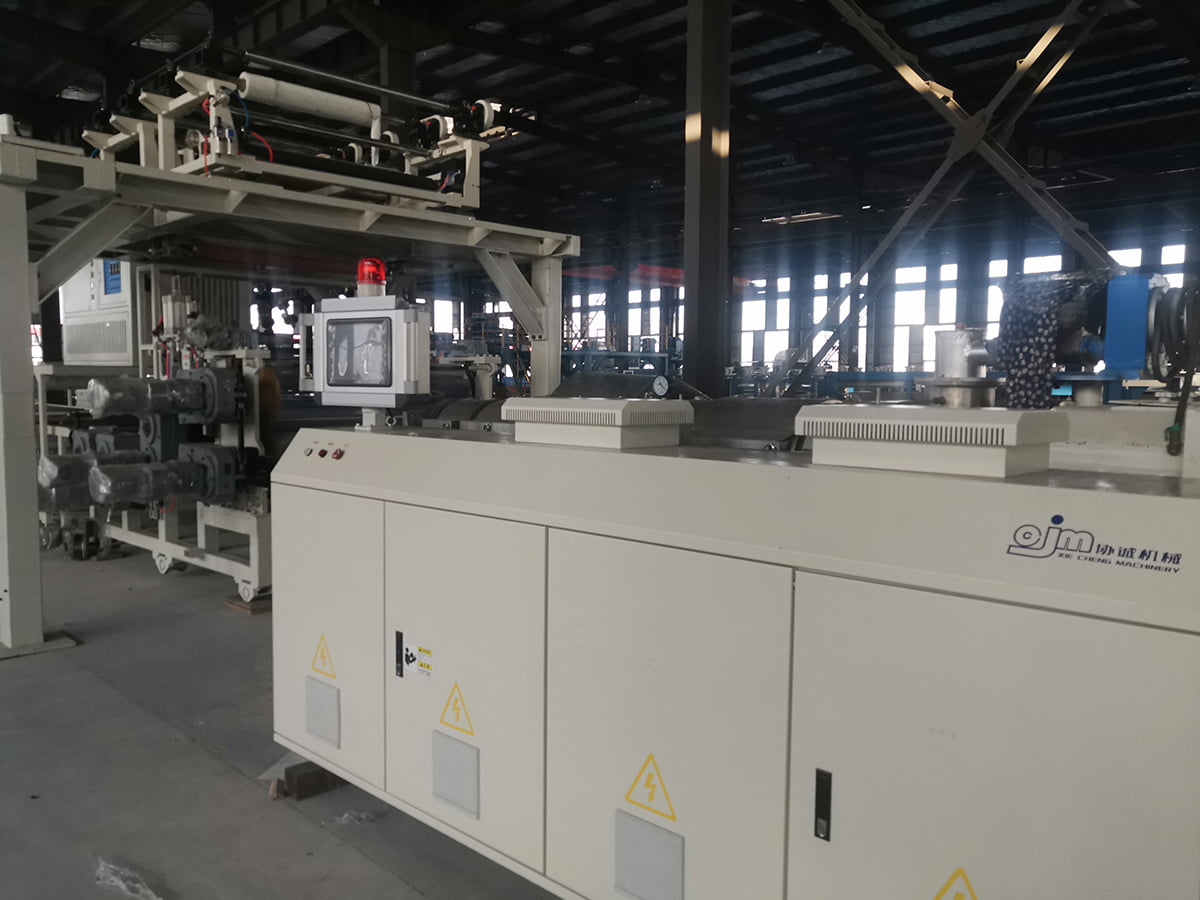 Talian Pengeluaran Lantai PVC/WPC/SPC OEM Semak garis lantai OEM SPC ini untuk penyemperitan bersepadu, kalendar, melamina dan timbul, dengan ketepatan ketebalan asas ±0.1 mm dan kawalan PLC/HMI. Lihat Produk →
Garis salutan kulit PVC dan PU
Garis salutan dan timbul hidup atau mati pada berat salutan dan suhu gulung. Kepala salutan yang berbeza dengan beberapa gram setiap meter persegi menghasilkan perbezaan teduhan yang boleh dilihat selepas timbul, dan melepaskan ketegangan kertas yang hanyut menghasilkan ralat daftar. Berat salutan gelung tertutup, suhu gulungan timbul dan kawalan ketegangan berbilang zon adalah tiga perkara yang patut ditegaskan.
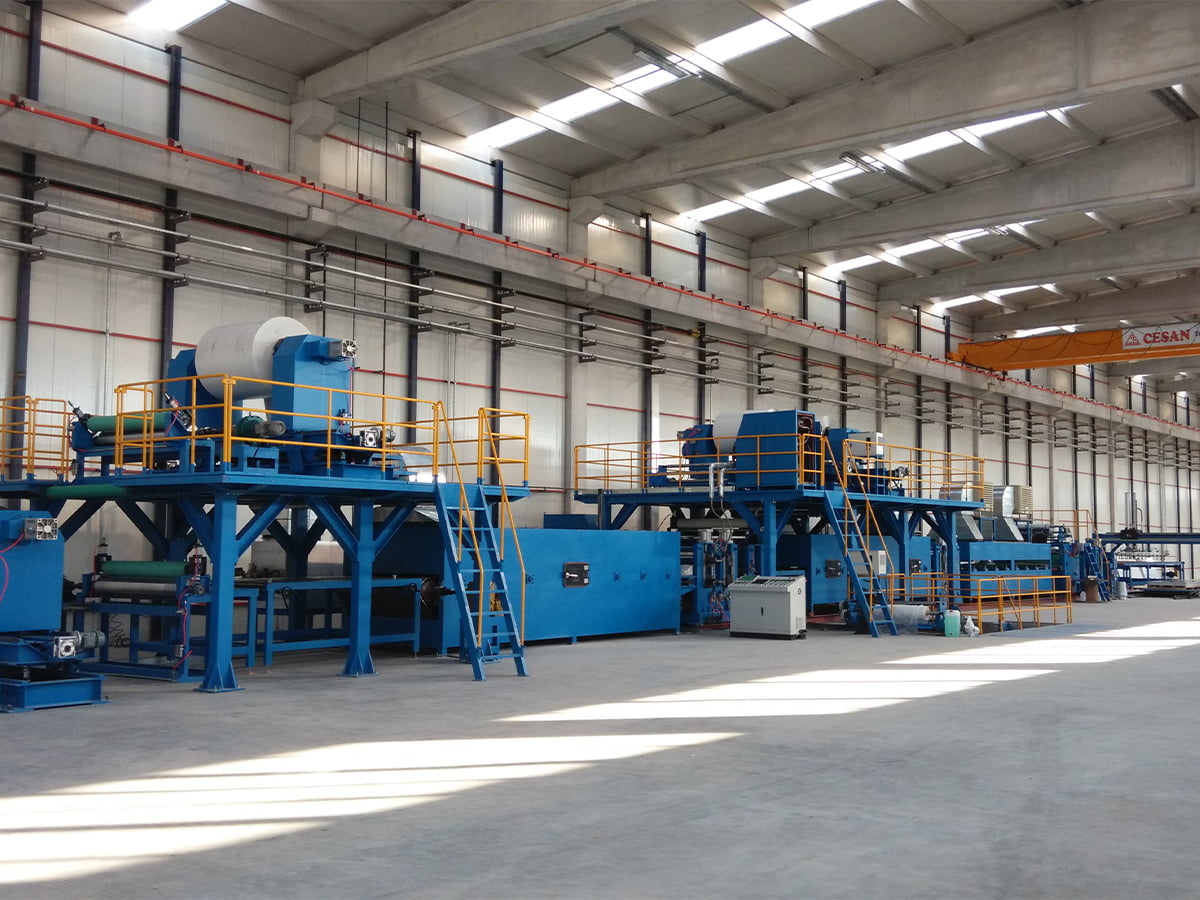
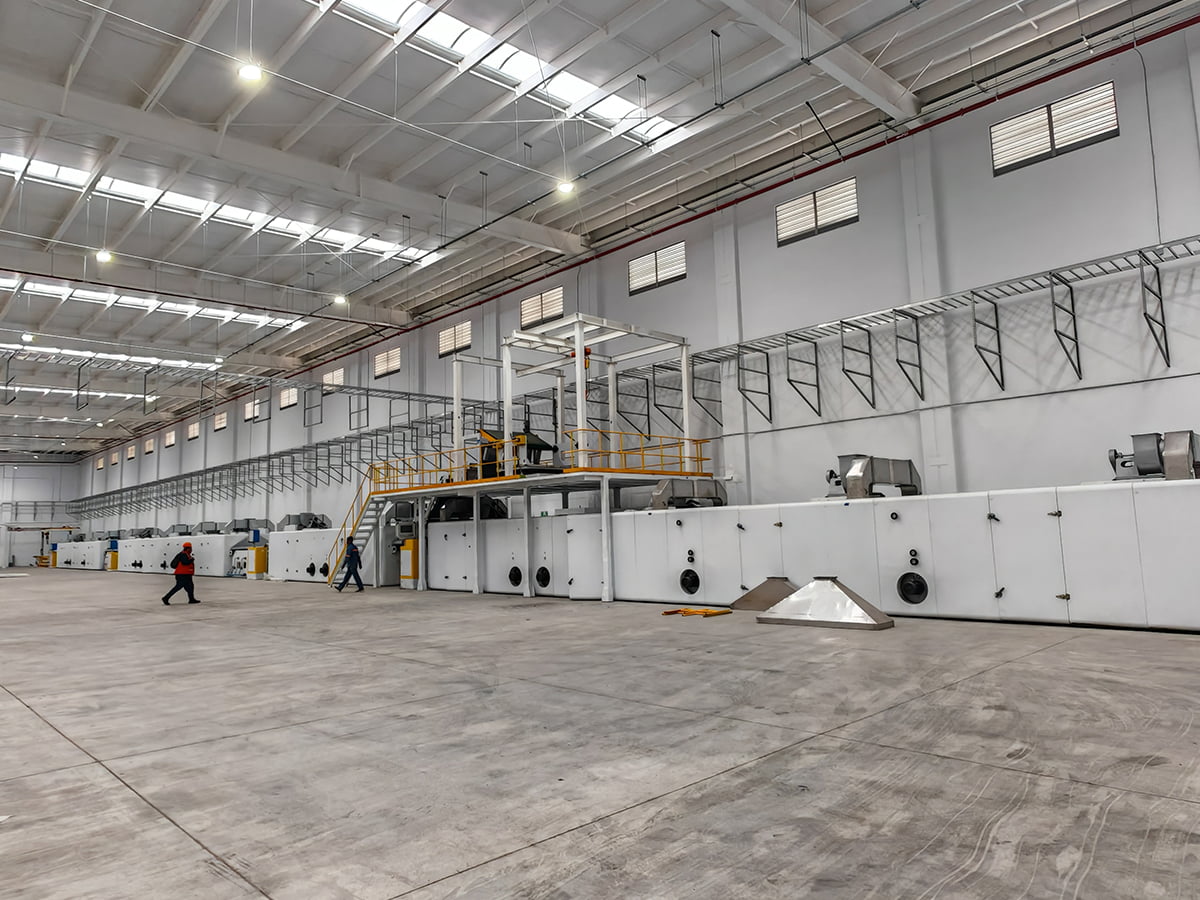 Talian Timbul dan Salutan Kulit PVC/PU OEM Semak lapisan kulit OEM PVC/PU ini dan garis timbul; berat salutan, suhu gulungan timbul dan kawalan ketegangan berbilang zon adalah kunci untuk keluaran yang konsisten. Lihat Produk →
Panel komposit logam dan garis salutan gegelung
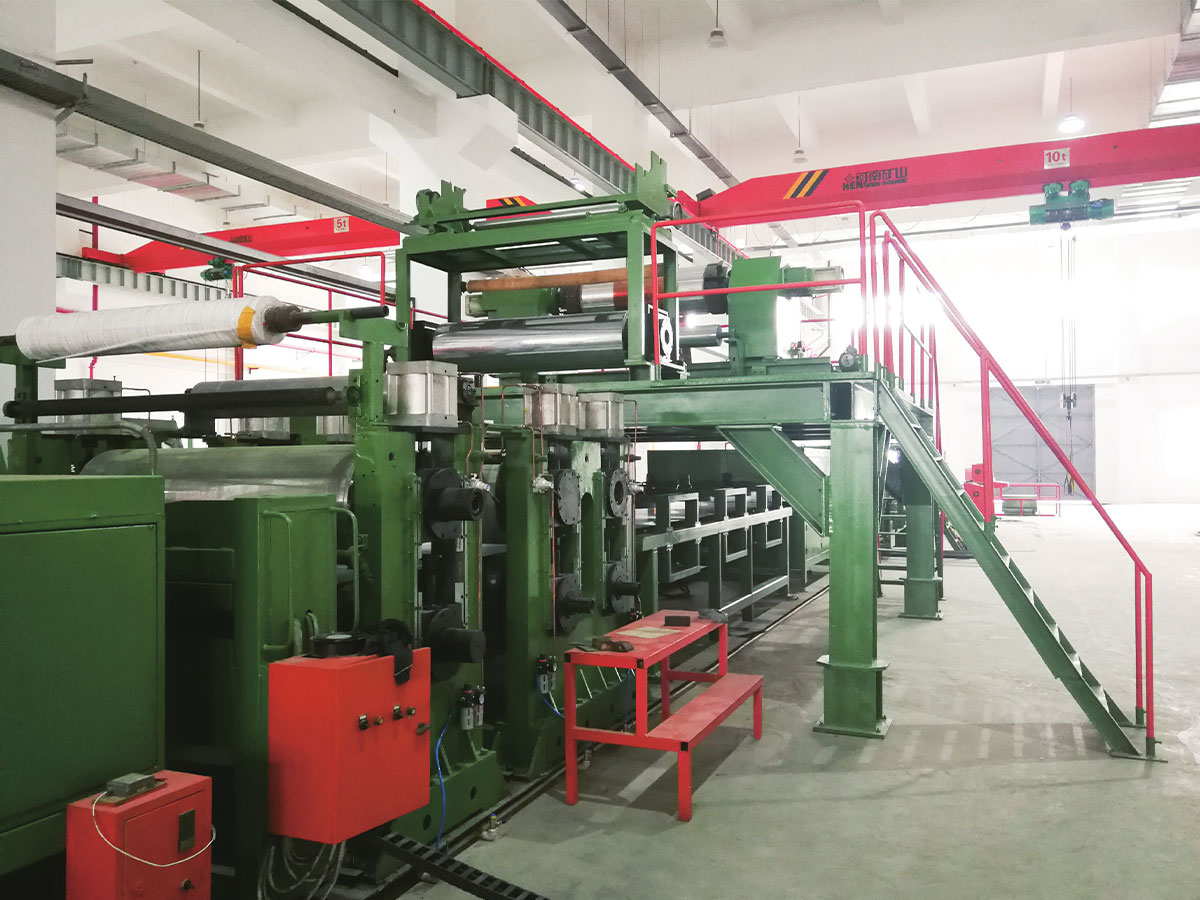
Garisan ini berlamina dan bukannya menyemperit, tetapi seni bina kawalan adalah sama: suhu gulungan berlamina, ketegangan filem pelekat, kelajuan garisan dan penyegerakan berlepas. Oleh kerana output selalunya panel dinilai api, kebolehkesanan penting seperti toleransi. Rekod suhu, kelajuan dan ketegangan yang direkodkan bagi setiap gegelung selalunya merupakan perbezaan antara lulus dan gagal audit pelanggan.
Perkara yang Perlu Ditulis Dalam Kontrak Pembelian
Kebanyakan pertikaian automasi datang daripada spesifikasi yang menamakan jenama pengawal dan tiada yang lain. Item ini patut ditakrifkan secara bertulis sebelum pesanan dibuat:
- Pembolehubah dan penderia terkawal: gelung mana yang ditutup, dengan jenis, julat dan ketepatan penderia.
- Toleransi penerimaan: ketebalan, berat salutan atau jalur ketegangan yang mesti dipegang oleh garisan semasa larian yang disaksikan, pada kelajuan dan bahan yang dinyatakan.
- Bahan dan tempoh tunjuk cara: berapa meter, dalam tempoh berapa jam, dengan urutan permulaan dan pertukaran.
- Pengurusan resipi: berapa banyak produk boleh disimpan, siapa yang boleh mengedit parameter dan sama ada perubahan dilog.
- Output data: format rekod pengeluaran dan sama ada ia boleh dieksport untuk audit pelanggan.
- Keterbukaan pengawal: sama ada program, skrin HMI dan senarai alat ganti diserahkan, dan sama ada penyepaduan pihak ketiga dibenarkan.
- Akses jauh dan syarat perkhidmatan, termasuk masa tindak balas dan alat ganti yang dibekalkan dengan talian.
Kesilapan Integrasi Yang Berbulan-bulan
- Mengautomasikan penyemperit tetapi meninggalkan manual haul-off, jadi gelung tertutup melawan bahagian yang tidak terkawal di hilir.
- Saiz tolok untuk julat permulaan dan bukannya julat larian, yang mengehadkan resolusi tepat apabila ia diperlukan.
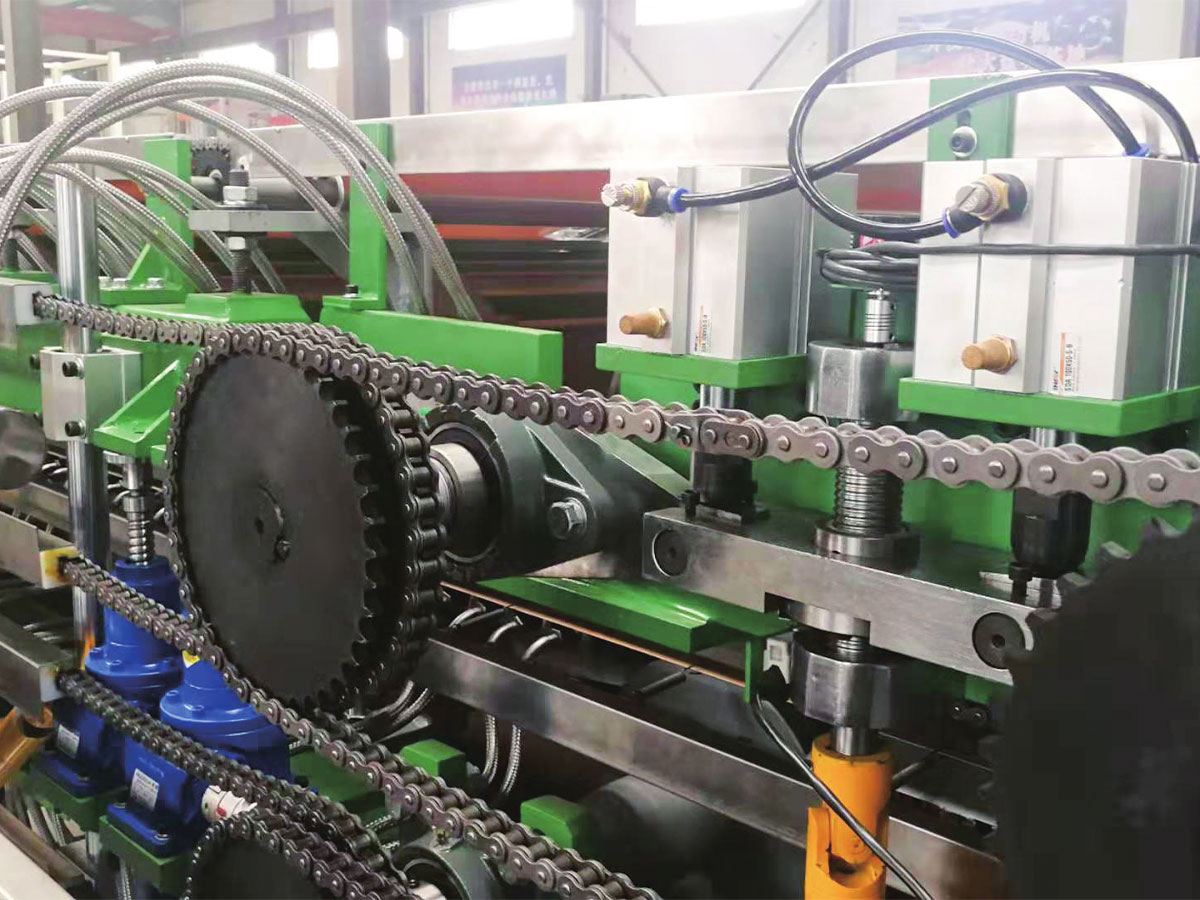
- Mengabaikan keadaan mekanikal: skru haus atau rantai pemacu yang kendur tidak boleh dibetulkan oleh perisian yang lebih baik.
- Memilih pengawal yang tidak dapat diservis oleh pasukan penyelenggaraan tempatan, atau menerima program terkunci tanpa dokumentasi.
- Pentauliahan pada satu gred produk sahaja, kemudian mendapati gred seterusnya memerlukan julat kawalan yang tidak dapat diliputi oleh penderia.
Automasi Tidak Berakhir di Kabinet Kawalan
Walau apa pun pakej kawalan, talian hanya kekal produktif jika bahagian mekanikal, alat ganti dan pengetahuan proses kekal tersedia, yang mana pilihan pembekal penting sama seperti perkakasan. Peralatan Pintar JiangSu XieCheng membina garisan komposit dan salutan dari pangkalannya di Zon Pembangunan Ekonomi Jinhu, Huai'an, Jiangsu. Rangkaiannya bermula dari peralatan panel komposit logam A2 dan B1 dan garisan salutan gegelung logam ke CFRT, lantai SPC dan garisan kulit PVC/PU, serta peralatan bukan standard untuk proses yang tidak dapat dilindungi oleh mesin standard. Kumpulan di belakangnya mengendalikan pusat penyelidikan teknologi kejuruteraan wilayah untuk panel komposit aluminium kalis api gred A2 dan peralatan pengeluarannya, dan barisan pengeluaran panel komposit aluminium A2nya telah diiktiraf sebagai set pertama peralatan utama di peringkat wilayah. Syarikat itu juga membekalkan gegelung teras kalis api A2, gegelung aluminium bersalut dan filem pelekat polimer, yang penting apabila barisan baharu memerlukan bahan mentah yang sepadan dan bukannya carian percubaan dan kesilapan.
Selepas penghantaran, sokongan dibahagikan antara diagnostik jauh, perkhidmatan di tapak dan bekalan alat ganti. Sebelum garis ditentukan, adalah wajar menghantar spesifikasi produk, kelajuan sasaran dan jalur toleransi yang diperlukan kepada pembekal peralatan dan meminta skop kawalan yang sepadan dengannya, kerana perbualan itu biasanya mendedahkan lebih daripada mana-mana risalah. Anda boleh memulakannya melalui halaman hubungan kami.