
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Filem semburan penyemperitan adalah kaedah dominan untuk menghasilkan filem plastik yang digunakan dalam pembungkusan, pertanian dan aplikasi perindustrian. Proses ini digemari kerana ia menghasilkan filem tiub berterusan dengan kekuatan arah mesin dan arah melintang yang seimbang, kebolehdapan yang baik dan kejelasan optik. Jika anda menentukan barisan filem yang ditiup atau merancang operasi penukaran hiliran, memahami mekanik teras, konfigurasi peralatan dan gelagat material akan membantu anda mengelakkan ketidakpadanan yang mahal. Artikel ini menerangkan cara penyemperitan filem yang ditiup berfungsi, pembolehubah yang penting dan cara pelapis hiliran boleh memanjangkan prestasi filem.
Bagaimana Filem Blown Extrusion Berfungsi
Penyemperitan filem yang ditiup bermula dengan pelet polimer yang dimasukkan ke dalam corong. Skru berputar di dalam tong yang dipanaskan mencairkan, bercampur dan menghantar polimer. Leburan itu melalui penapis untuk membuang bahan cemar, kemudian memasuki acuan (bulatan) die. Apabila cair keluar dari acuan, ia membentuk tiub berdinding tebal. Udara dimasukkan melalui bahagian tengah dadu, mengembang tiub menjadi gelembung. Gelembung itu disejukkan oleh gelang udara sambil ditarik ke atas. Di bahagian atas, penggelek yang runtuh meratakan gelembung menjadi filem rata, yang kemudiannya digulung menjadi gulungan.
- Suapan dan peleburan: Pelet memasuki penyemperit; haba dan ricih menukarkannya kepada leburan homogen.
- Penapisan: Pek skrin atau penapis berterusan mengeluarkan gel dan zarah asing.
- Penyemperitan die: Leburan mengalir melalui mandrel lingkaran atau acuan serupa untuk membentuk tiub seragam.
- Inflasi gelembung: Tekanan udara dalaman mengembang tiub; gelang udara luaran menyejukkannya.
- Runtuh dan berliku: Gulungan panduan meruntuhkan gelembung; filem itu dibelah jika perlu dan dilukai.
Nisbah letupan (BUR), nisbah diameter gelembung akhir kepada diameter mati, lazimnya berkisar antara 1.5 hingga 4.0. Ketinggian garisan fros, tempat filem mengeras, mempengaruhi kehabluran dan sifat optik. Kedua-dua pembolehubah ini dilaraskan untuk mengimbangi kekuatan, jerebu dan output.
Konfigurasi Filem Tiupan Biasa
Garis satu lapisan kekal kos efektif untuk filem ringkas, tetapi penyemperitan berbilang lapisan telah menjadi standard untuk aplikasi yang menuntut. Jadual di bawah meringkaskan konfigurasi biasa.
| Konfigurasi | Struktur Lapisan Biasa | Faedah Utama |
|---|---|---|
| Monolayer | Satu penyemperit | Kos terendah, operasi mudah, sesuai untuk beg dan pelapik kegunaan umum |
| ABA (tiga lapisan) | Dua extruder, satu dikongsi | Kekuatan dan penghalang yang lebih baik dengan kos bahan yang lebih rendah; lapisan luar boleh damar dara |
| Lima lapisan | Tiga hingga lima penyemperit | Kawalan tepat bagi lapisan penghalang, meterai dan keliatan; digunakan untuk pembungkusan makanan dan filem perubatan |
| Filem tiupan mini | Padat tunggal atau berbilang lapisan | Makmal dan pengeluaran kumpulan kecil; pertukaran pantas untuk ujian material |
Memilih konfigurasi bergantung pada halangan yang diperlukan, kekakuan, tingkah laku pengedap dan belanjawan. Lebih banyak lapisan menambah fleksibiliti tetapi juga kerumitan dalam reka bentuk cetakan, kawalan gelang udara dan penyelenggaraan.
Bahan yang Digunakan dalam Penyemperitan Filem Blown
Pemilihan resin menentukan prestasi filem lebih daripada mana-mana faktor tunggal lain. Gred biasa termasuk:
- LDPE: kekuatan cair yang baik, pemprosesan mudah, kejelasan sederhana.
- LLDPE: keliatan yang lebih tinggi dan rintangan tusukan; sering dicampur dengan LDPE.
- HDPE: kekakuan tinggi dan halangan kelembapan; digunakan untuk filem dan beg nipis.
- mLLDPE: kekuatan unggul dan kebolehdapan pada ketebalan yang lebih rendah.
- EVA: meningkatkan fleksibiliti dan pengedap pada suhu rendah.
- Ionomer dan kopolimer khusus: rintangan minyak dan gris yang sangat baik untuk pembungkusan makanan.
Aditif seperti agen gelincir, antisekat, dan antioksidan sering dikompaun ke dalam resin untuk mengawal geseran, penyekatan, dan degradasi. Untuk filem berbilang lapisan, setiap lapisan boleh menggunakan resin yang berbeza untuk mencapai keseimbangan sifat sasaran.
Pembolehubah Proses Kritikal Yang Mempengaruhi Kualiti Filem
Operator melaraskan beberapa pembolehubah untuk mengekalkan kualiti filem yang konsisten. Penyimpangan kecil boleh menyebabkan variasi ketebalan, gel, atau kedutan.
- Nisbah letupan (BUR): BUR yang lebih tinggi meningkatkan kekuatan melintang tetapi boleh mengurangkan kestabilan gelembung.
- Ketinggian garisan fros (FLH): FLH yang lebih rendah meningkatkan kejelasan tetapi boleh mengurangkan kekuatan koyakan.
- Kadar penyejukan: Penyejukan yang lebih pantas mengurangkan kehabluran, meningkatkan keliatan dan ketelusan.
- Kelajuan berlepas: Mengimbangi output dengan ketebalan yang diingini; terlalu tinggi boleh menyebabkan resonans seri.
- Jurang mati dan suhu: Menjejaskan tekanan cair dan keseragaman filem.
- Penyejukan gelembung dalaman (IBC): Meningkatkan output dan menstabilkan gelembung untuk talian berkelajuan tinggi.
Memantau ketebalan dengan pengimbas dan melaraskan geometri gelang udara adalah amalan standard pada talian moden. Tanpa kawalan gelung tertutup, variasi ketebalan boleh melebihi tambah atau tolak sepuluh peratus, membazir resin dan menyebabkan isu penukaran hiliran.
Aplikasi Filem Blown
Filem tiupan digunakan di banyak industri kerana ia boleh disesuaikan untuk keperluan ketebalan, kejelasan dan kekuatan yang berbeza.
- Pembungkusan: beg pembawa, pelapik, bungkus makanan, filem berlamina.
- Pertanian: filem rumah hijau, beg silaj, filem sungkupan.
- Perubatan: filem penghalang steril, beg IV.
- Pembinaan: penghalang wap, penutup sementara.
- Perindustrian: filem perlindungan permukaan, filem regangan.
Kebanyakan aplikasi ini memerlukan langkah penukaran tambahan. Mencetak, menggorok dan melapis mengubah filem tiupan asas menjadi struktur pembungkusan berprestasi tinggi.
Daripada Filem Blown kepada Laminasi dan Salutan
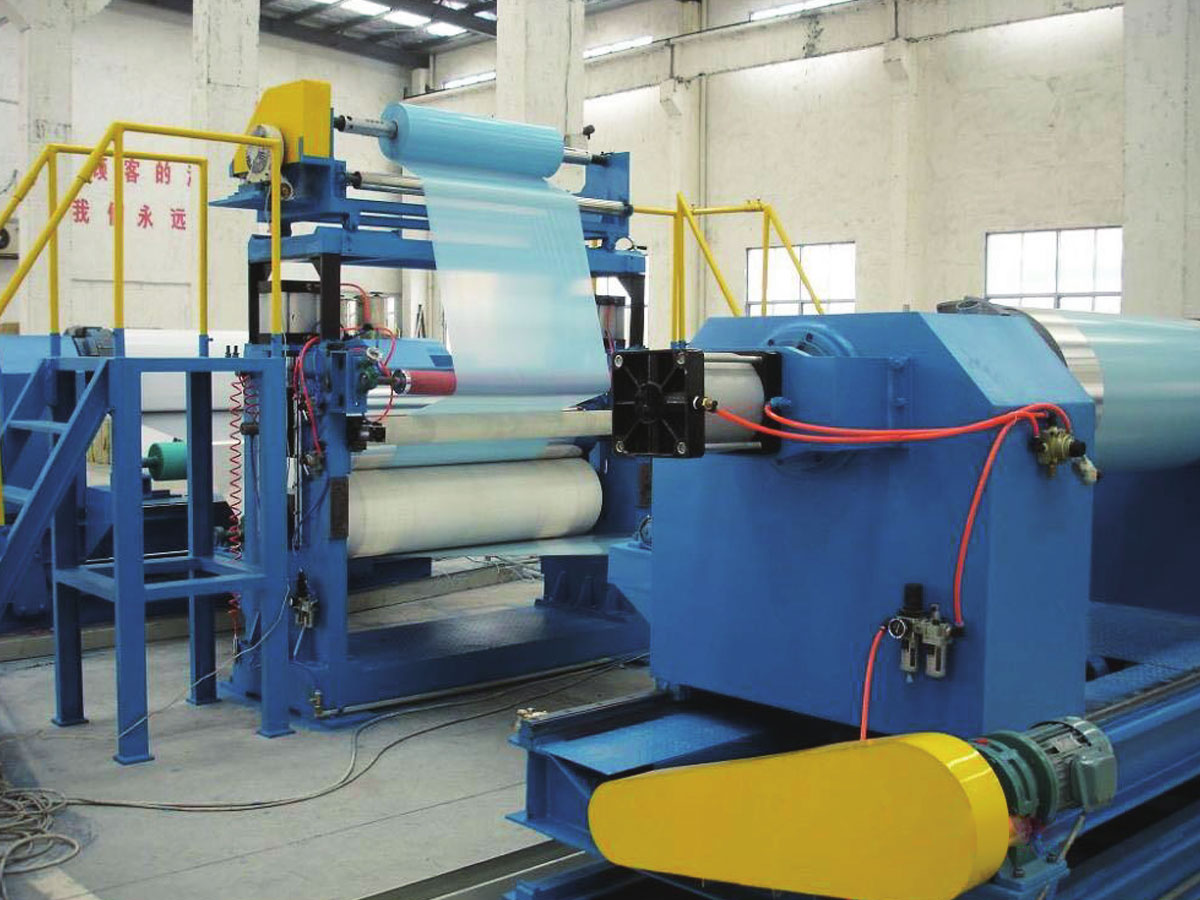
Filem yang ditiup selalunya berfungsi sebagai substrat atau lapisan pengedap dalam struktur berbilang lapisan. Untuk menambah sifat penghalang, kualiti cetakan atau kekuatan mekanikal, penukar melaminakan filem dengan bahan lain. Pelekat berasaskan pelarut, tanpa pelarut dan berasaskan air digunakan, tetapi salutan PUR (poliuretana reaktif) telah mendapat perhatian kerana prestasinya dan kesan alam sekitar yang lebih rendah.
Jika operasi anda beralih daripada pengeluaran filem kepada pembungkusan yang fleksibel, anda mungkin memerlukan PUR dan talian laminasi filem. Garisan ini menggabungkan pelepasan, aplikasi pelekat, pengeringan atau pengawetan, dan gulung semula dalam satu proses berterusan.
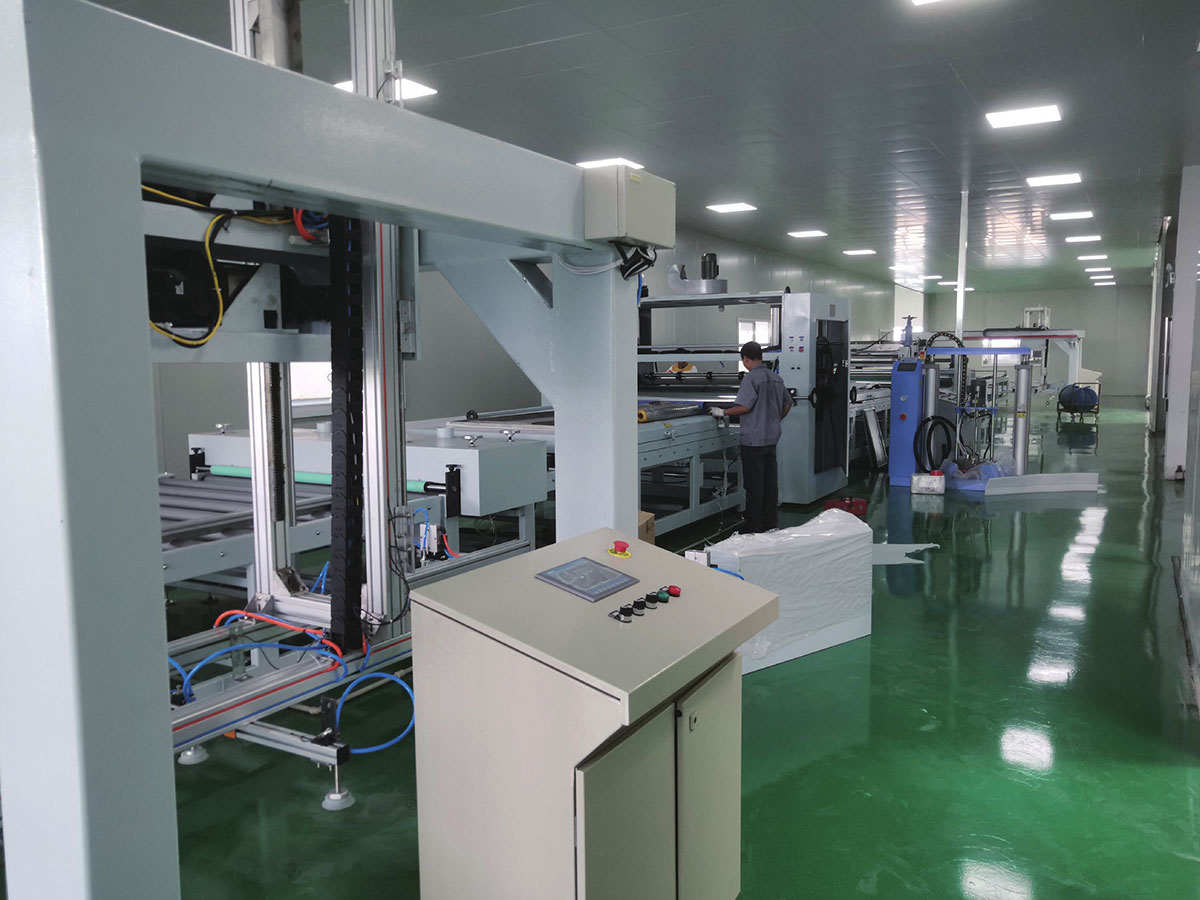
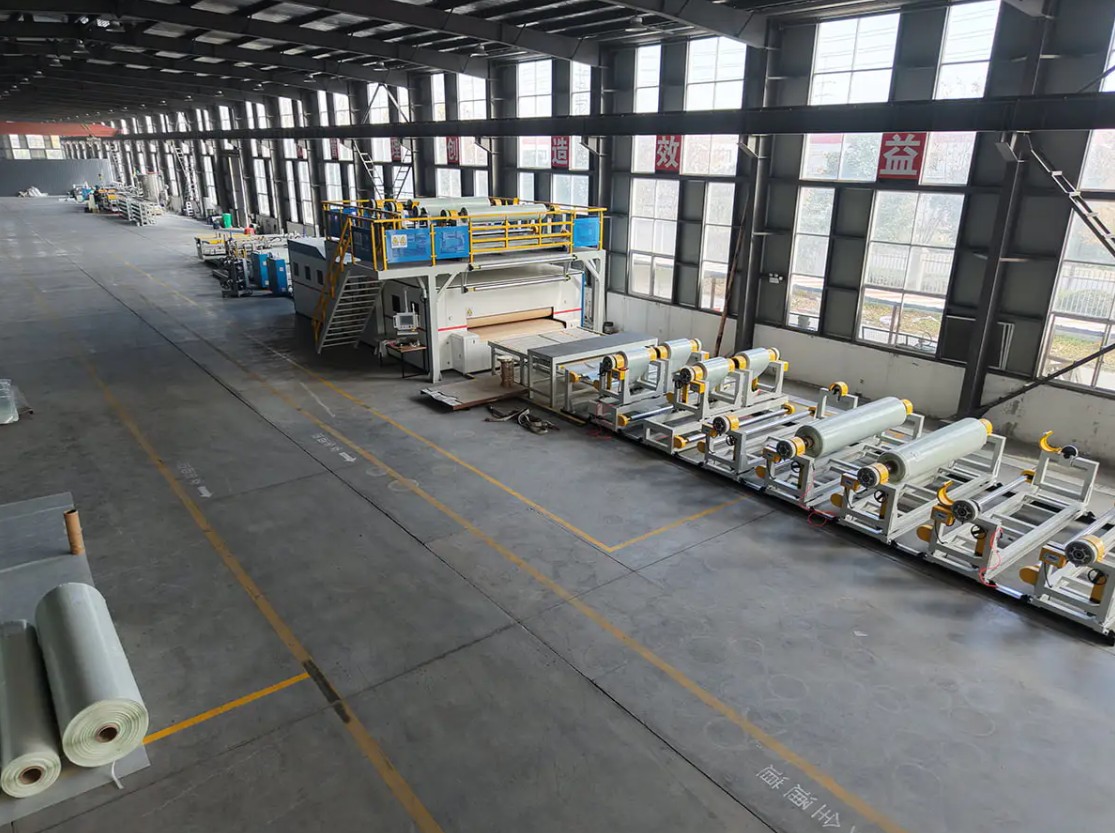
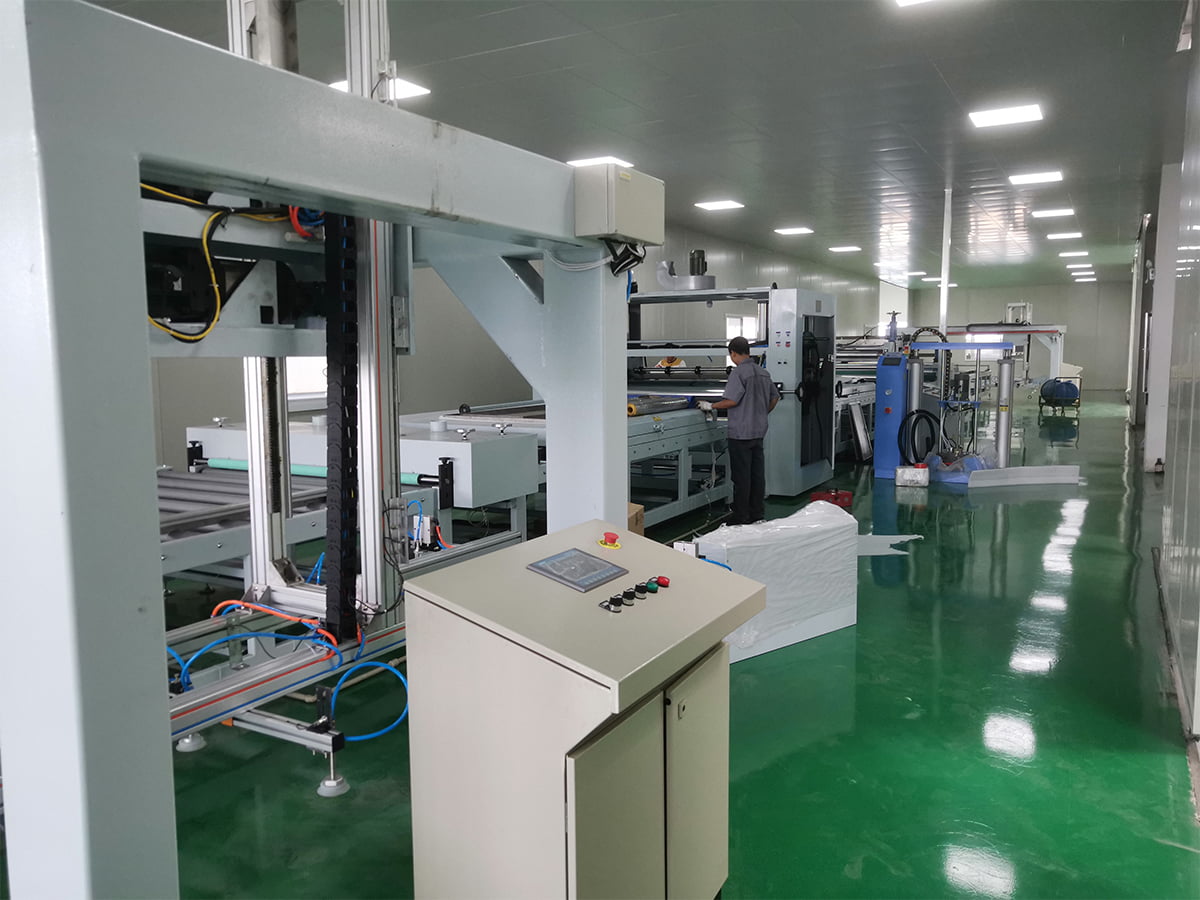 Salutan PUR dan Talian Laminasi Filem Untuk pelapis filem panel tahan lama, garisan PUR ini menggunakan pelekat pengawetan lembapan untuk mengikat filem hiasan, pelindung atau berfungsi pada logam, plastik, kayu atau kaca. Lihat Produk →
Untuk struktur yang lebih ringkas, barisan pengeluaran laminasi filem khusus boleh mengikat dua atau lebih filem dengan salutan haba, pelekat atau penyemperitan. Pilihan bergantung pada jenis pelekat, kelajuan, dan lebar substrat.
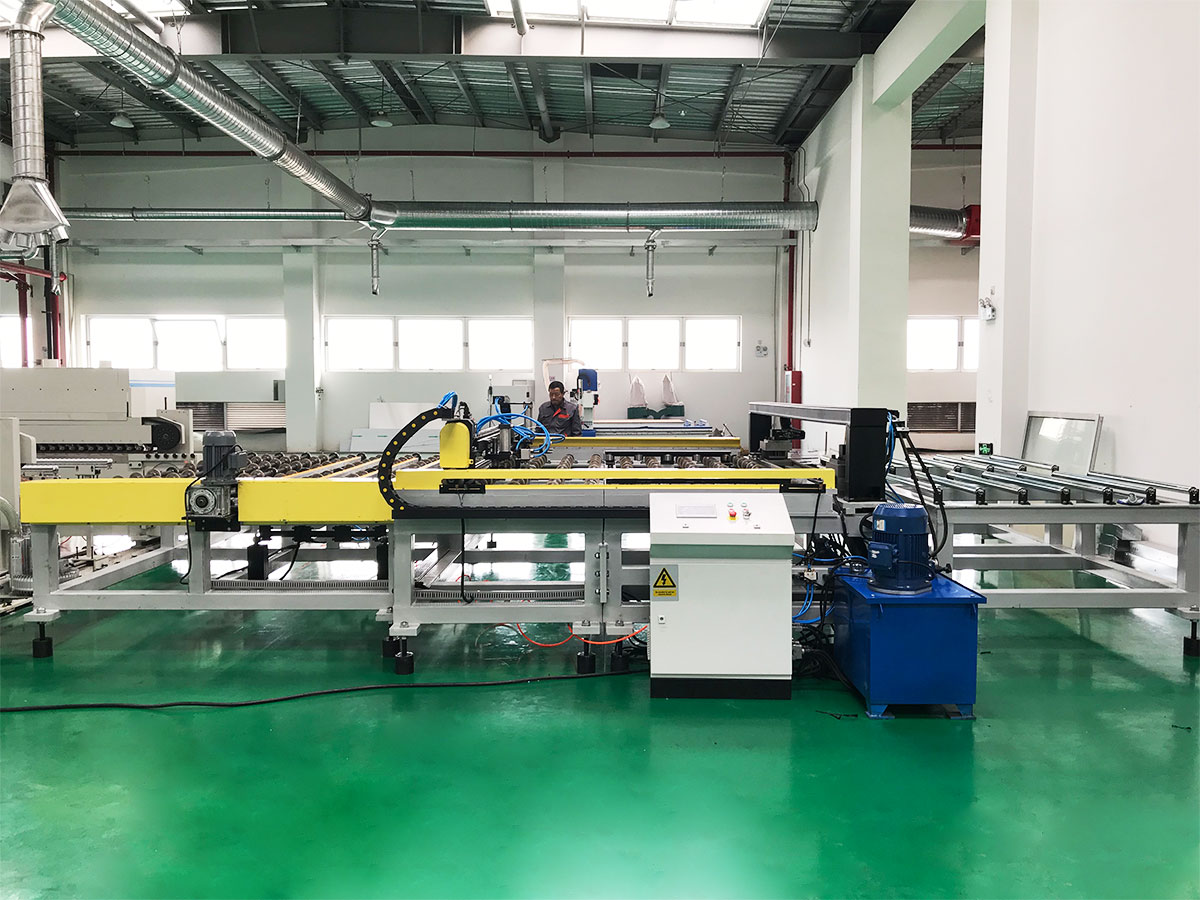
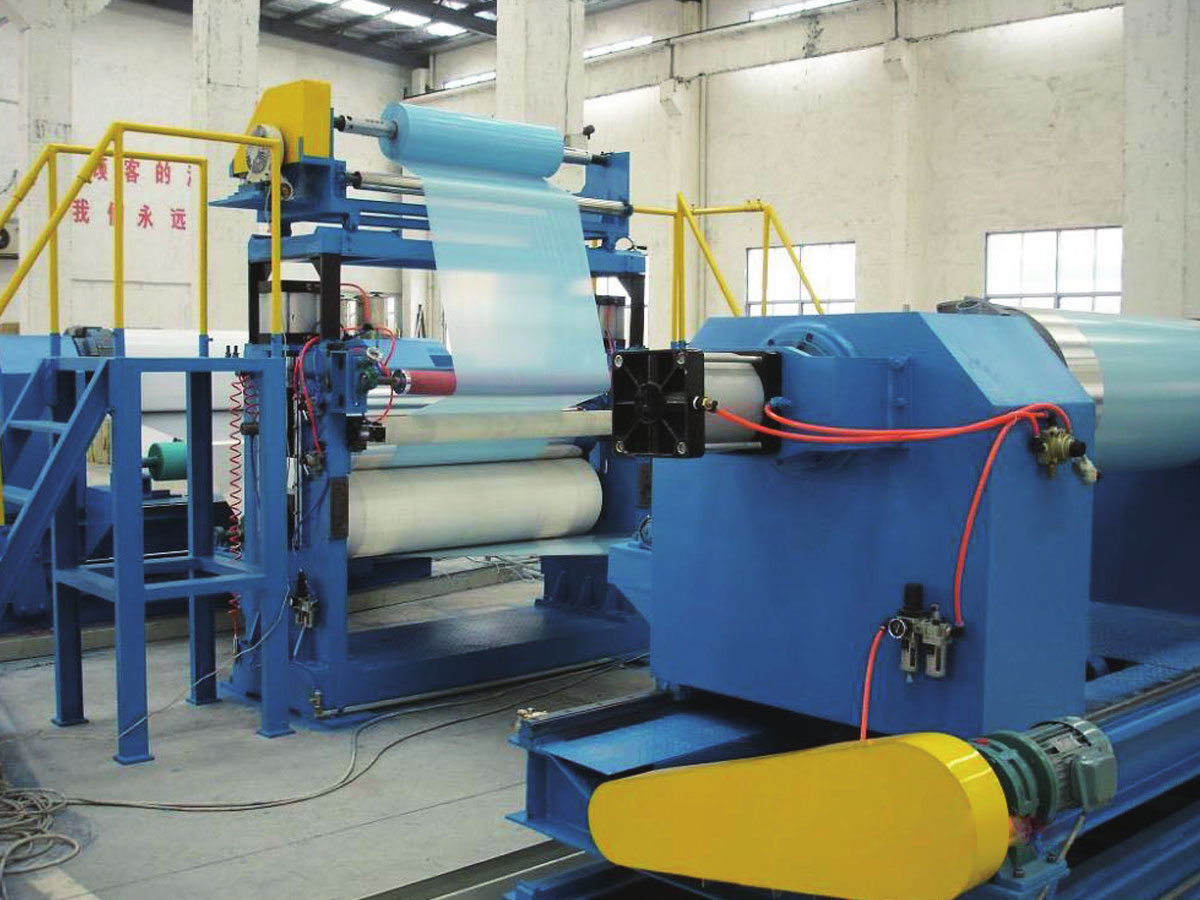 Barisan Pengeluaran Laminasi Filem Untuk struktur filem pelindung yang lebih ringkas, garisan ini menggunakan PE, PET dan filem berfungsi pada bahan kerja logam, kaca, plastik dan elektronik dengan ketegasan dan kawalan pelapis ketepatan. Lihat Produk →
Langkah hiliran ini adalah kritikal kerana filem yang ditiup dengan sifat tegangan yang sangat baik masih boleh gagal jika ikatan laminasi lemah atau pelekat tidak serasi. Memadankan tenaga permukaan filem, kimia pelekat, dan ketegangan garisan adalah sebahagian daripada spesifikasi peralatan.
Pertimbangan Pembelian untuk Blown Film dan Downstream Lines
Apabila menilai garis filem yang ditiup, mulakan dengan resin yang anda rancang untuk menjalankan dan sifat filem yang mesti anda capai. Kadar output, lebar filem, kiraan lapisan dan julat ketebalan menentukan sampul peralatan asas. Berikut adalah soalan utama:
- Apakah ketebalan maksimum dan minimum yang anda perlukan, dan pada lebar berapa?
- Adakah anda akan menjalankan tahap LLDPE atau mLLDPE yang tinggi? Ini memerlukan reka bentuk skru yang berbeza dan kapasiti penyejukan.
- Adakah anda memerlukan rawatan permukaan dalam talian seperti rawatan korona untuk percetakan atau laminasi?
- Apakah tahap toleransi ketebalan yang boleh diterima? Tolok gelung tertutup menambah kos tetapi mengurangkan pembaziran.
- Bagaimanakah talian itu akan berintegrasi dengan peralatan laminasi, percetakan atau beg hiliran?
Untuk laminasi hiliran, pertimbangkan jenis pelekat, keperluan pengawetan dan kawalan ketegangan substrat. Garisan yang berjalan dengan baik pada 50 meter seminit mungkin bergelut pada 200 meter seminit jika bahagian pengeringan atau pengawetan bersaiz kecil. Ketersediaan alat ganti dan sokongan perkhidmatan tempatan juga mempengaruhi jumlah kos pemilikan.
Jika pelan hala tuju produk anda termasuk panel komposit, lamina PVC atau filem khusus, pembekal yang berpengalaman merentasi pelbagai proses komposit boleh membantu anda mengelakkan keputusan peralatan terpencil. Sebagai contoh, syarikat yang membina garisan panel komposit logam dan garisan laminasi filem memahami cara pengendalian substrat, ketegangan dan sejarah haba berinteraksi.
Kesimpulan
Filem yang ditiup penyemperitan kekal sebagai proses yang boleh dipercayai dan boleh disesuaikan untuk menghasilkan filem plastik dengan pelbagai sifat. Kejayaan bergantung pada pemahaman interaksi antara resin, reka bentuk acuan, penyejukan, dan penukaran hiliran. Dengan menentukan konfigurasi garisan yang betul dan mengawal pembolehubah kritikal seperti BUR dan ketinggian garisan fros, anda boleh mencapai kualiti yang konsisten dan mengurangkan pembaziran. Apabila aplikasi anda memerlukan struktur laminasi, salutan atau komposit, menyepadukan peralatan hiliran yang betul adalah sama pentingnya dengan garisan filem yang ditiup itu sendiri. Rakan kongsi yang berpengalaman merentasi pelbagai proses komposit boleh membantu anda membuat sambungan tersebut dengan cekap.