
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Dua perbualan pembelian boleh berlaku dalam bulan yang sama dan bunyi hampir serupa. Pengeluar lantai mahukan garisan yang menukarkan sebatian PVC dan pengisi mineral menjadi papan teras SPC 4 mm, kilometer demi kilometer, dengan keratan rentas yang sama pada penghujung anjakan seperti pada permulaan. Pembekal perkakas sejauh tiga ratus kilometer memerlukan empat puluh ribu perumah engsel sehari, setiap satu dengan tulang rusuk, pasang sekerat dan dua sisipan acuan. Kedua-dua pembeli menggambarkan pembelian itu sebagai membeli mesin pemprosesan plastik, namun mereka memerlukan platform yang sama sekali berbeza.
Kesimpulannya diutamakan: penyemperitan dan pengacuan suntikan bukanlah dua versi kerja yang sama. Penyemperitan adalah berterusan. Cairan ditolak melalui dadu dan produk mengekalkan keratan rentas dadu itu selama garisan berjalan. Pengacuan suntikan adalah kitaran. Cairan mengisi rongga tertutup dan setiap kitaran menyampaikan bilangan tetap bahagian tiga dimensi yang berasingan. Titik panjang dan seragam kepada penyemperitan. Dibentuk dan dikira dalam kepingan menunjukkan kepada acuan suntikan. Kos perkakas, toleransi, kadar sekerap dan kemahiran pengendali semuanya mengikut perbezaan tunggal itu.
Cara Penyemperitan Berfungsi, Langkah demi Langkah
Dalam garisan penyemperitan, butiran atau serbuk dimasukkan dari corong ke dalam tong yang dipanaskan, disampaikan dan dicairkan dengan skru berputar, kemudian dipaksa melalui dadu yang pembukaannya menentukan profil. Bentuk panas disejukkan dan ditentukur, ditarik oleh unit haul-off dan dipotong mengikut panjang. Skru tidak berhenti di antara bahagian kerana tiada bahagian, hanya meter. Output diukur dalam kilogram sejam pada die dan dalam meter seminit di hujung garisan.
- Keratan rentas kekal malar di sepanjang arah mesin dan panjangnya dihadkan hanya dengan pengendalian dan pembungkusan.
- Satu dadu berharga sebahagian kecil daripada acuan suntikan, dan dadu boleh dilaraskan, digilap atau diolah semula apabila profil berubah sedikit.
- Struktur berbilang lapisan datang hampir bebas melalui penyemperitan bersama, dengan dua atau tiga penyemperit memberi makan satu blok mati.
- Peralatan hiliran, penentukuran, penyejukan, angkut dan pemotong, mempengaruhi kualiti dimensi akhir sama seperti penyemperit itu sendiri.
- Produk biasa: Papan teras SPC, filem asas PVC untuk kulit, pita termoplastik bertetulang gentian berterusan, paip, profil tingkap dan penebat kabel.
Bagaimana Pengacuan Suntikan Berfungsi, Langkah demi Langkah
Pengacuan suntikan mencairkan polimer yang serupa tetapi kemudian menyuntik pukulan yang diukur ke dalam acuan tertutup dan diapit pada tekanan tinggi. Rongga dibungkus dan dipegang untuk mengimbangi pengecutan, disejukkan, dibuka, dan pin ejektor menolak bahagian tersebut sebelum acuan ditutup semula. Setiap kitaran menghasilkan bilangan kepingan siap yang tetap, bukan panjang berterusan, dan masa kitaran ialah pemacu kos unit.
- Kebebasan geometri adalah kelebihan utama: rusuk, bos, benang, engsel hidup dan sisipan logam boleh dibentuk dalam satu pukulan.
- Toleransi adalah ketat dan boleh berulang, selalunya tambah atau tolak satu persepuluh milimeter pada dimensi kritikal.
- Acuan adalah bahagian tertentu. Perubahan reka bentuk pada komponen biasanya bermaksud acuan baru, bukan pelarasan cetakan.
- Pelari, sprue dan pemula menolak mengambil kira sebahagian besar sekerap, dan kimpalan semula selalunya diadun semula pada nisbah terkawal.
- Produk biasa: perumah, penutup, penyambung, bahagian dalaman automotif dan peranti perubatan sekali guna.
Penyemperitan dan Pengacuan Suntikan Berbanding
| Aspek | Penyemperitan | Pengacuan suntikan |
|---|---|---|
| Borang keluaran | Panjang berterusan dengan keratan rentas malar | Asingkan bahagian tiga dimensi |
| Perkakas | Die ditambah penentukuran dan unit hiliran | Acuan keluli ketepatan dengan penyejukan dan lontar |
| Perkakas cost | Lebih rendah dan lebih mudah untuk diubah suai | Lebih tinggi dan terikat pada reka bentuk satu bahagian |
| Irama | Berterusan, tiada masa kitaran | Saat hingga seminit setiap pukulan |
| Geometri | Profil ringkas, tiada potongan bawah | Bentuk kompleks, rusuk, bos dan sisipan |
| Toleransi | Ditetapkan oleh penentukuran, penyejukan dan kestabilan angkut | Bahagian yang sangat ketat dan boleh diulang ke bahagian |
| sekerap | Kemasan permulaan dan tukar ganti | Pelari, sprues dan penolakan |
| Jumlah ekonomi | Larian panjang satu profil | Bilangan kepingan tinggi bagi satu komponen |
| Sebatian serat | Gentian sejajar sepanjang arah mesin | Panjang gentian boleh dikurangkan dengan tindakan skru dan injap |
Perkakas dan Struktur Kos: Ke Mana Wang Sebenarnya Pergi
Pembahagian kos adalah tempat kebanyakan pembeli kali pertama terkejut. Projek suntikan memasukkan wang ke dalam acuan, blok mesin ketepatan yang mesti bertahan dengan daya pengapit, memindahkan haba melalui saluran yang diletakkan dengan teliti dan mengeluarkan bahagian tanpa menandakannya. Pelaburan itu dipulihkan merentasi ratusan ribu kitaran, itulah sebabnya pengacuan suntikan bergelut di bawah volum tahunan tertentu.
Projek penyemperitan memuatkan wang secara berbeza. Die adalah secara perbandingan sederhana, tetapi garisan adalah rangkaian mesin: penyemperit, penukar skrin, jadual penentukuran, tangki penyejuk, angkut, pemotong dan susun. Pautan yang lemah menetapkan siling untuk keseluruhan baris. Jika haul-off ditarik secara tidak sekata atau tangki penyejuk pendek, dadu yang seimbang sempurna masih menghasilkan profil yang hanyut dalam ketebalan, dan pembeli membayar untuk bahan pada setiap meter dan bukannya sekali pada alat.
Kelakuan Bahan dan Sejarah Terma
Kedua-dua proses mencairkan polimer, tetapi sejarah terma dan ricih berbeza dengan ketara. Dalam penyemperitan, bahan mengalami ricih yang agak lembut, teragih baik di sepanjang skru dan tempat tinggal yang pendek pada acuan. Dalam pengacuan suntikan, leburan melepasi pintu sempit pada ricih yang sangat tinggi dan kemudian dibungkus di bawah tekanan, jadi orientasi molekul dan tegasan dalaman akhirnya terkunci ke dalam bahagian tersebut. Itulah sebabnya gred polimer yang sama boleh berkelakuan berbeza dalam kedua-dua proses, dan mengapa warpage adalah aduan biasa dalam bahagian acuan tetapi jarang berlaku dalam profil tersemperit.
Untuk sebatian bertetulang gentian, perbezaan lebih penting. Penyemperitan cenderung untuk menjajarkan gentian ke arah mesin, yang mengutamakan kekakuan ke arah itu. Pengacuan suntikan menghasilkan kulit yang lebih kompleks dan orientasi teras, dan panjang gentian boleh jatuh apabila cair melepasi skru, injap dan pintu. Jika bahagian siap bergantung pada panjang gentian untuk prestasi impak, ini ialah titik spesifikasi, bukan butiran.
Memilih Antara Dua Proses
Kerjakan perkara berikut mengikut urutan dan jawapannya biasanya jelas sebelum soalan kedua.
- Adakah produk ditakrifkan oleh keratan rentas atau dengan bentuk? Keratan rentas bermaksud penyemperitan.
- Adakah panjang ditetapkan mengikut fungsi atau dengan pengendalian? Panjang tanpa had sangat menyukai penyemperitan.
- Adakah bahagian itu memerlukan potongan bawah, tindakan sampingan, benang atau sisipan? Kemudian pengacuan suntikan adalah laluan yang realistik.
- Apakah volum tahunan yang digunakan untuk satu reka bentuk? Kiraan sekeping yang sangat tinggi mewajarkan pelaburan acuan, profil panjang berjalan mewajarkan pelaburan talian.
- Seberapa ketat toleransi kritikal? Bahagian acuan memegang dimensi yang ketat dengan lebih mudah, profil tersemperit memerlukan penentukuran dan kawalan jarak jauh yang baik.
- Berapa banyak sekerap yang boleh diolah semula di rumah? Kemasan tersemperit selalunya boleh diguna semula secara langsung, pelari acuan mungkin memerlukan pengisaran semula dan pengeringan.
Di mana Garisan Penyemperitan Berterusan Sesuai dalam Pengeluaran Panel dan Komposit
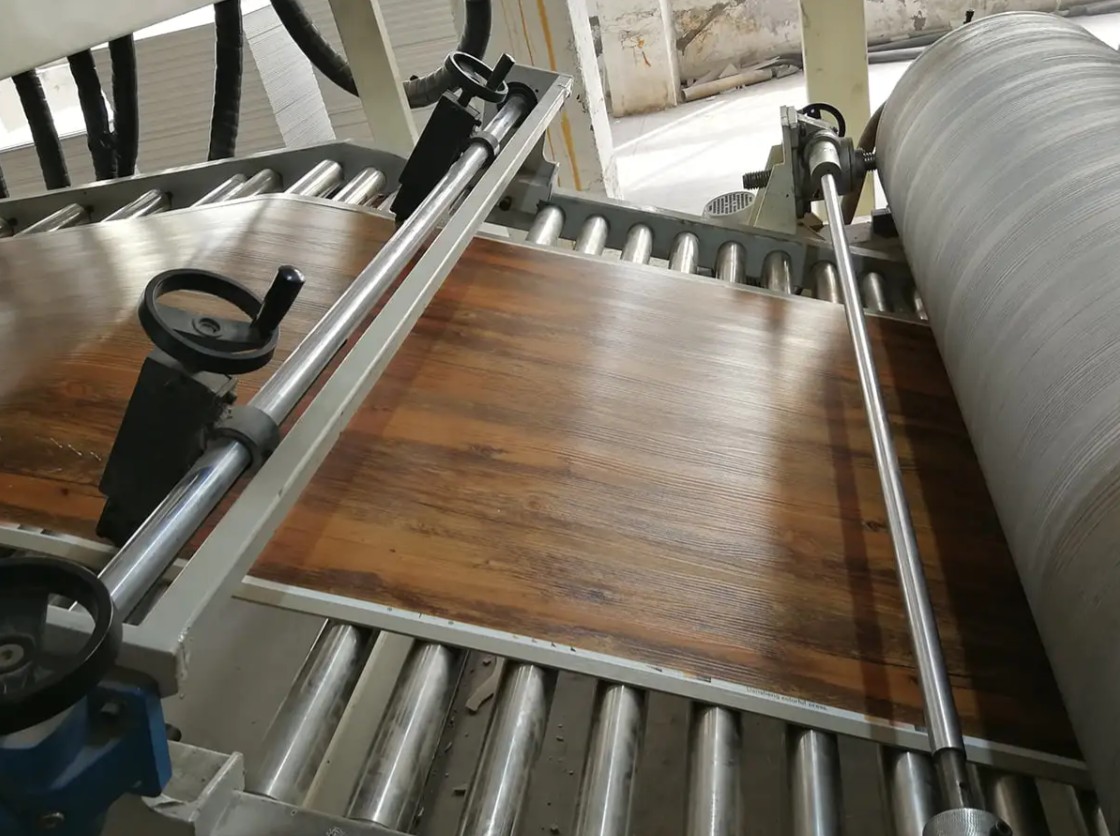
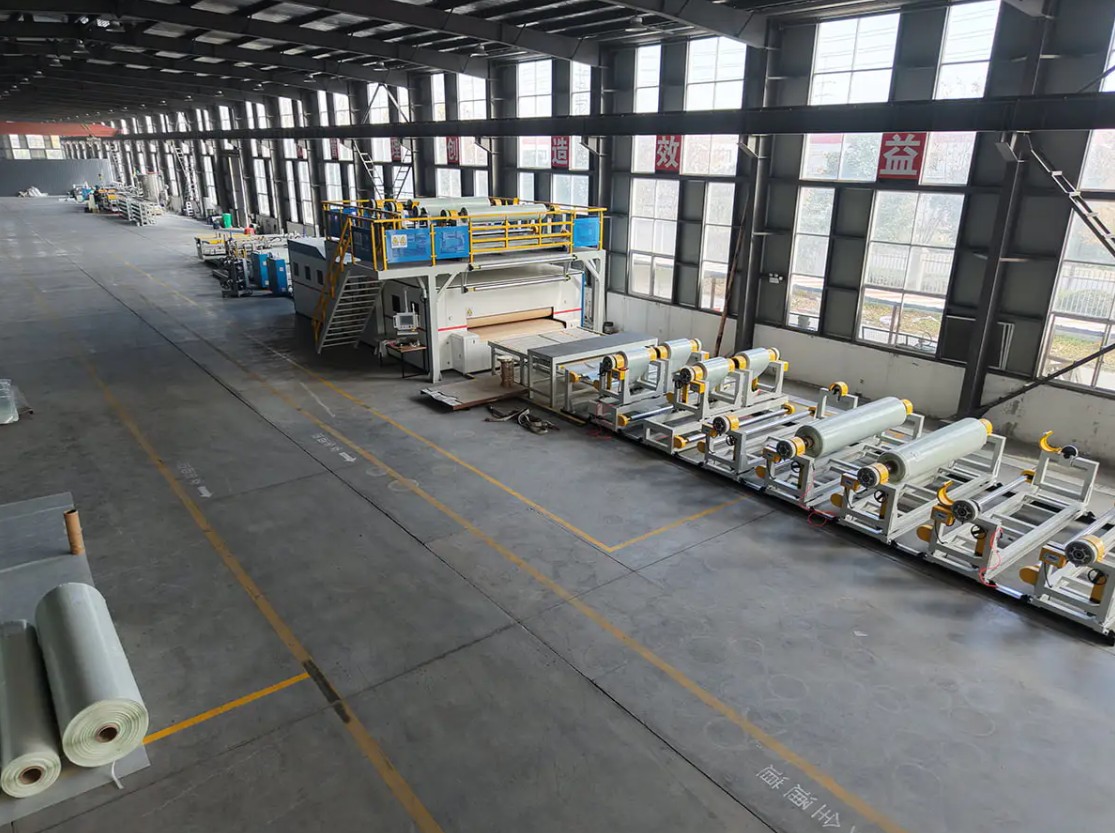
Banyak bahan binaan dan dalaman yang kelihatan seperti produk acuan sebenarnya tersemperit atau disalut pada garisan berterusan. Lantai SPC adalah contoh paling jelas. Teras tegar diekstrusi, kemudian dilaminasi dengan filem hiasan dan lapisan haus, jadi penyemperit menentukan ketekalan kerataan, ketumpatan dan ketebalan di seluruh papan.
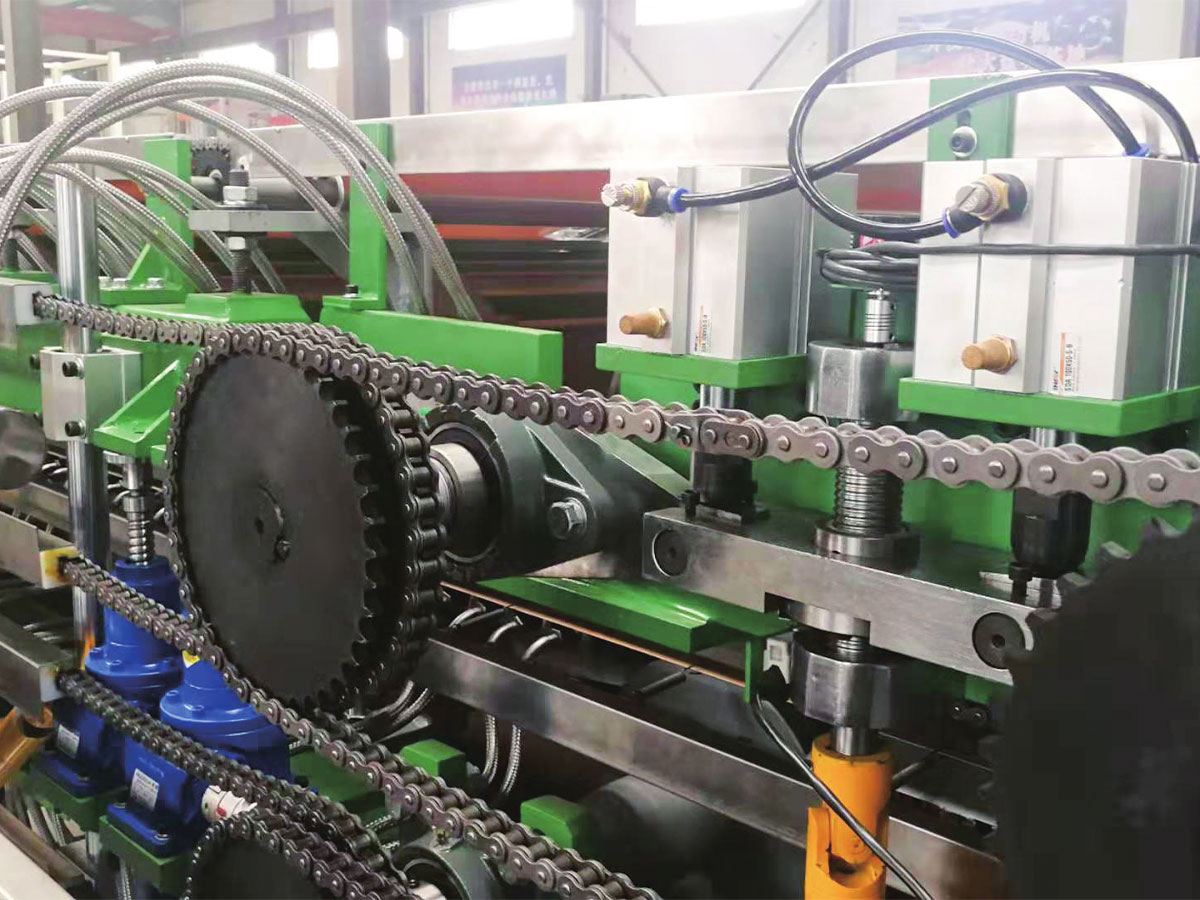
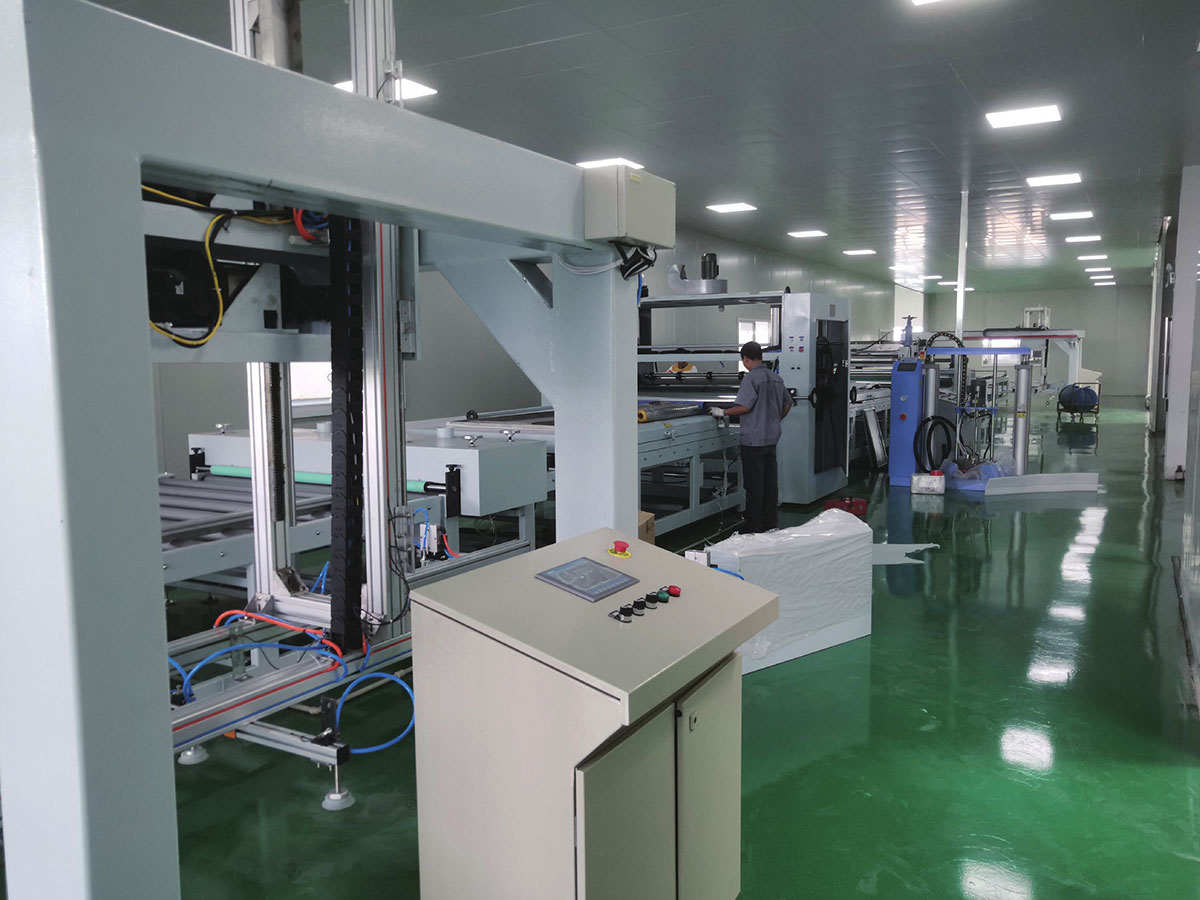
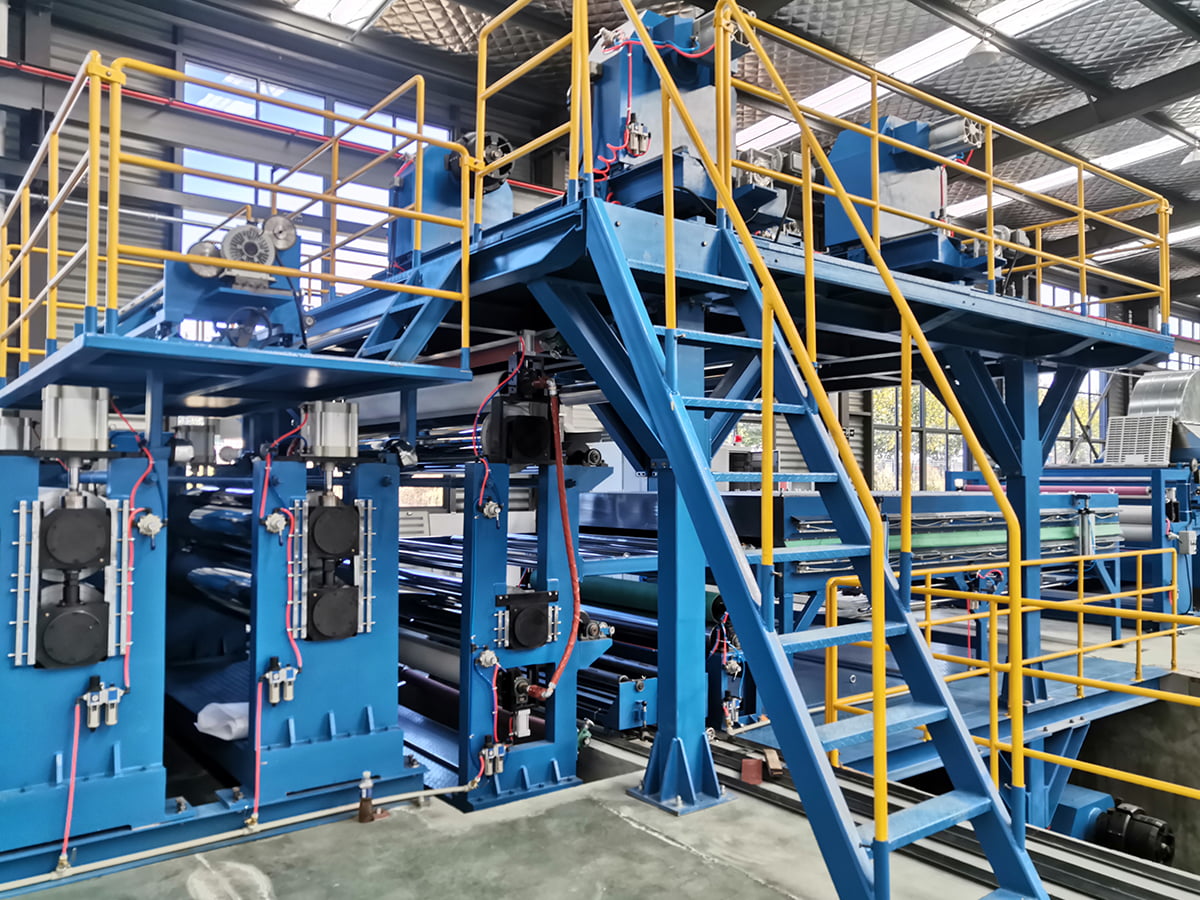
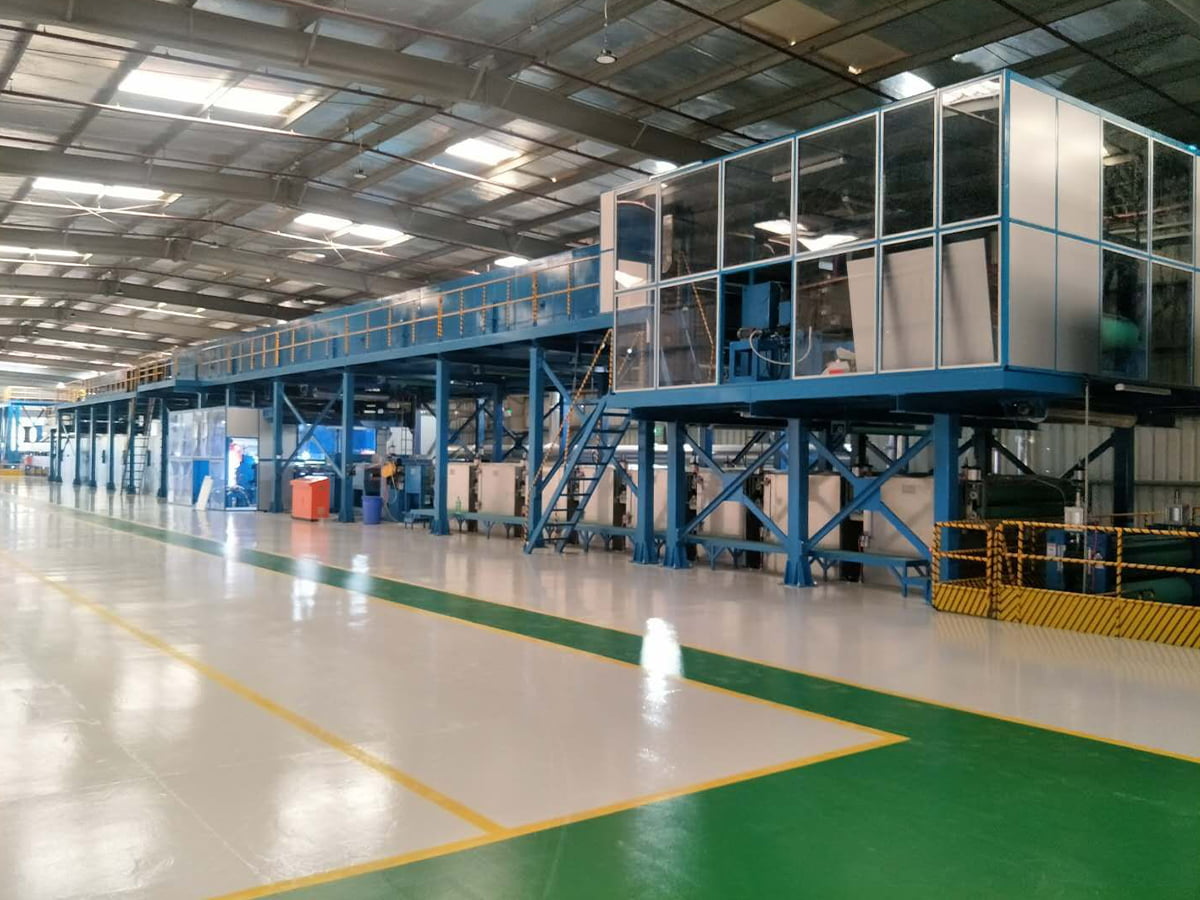
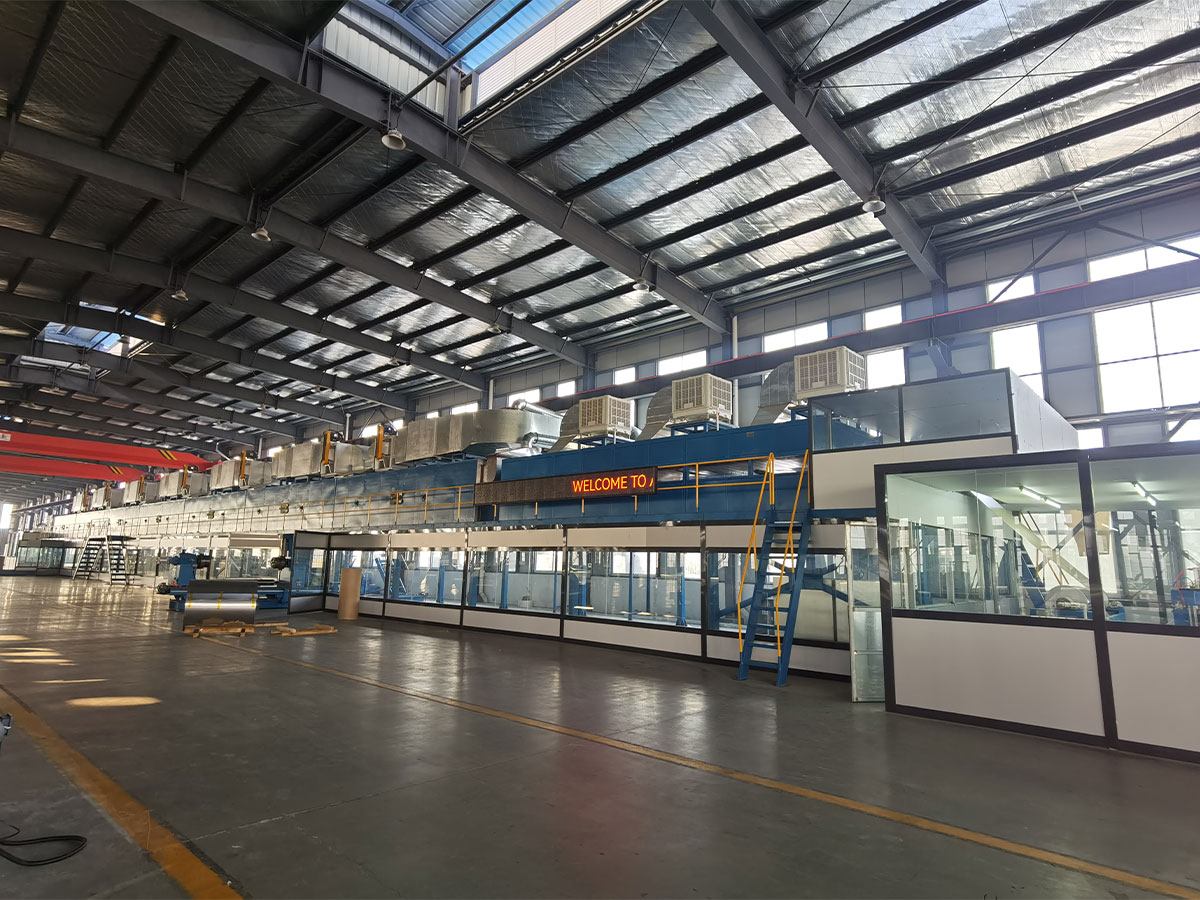
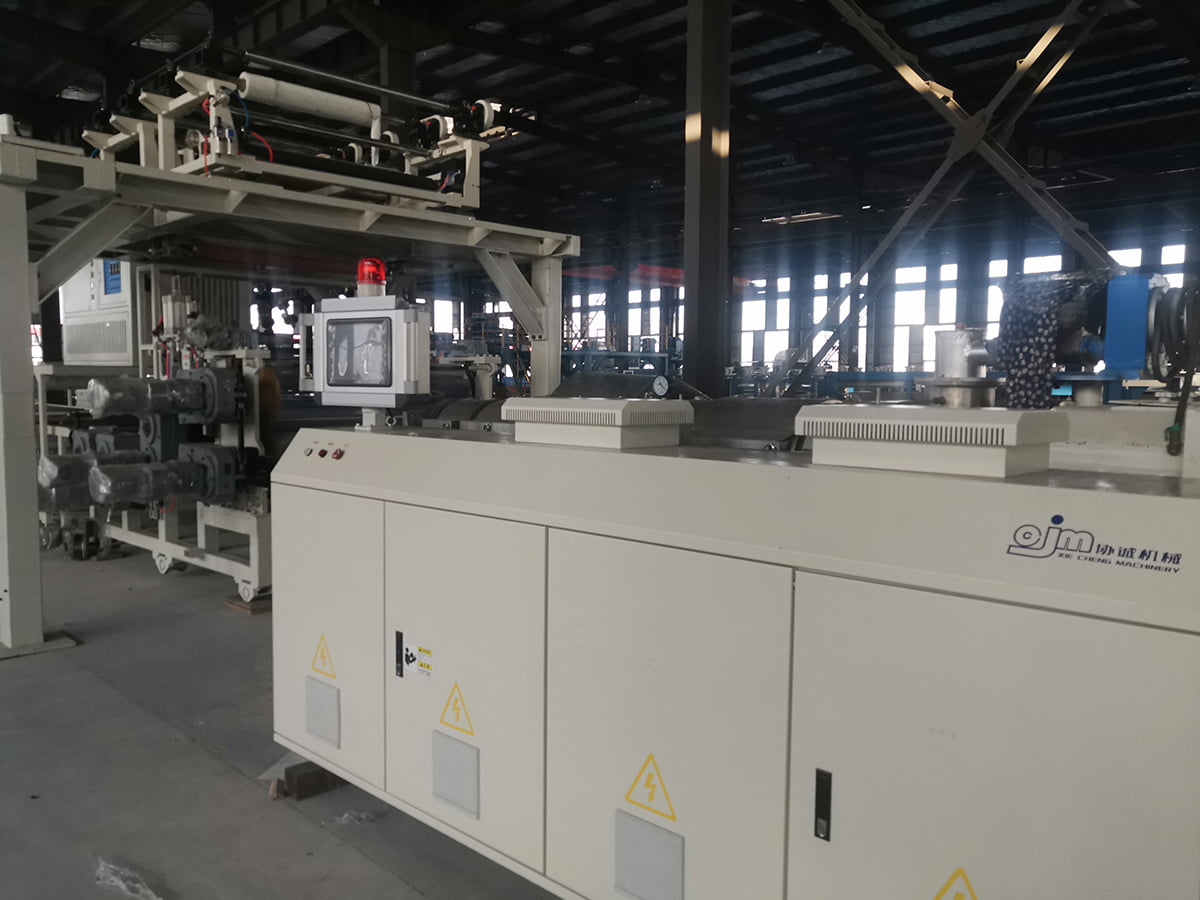 Barisan Pengeluaran Lantai PVC/WPC/SPC untuk Lantai Plastik Batu Lihat baris ini untuk melihat bagaimana penyemperitan, salutan filem, salutan UV, embossing dan pemeriksaan dalam talian bergabung untuk output lantai SPC automatik. Lihat Produk →
Logik yang sama digunakan untuk komposit termoplastik bertetulang gentian berterusan. Talian PET atau PP CFRT menggabungkan leburan polimer dengan gentian atau fabrik pengukuhan dalam proses yang berterusan, dan kepingan atau pita yang telah siap kemudiannya ditekan atau dibentuk secara termo menjadi bentuk tiga dimensi. Peringkat penyemperitan, bukan penekan acuan, menentukan keseragaman gentian basah dan ketebalan. Pembeli sering bertanya apa yang terkandung dalam barisan panel lamina PVC penuh sebelum membandingkan pembekal, dan jawapan yang jujur ialah penyemperit hanya satu stesen antara beberapa yang mesti sepadan antara satu sama lain.
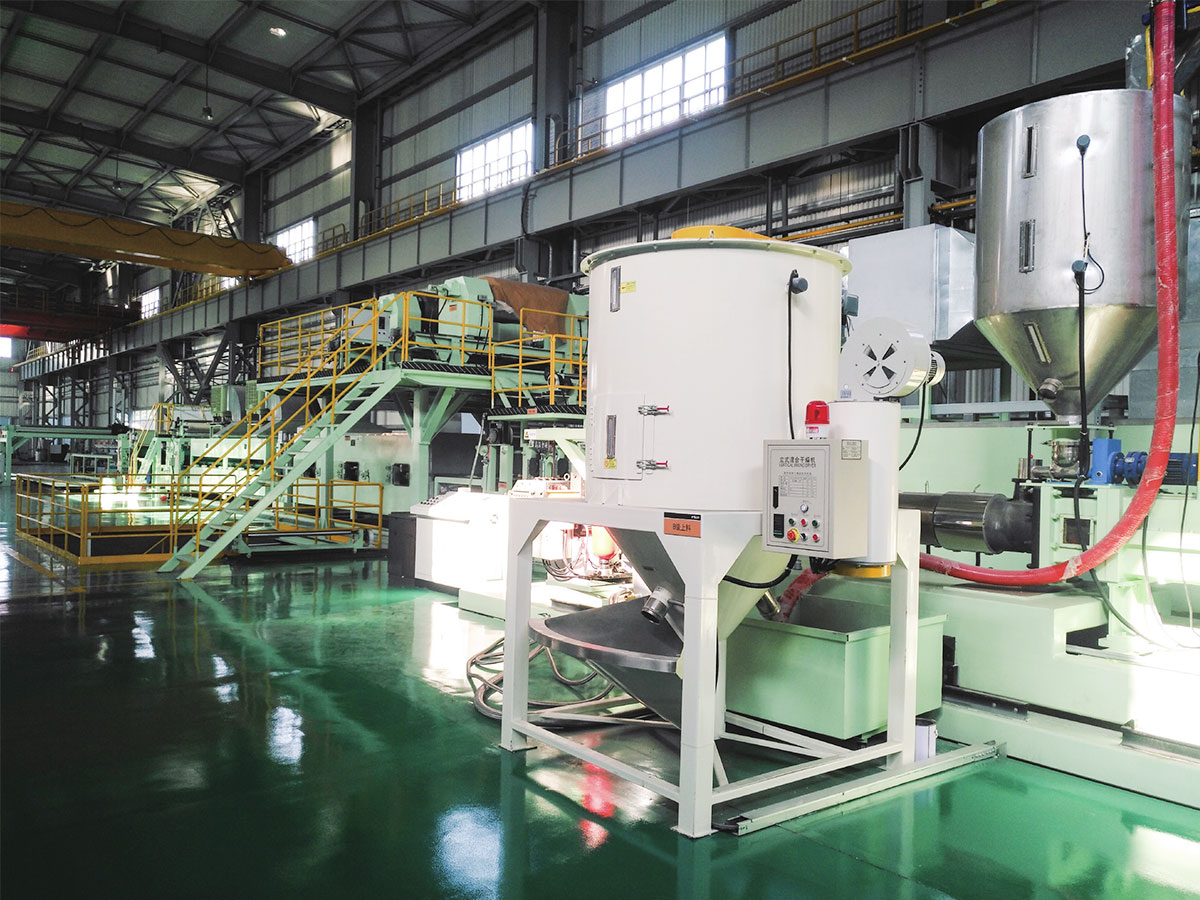 Talian Pengeluaran Bahan Komposit PET/PP CFRT Terokai barisan CFRT OEM ini untuk pengeluaran komposit termoplastik bertetulang gentian berterusan, dengan pilihan perkhidmatan dan sebut harga tersedia. Lihat Produk →
Kulit PVC dan PU mengikut corak ketiga, di mana lapisan asas dihasilkan secara berterusan dan kemudian disalut, timbul dan disejukkan selaras. Tekstur permukaan berasal dari gulungan timbul, bukan rongga, itulah sebabnya mengapa proses berskala untuk berjalan lama tanpa acuan khusus bahagian.
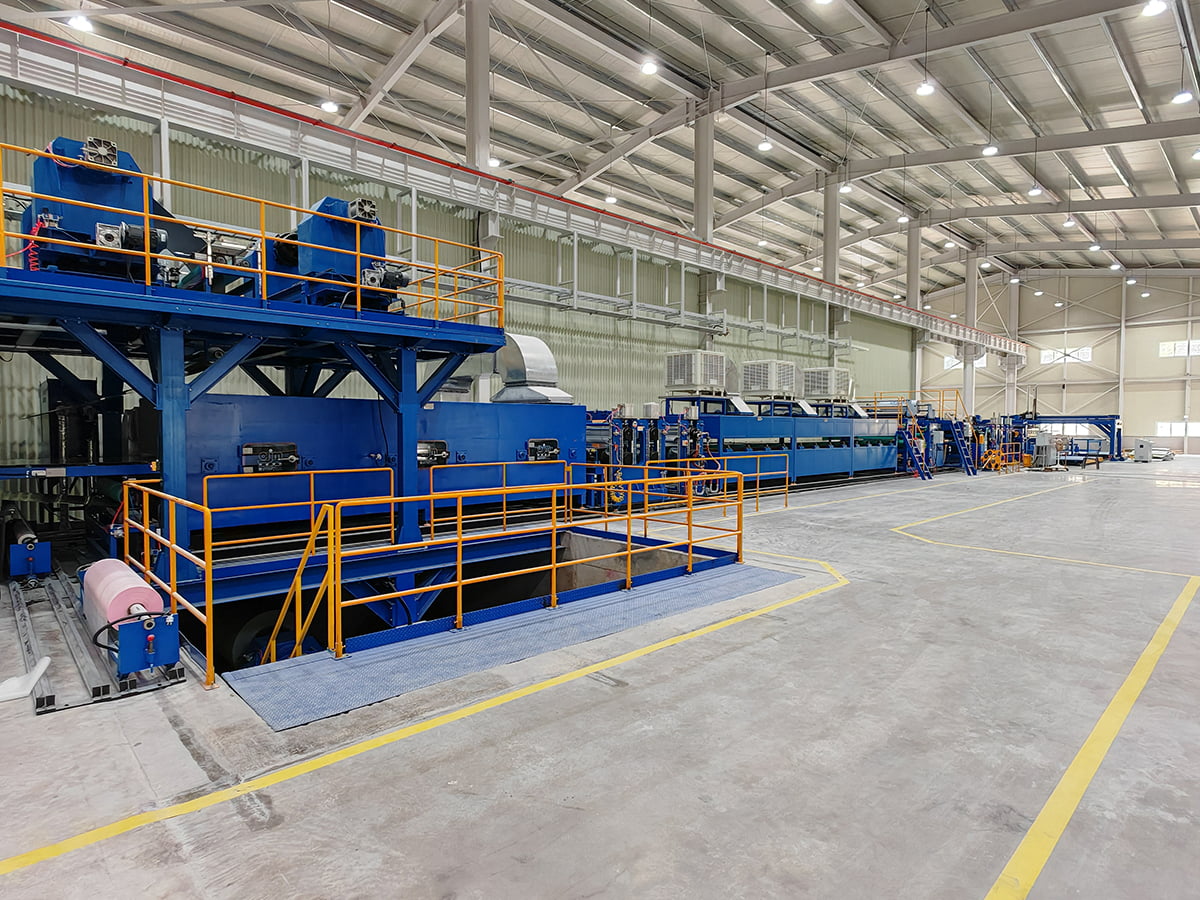
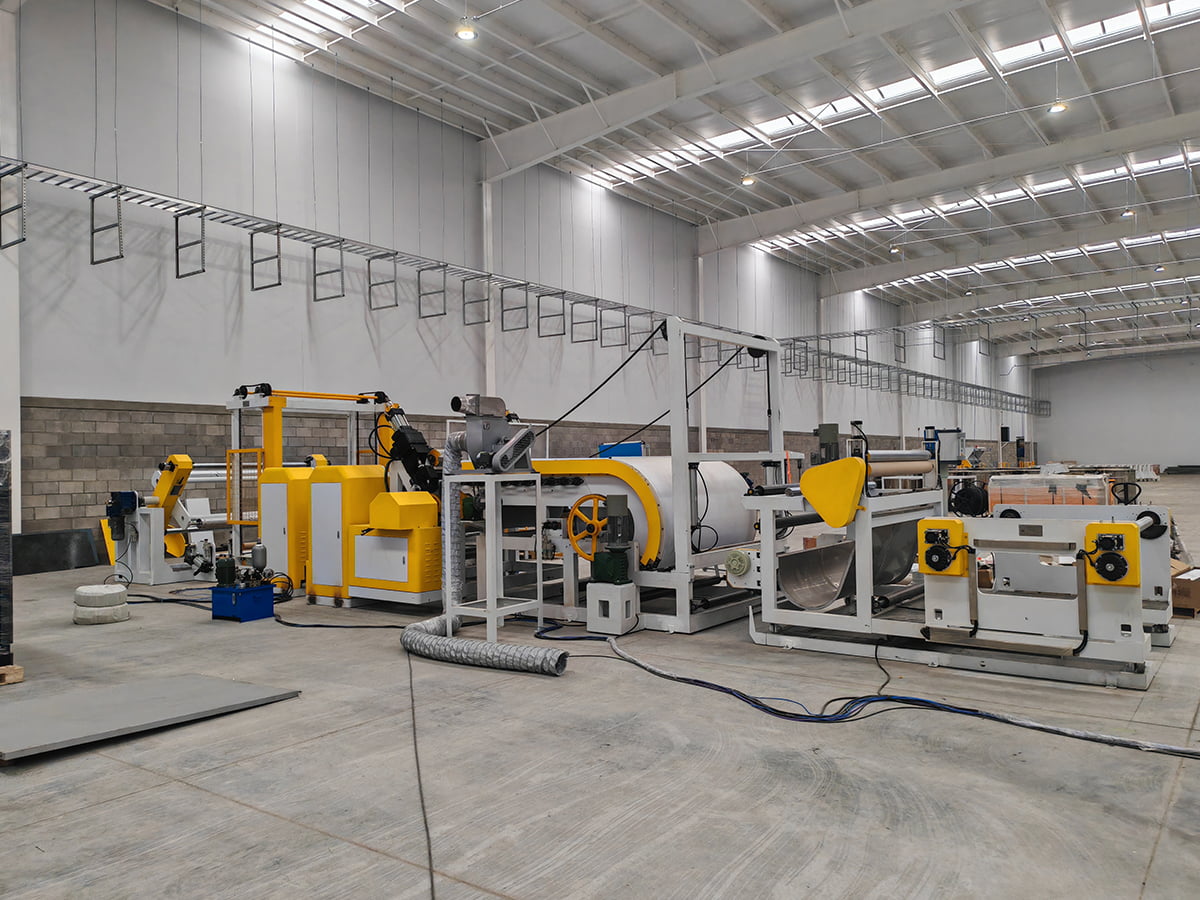 PVC/PU Kulit Komposit, Timbul dan Talian Salutan Semak baris ini untuk pengeluaran asas kulit PVC/PU yang berterusan, salutan sebaris, timbul dan penyejukan, dengan pilihan perkhidmatan OEM yang boleh disesuaikan. Lihat Produk →
Perkara yang Perlu Diperiksa Sebelum Membeli Talian Berasaskan Penyemperitan
- Diameter skru dan nisbah panjang-ke-diameter, dipadankan dengan kandungan polimer dan pengisi yang sebenarnya anda ingin jalankan.
- Kadar keluaran berbanding kelajuan talian, jadi jarak angkut dan panjang penyejukan bukanlah halangan.
- Toleransi ketebalan dan lebar yang ditulis ke dalam kontrak dengan kaedah pengukuran, bukan hanya janji.
- Kapasiti penyejukan dan reka bentuk penentukuran untuk profil paling berat dalam pelan produk anda.
- Peralatan hiliran termasuk dalam skop yang sama, kerana pembahagian tanggungjawab antara pembekal merumitkan pentauliahan.
- Model perkhidmatan: sokongan jauh, pemasangan tapak, ketersediaan alat ganti dan latihan pengendali.
Jika pelan produk anda terletak di suatu tempat di antara profil dan bahagian berbentuk, laluan praktikal selalunya adalah untuk menyemperit atau melamina helaian separuh siap dan kemudian membentuknya. Memahami rantaian proses penuh sebelum menandatangani mengelakkan kapasiti belian yang tidak boleh anda gunakan. Anda boleh menyemak apa yang termasuk dalam barisan pengeluaran panel lamina PVC untuk contoh yang berfungsi tentang cara stesen sesuai bersama.
Versi Pendek
Penyemperitan menghasilkan produk berterusan dengan keratan rentas yang berterusan dan memperoleh wangnya dalam jangka masa panjang, kos perkakas yang rendah dan geometri ringkas. Pengacuan suntikan membuat bahagian tiga dimensi diskret dan memperoleh wangnya dengan kebolehulangan, ciri kompleks dan kiraan kepingan yang tinggi. Tidak ada yang lebih maju daripada yang lain. Ia hanya dibina untuk soalan yang berbeza, dan cara terpantas untuk mengurangkan risiko adalah dengan menerangkan produk anda, volum tahunan dan toleransi kritikal kepada jurutera peralatan sebelum anda membandingkan harga. Jika anda mahu perbualan itu, hantar spesifikasi produk dan sasaran kapasiti anda kepada pasukan dan sahkan platform yang sesuai dengan kes anda.