
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Bayangkan garis komposit logam berterusan berjalan pada 12 meter seminit. Bahagian laminating mengekalkan kelajuannya, namun gegelung pertama menunjukkan coretan permukaan, kegelombang tepi dan penembusan sekali-sekala. Kesalahan bukan dalam akhbar utama. Suhu teras melayang, jalur aluminium tidak dibersihkan dengan betul, dan recoiler menggunakan ketegangan yang tidak sekata. Ini semua adalah pekerjaan yang diberikan kepada peralatan tambahan, sistem sokongan yang menentukan sama ada mesin utama benar-benar boleh menghantar output yang boleh dijual pada kelajuan reka bentuknya.
Apakah yang dimaksudkan dengan peralatan tambahan dalam pembuatan?
Secara formal, peralatan tambahan bermaksud sebarang mesin atau sistem yang menyokong proses utama dan bukannya melaksanakan proses itu sendiri. Dalam pengacuan suntikan plastik, peralatan tambahan termasuk pengering corong, pemuat vakum, penyejuk, pengawal suhu acuan dan granulator. Dalam pengorekan, ia termasuk pam penggalak, saluran paip terapung dan sistem kawalan yang memastikan kapal korek beroperasi. Pada kenderaan komersial, ia termasuk lif ekor, win, pemampat dan sistem alat hidraulik. Dalam setiap kes coraknya adalah sama: unit utama membentuk, membentuk atau menggerakkan produk, dan unit tambahan menyediakan, memberi suapan, menyejukkan, mengeringkan, menyudahkan, memeriksa atau mengendalikan bahan di sekelilingnya.
Memanggil sistem bantu tidak bermakna ia adalah pilihan. Pada garisan panel komposit logam, laminator utama tidak boleh mencipta lekatan bersih jika gegelung aluminium membawa minyak bergolek ke dalam nip. Ia tidak dapat mengekalkan kekuatan ikatan jika kepingan teras menjadi basah. Ia tidak boleh menghasilkan panel segi empat sama jika ketegangan belitan berubah setiap beberapa minit. Fungsi tambahan mentakrifkan sampul kerja praktikal bagi keseluruhan baris.
Empat kumpulan peralatan tambahan dalam garisan panel dan gegelung berterusan
Garisan berterusan untuk panel komposit logam atau gegelung bersalut mengikut turutan yang sama pada setiap loji: kemasukan jalur, rawatan permukaan, salutan atau laminasi, pengawetan, kemasan dan penggulungan. Empat kumpulan tambahan muncul dalam hampir setiap susun atur. Mereka memutuskan seberapa bersih jalur itu, sejauh mana suhu proses stabil, bagaimana produk menjadi siap, dan seberapa baik gegelung akhir digulung.
| Kumpulan | Tugas utama | Perkakasan biasa | Hasilnya apabila diabaikan |
|---|---|---|---|
| Penyediaan bahan | Bersihkan, panaskan dan selaraskan jalur sebelum menyalut atau melapis | Uncoilers, accumulator, garis pembersihan pra-rawatan | Kesan salutan, lompang laminasi, pembasahan pelekat yang tidak konsisten |
| Pengkondisian proses | Kawal suhu, pengawetan, dan input haba semasa salutan | Ketuhar, penyejuk, unit kawalan suhu, zon pemanasan | Salutan kurang terawat, panel tunduk, pengurangan kelajuan talian paksa |
| Kemasan permukaan dan penukaran | Tambahkan tekstur, profil, filem atau format potong ke panjang | Mesin embossing, laminator filem, garisan alur, gunting | Nilai tambah yang rendah, pengendalian tambahan, ketidakupayaan untuk menghantar panel siap |
| Mengundur dan mengendalikan | Kekalkan ketegangan, bentuk yang betul, dan bina gegelung akhir yang ketat | Talian putar semula gegelung, perata ketegangan, penggulung semula | Gegelung berteleskop, kerosakan tepi, pecah jalur berulang |
Penyediaan dan pembersihan bahan
Sebelum salutan boleh terikat dengan pasti, permukaan aluminium atau keluli mestilah bebas daripada minyak penggelek, habuk dan oksida. Garis pembersihan pra-rawatan mengawal kepekatan mandian kimia, suhu air bilas dan bahagian pengeringan. Keluarannya secara langsung mengubah lekatan salutan dan rintangan kakisan akhir. Hanyutan pH yang kecil boleh mengurangkan berat lapisan penukaran cukup sehingga salutan mula mengelupas selepas beberapa hari di lapangan.
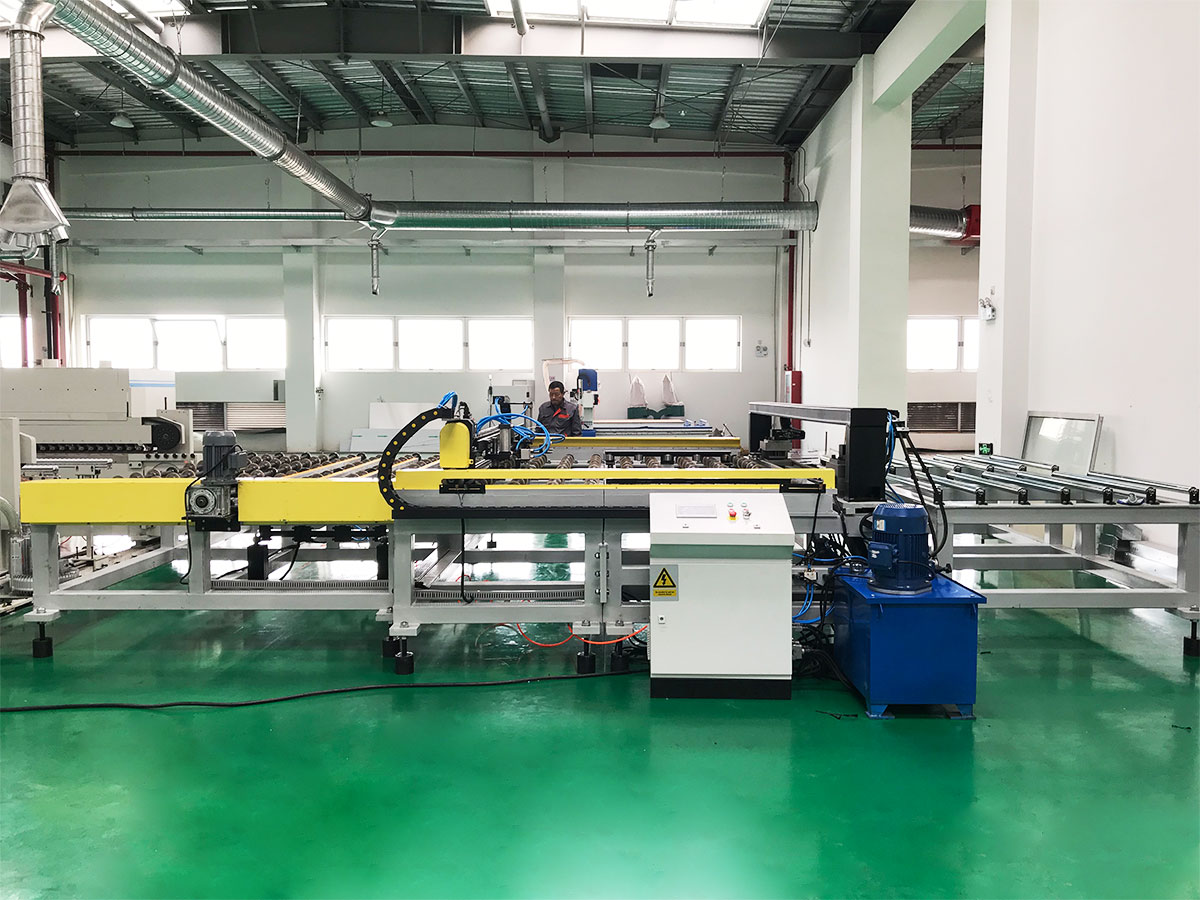
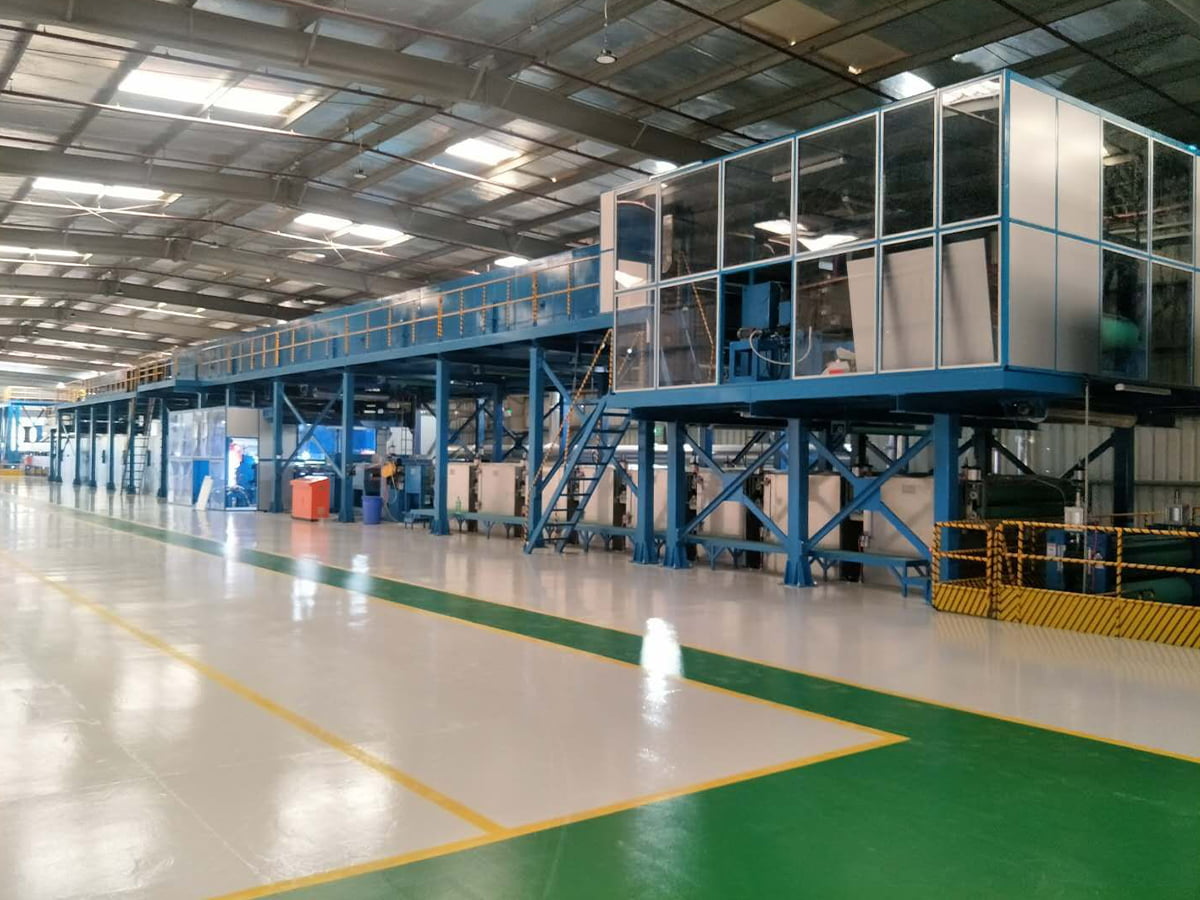
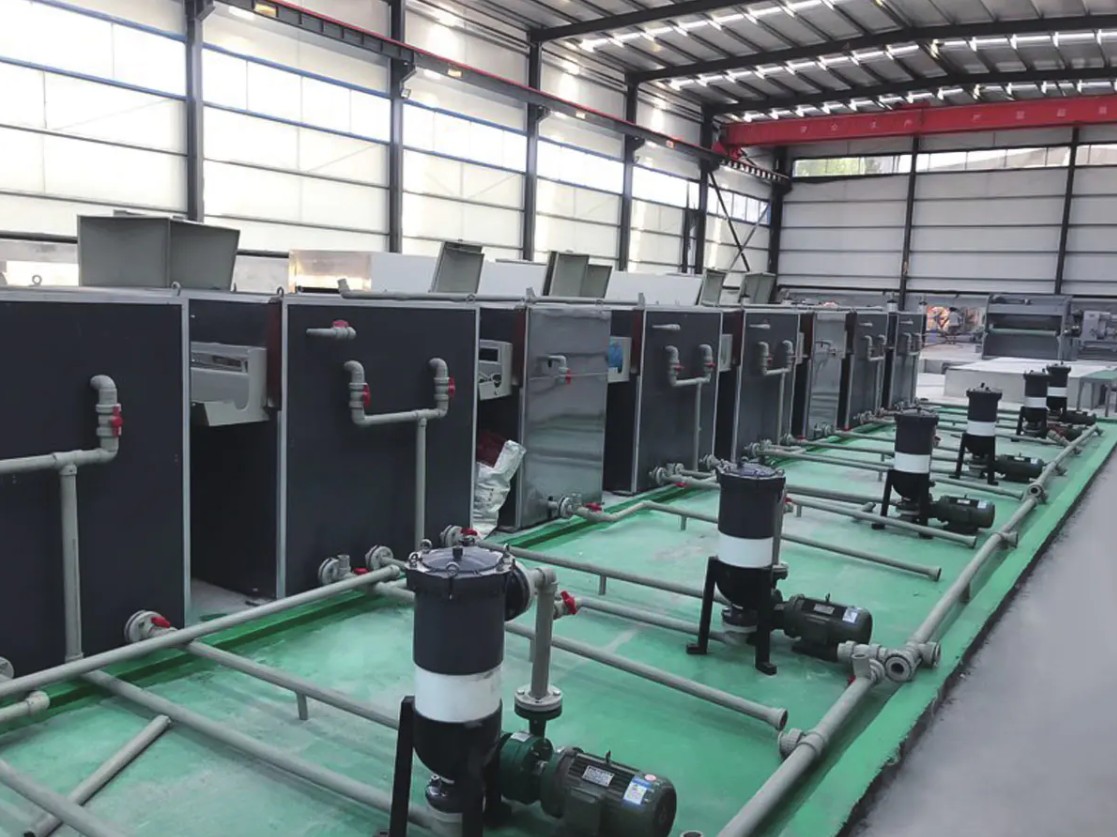
 Talian Pembersihan Prarawatan untuk Rawatan Permukaan Gegelung Logam Talian pembersihan ini mengeluarkan minyak bergolek, habuk dan oksida sebelum salutan, secara langsung menjejaskan lekatan dan rintangan kakisan. Teks tersebut menekankan bahawa hanyutan pH kecil pun boleh menyebabkan kegagalan salutan, menjadikan peralatan ini kritikal untuk kualiti hiliran. Lihat Produk →
Kemasan permukaan dan penukaran
Selepas pelapisan atau salutan, bahan itu masih perlu menjadi produk. Mesin emboss menambah tekstur, laminator filem menggunakan filem pelindung atau hiasan, dan peralatan alur dan pemotongan menghasilkan lebar dan memformat pesanan pelanggan. Mesin ini biasanya terletak di hilir proses utama, tetapi ia mengawal nilai yang dihantar setiap meter persegi.
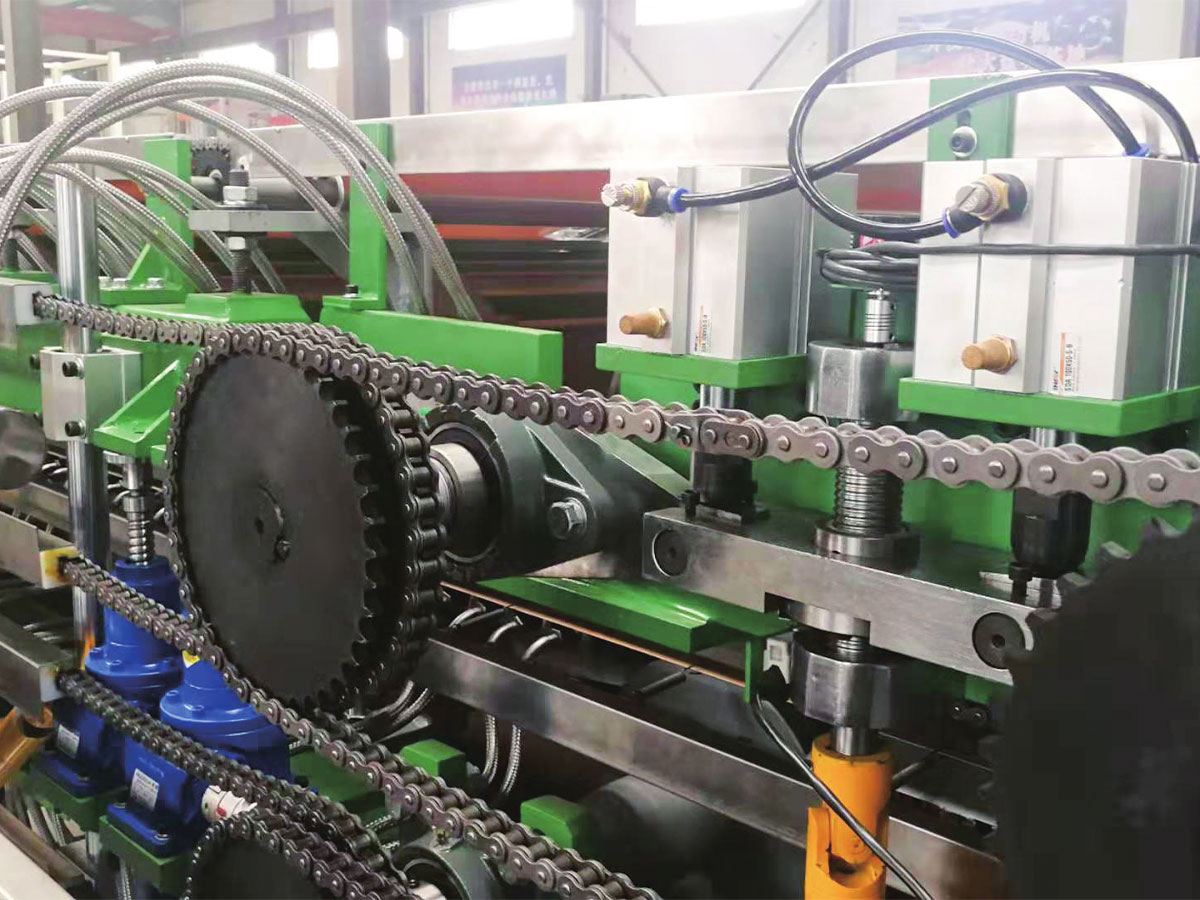
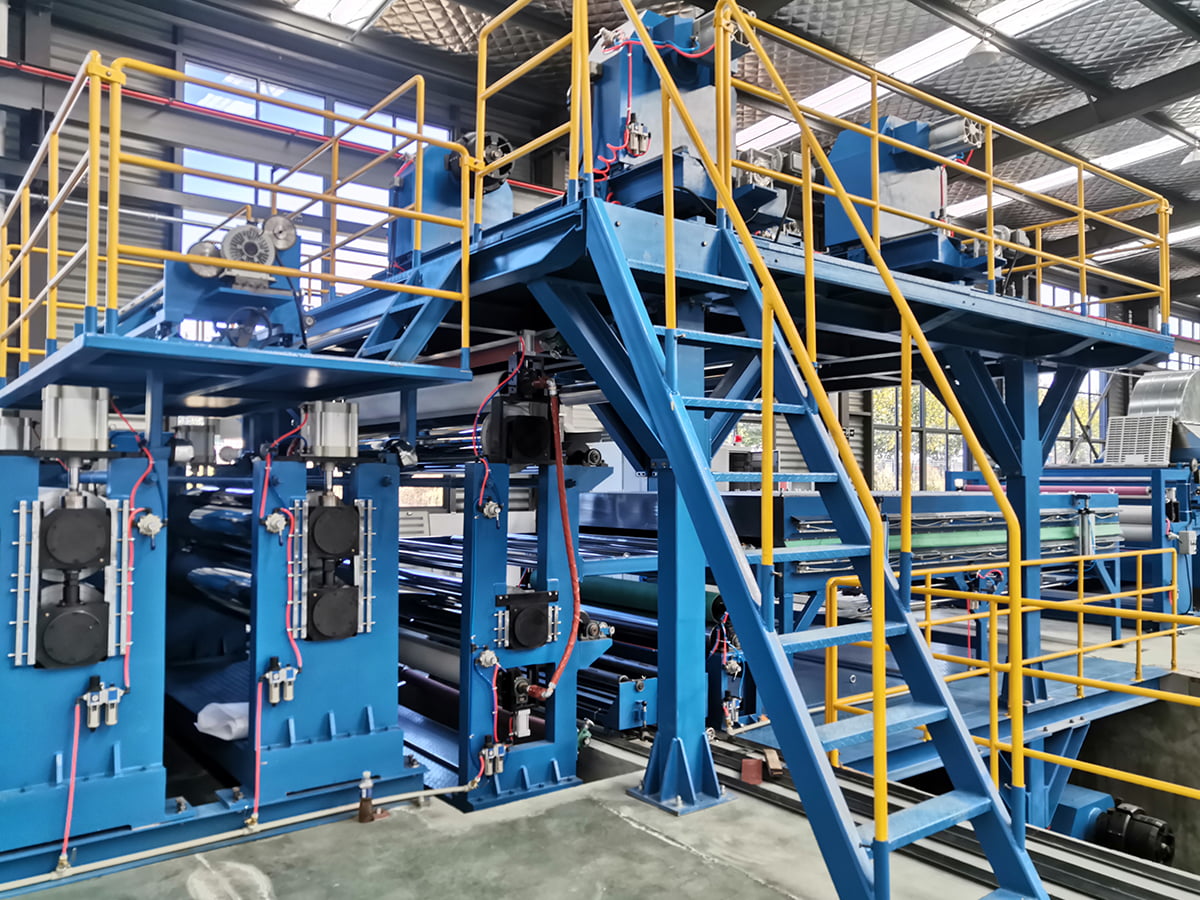
Mesin Timbul untuk Menambah Tekstur dan Ketegaran pada Panel Selepas salutan, embossing menambah corak tiga dimensi yang meningkatkan estetika dan kekuatan struktur. Mesin ini mengawal nilai yang dihantar bagi setiap meter persegi, memberikan tekstur dan ketepatan yang boleh disesuaikan yang memenuhi spesifikasi pelanggan. Lihat Produk → Mengundur dan mengendalikan
Barisan proses berterusan menghasilkan gegelung, bukan produk akhir. Garisan putar semula gegelung memundurkan celah atau gegelung bersalut untuk menghilangkan kecacatan, menambah baik teleskop dan menetapkan panjang tepat atau rakaman yang diperlukan oleh langkah pengeluaran seterusnya. Kawalan ketegangan adalah kritikal; ketegangan yang tidak sekata boleh meregangkan aluminium nipis secara kekal dan menjadikan gegelung yang boleh dijual menjadi sekerap.
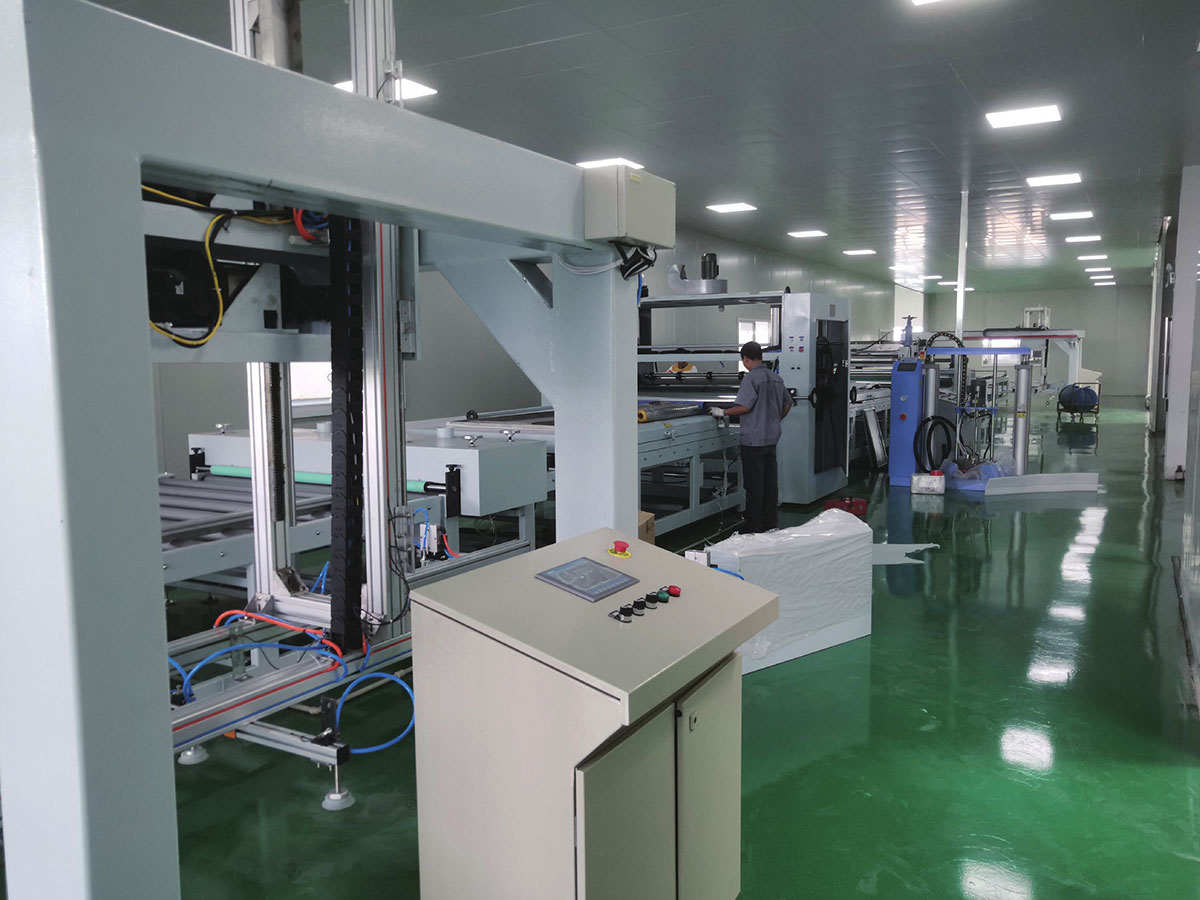
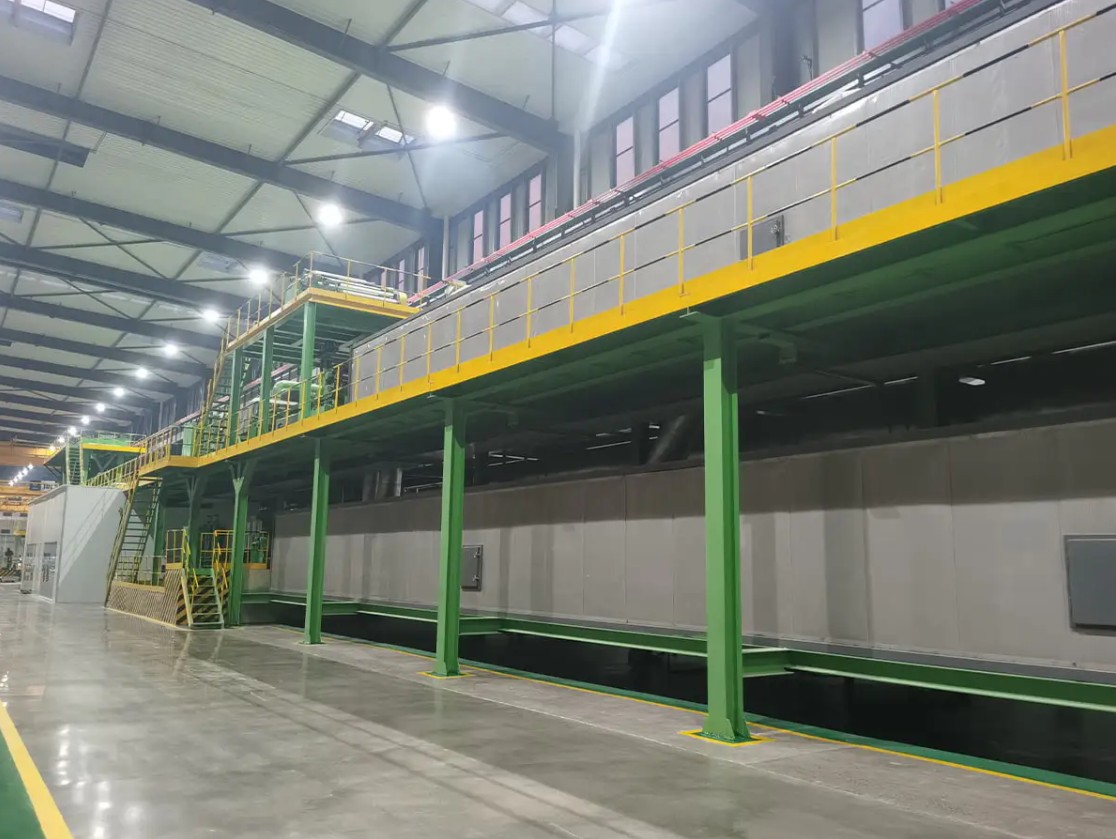
Talian Pengeluaran Gulung Semula Gegelung untuk Kemasan dan Pemeriksaan Garisan putar semula ini memundurkan, membelah dan memeriksa gegelung untuk menghilangkan kecacatan dan menetapkan panjang yang tepat. Kawalan ketegangan adalah penting kerana ketegangan yang tidak sekata boleh merosakkan aluminium nipis secara kekal, jadi peralatan ini secara langsung menentukan sama ada gegelung menjadi produk yang boleh dijual. Lihat Produk → Mengapa peralatan tambahan menentukan prestasi output sebenar
Mesin utama menetapkan kelajuan pengeluaran teori. Peralatan tambahan menentukan berapa peratus daripada kelajuan teori itu menjadi produk yang diterima. Inilah sebabnya mengapa setiap kumpulan tambahan berhak mendapat perhatian kejuruteraan yang sama seperti penekan utama atau kepala salutan.
Baca ini sebagai bentuk sumbangan biasa, bukan sebagai nombor yang boleh anda tambah bersama. Penyediaan bahan biasanya muncul dahulu kerana pencemaran di bahagian masuk melipatgandakan kecacatan kemudian. Kawalan suhu dan pengawetan menduduki tempat kedua kerana salutan dan salutan bergantung pada lengkung haba yang stabil. Kemasan permukaan dan penukaran menambah nilai produk langsung. Pemotongan dan pengunduran menjejaskan hasil dan kehilangan pengendalian. Apabila kumpulan bantu bekerjasama, garisan itu boleh berjalan secara konsisten hampir dengan kelajuan reka bentuk sebenar. Apabila mereka tidak berbuat demikian, akhbar utama yang terbaik pun tidak dapat membayar pampasan.
Kos tersembunyi pengabaian peralatan tambahan
Pertimbangkan garis salutan gegelung di mana kimia mandian pra-rawatan diperiksa hanya sekali seminggu. pH hanyut perlahan, lapisan penukaran menjadi tidak sekata, dan kelajuan talian mesti dikurangkan untuk mengekalkan kualiti salutan. Hasilnya muncul bukan sebagai pecahan mengejut tetapi sebagai bulan demi bulan kehilangan output.
Garis oren menunjukkan perkara yang berlaku apabila peralatan diabaikan: masa henti meningkat daripada lima belas jam kepada lebih lapan puluh jam dalam masa enam bulan. Garis biru, dengan pemeriksaan rutin dan penggantian bahagian awal, kekal di bawah dua puluh jam. Dalam barisan pengeluaran, setiap jam yang hilang membawa margin kasar keseluruhan keluaran untuk jam tersebut. Talian yang diabaikan juga akan menggunakan lebih banyak alat ganti selepas galas dan pengedap gagal akibat kerja berlebihan yang berterusan. Tanda amaran mudah dibaca: pemanasan tertunda, ketegangan yang berbeza-beza, coretan salutan, dan kelajuan talian yang rendah. Bertindak sebelum tanda-tanda ini menjadi kerosakan mekanikal yang keras.
Konfigurasi tambahan berpusat atau kendiri
Terdapat dua susun atur praktikal untuk peralatan tambahan. Dalam konfigurasi terpusat, satu kumpulan pam, pengering, penyejuk atau monitor berfungsi untuk beberapa talian melalui rangkaian pengedaran. Dalam konfigurasi kendiri, setiap barisan membawa mesin khasnya sendiri. Pilihan mengubah jejak kilang, kos operasi, dan prosedur penyelenggaraan.
Carta radar membandingkan dua konfigurasi biasa pada enam kriteria praktikal. Peralatan tambahan berpusat memperoleh markah tinggi pada ruang lantai, kecekapan tenaga, kemudahan operasi dan kebolehskalaan kerana infrastruktur perkongsiannya merebak kos merentasi banyak baris. Peralatan kendiri memperoleh skor tinggi pada keberkesanan kos dan lebihan kerana ia mengelakkan rangkaian pengedaran yang panjang dan memastikan kegagalan setempat. Untuk loji dengan campuran produk yang stabil dan operasi berterusan, sistem terpusat biasanya memberikan kos operasi yang lebih rendah. Untuk kilang yang menjalankan banyak perubahan kerja singkat atau bahan khas, mesin kendiri melindungi masa operasi dengan lebih baik. Pilihan yang betul bergantung pada kiraan talian anda, pelan anjakan dan julat bahan.
| Kriteria | Berpusat | Berdiri sendiri |
|---|---|---|
| Ruang lantai | Padat, satu stesen berfungsi beberapa baris | Jejak yang lebih besar kerana setiap baris mempunyai unit sendiri |
| Penggunaan tenaga | Lebih baik kerana pam dan pemacu dikongsi | Lebih mudah tetapi selalunya lebih banyak kehilangan tenaga setiap baris |
| Penyelenggaraan | Memerlukan penyelenggaraan pusat berjadual | Unit boleh diasingkan dan dibaiki dengan cepat |
| Lebihan | Lebih rendah; kegagalan unit pusat menghentikan banyak talian | Tinggi; setiap baris mempunyai margin sandaran sendiri |
| Kebolehskalaan | Lebih sukar untuk berkembang selepas kerja paip diperbaiki | Mudah, tambah satu lagi mesin khusus |
Kriteria pemilihan untuk peralatan tambahan dalam komposit logam dan garisan salutan gegelung
Pilih peralatan tambahan dengan disiplin yang sama yang anda gunakan untuk unit utama. Proses pemilihan biasanya meliputi enam bidang.
- Padanan kelajuan: sistem tambahan mesti meliputi kelajuan talian terpantas ditambah rizab 10 peratus.
- Keserasian bahan: tentukan aloi aluminium, ketebalan keluli, lebar gegelung dan kimia permukaan sebelum meminta sebut harga.
- Tahap automasi: tentukan sama ada pengendali akan memuatkan gegelung secara manual atau memulakan dan berhenti dari bilik kawalan pusat.
- Akses penyelenggaraan: semak kesamaan komponen dan sama ada unit boleh diasingkan untuk pembaikan.
- Respons perkhidmatan: sahkan diagnosis jauh dan ketersediaan alat ganti tempatan.
- Fleksibiliti masa hadapan: biarkan ruang untuk gegelung yang lebih luas, substrat yang lebih tebal atau kepala salutan tambahan.
Carta menunjukkan garis salutan gegelung tipikal yang melabur dalam stesen pra-rawatan yang lebih baik, zon pengering tambahan dan recoiler baharu. Kos kecacatan jatuh daripada $120,000 setahun kepada $35,000 kerana pembersihan dan kawalan suhu menghilangkan punca utama kegagalan salutan. Sisa bahan jatuh daripada $95,000 kepada $30,000 kerana talian itu berhenti menghasilkan gegelung luar spesifikasi semasa permulaan dan pertukaran. Kos tenaga menurun kerana talian tidak lagi perlu memanaskan jalur untuk mengimbangi pengawetan yang tidak stabil. Kos masa henti turun daripada $140,000 kepada $38,000 kerana unit tambahan baharu termasuk pemantauan jarak jauh dan akses yang lebih pantas. Jumlah penjimatan tahunan adalah kira-kira $290,000, yang biasanya membayar untuk naik taraf dalam masa dua tahun.
Lihat barisan anda sendiri dengan mata yang sama yang anda gunakan untuk pelaburan baharu. Kenal pasti fungsi tambahan yang menghasilkan penolakan atau penghentian yang paling kerap, dan bandingkan dengan keupayaan mesin utama. Perbandingan tunggal itu sering mendedahkan penjimatan yang lebih besar daripada menggantikan peralatan utama. Untuk pemahaman yang lebih mendalam tentang pemilihan baris, semak semula panduan lengkap untuk memilih barisan pengeluaran panel komposit logam berprestasi tinggi . Anda juga boleh bercakap terus dengan pengilang tentang konfigurasi untuk campuran bahan dan pelan lantai khusus anda.