
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Gegelung aluminium bergulung yang tiba dua peratus berat di hujung kepala dan satu peratus ringan pada ekor berharga lebih daripada satu gegelung ditolak. Pelapis mula mengejar kelajuan garisan untuk menahan penawar, ketuhar hanyut, dan panel dipotong dari hujung bertentangan gegelung yang sama berakhir dengan perbezaan warna yang boleh dilihat yang tiada siapa dapat menjelaskan kepada pelanggan. Kilang penggelek aluminium menetapkan tolok, kerataan, kelongsong dan keadaan permukaan yang diwarisi oleh setiap mesin hiliran, itulah sebabnya kualiti gegelung adalah isu pengeluaran dan bukannya butiran pembelian.
Kesimpulannya pertama: kilang bergolek ialah mesin pengurangan ketebalan, tetapi apa yang sebenarnya dibeli oleh pembeli ialah kebolehulangan. Kilang yang mempunyai toleransi yang ketat pada setiap gegelung membolehkan salutan atau garisan komposit berjalan pada resipi tetap. Kilang yang tidak mengubah setiap anjakan menjadi latihan pembetulan manual. Halaman yang berikut menerangkan cara penggulungan panas, sejuk dan kerajang berbeza, parameter gegelung manakah yang tergolong dalam spesifikasi pembelian, dan cara parameter tersebut bergerak melalui salutan, laminasi dan kemasan panel.
Apa sebenarnya kilang penggelek aluminium berubah
Kilang penggelek melepasi logam antara satu atau lebih pasang gulung. Setiap hantaran mengurangkan ketebalan dan, pada masa yang sama, menulis semula struktur butiran, temper, kerataan dan tekstur permukaan. Penggulungan panas bermula dari papak tuang pada kira-kira 300 hingga 500 Celsius dan membawa jongkong turun ke tolok pemindahan. Gulungan sejuk, biasanya pada kilang undur atau tandem, memberikan ketebalan akhir bersama-sama dengan sifat mekanikal yang dipesan pelanggan. Penggulungan kerajang menggunakan gulungan bertindan untuk mencapai ketebalan yang diukur dalam mikron, di mana kualiti permukaan lebih penting daripada kekuatan.
Bahagian ketebalan masuk dikeluarkan dalam satu laluan
Bar menunjukkan berapa banyak ketebalan masuk hilang dalam satu pas pada setiap peringkat, dan perbezaan menjelaskan mengapa pembeli hiliran harus menganggap gegelung canai panas dan gegelung sejuk sebagai bahan yang berbeza dan bukannya saiz yang berbeza bagi bahan yang sama. Gulungan panas mengeluarkan sejumlah besar logam mutlak setiap pas, tetapi ia meninggalkan permukaan yang masih membawa skala, tanda guling dan jalur tolok yang lebih lebar. Gulungan sejuk mengeluarkan kurang logam setiap pas secara mutlak, namun ia adalah peringkat di mana toleransi tolok dan kerataan sebenarnya dicipta, itulah sebabnya gegelung canai sejuk adalah bahan suapan biasa untuk garisan salutan dan laminasi. Penggulungan kerajang mengambil peratusan pengurangan yang paling berat daripada semua, tetapi hanya kerana jalur itu sudah nipis dan tindanan gulungan menyokongnya rapat pada kedua-dua sisi. Apabila spesifikasi hanya mengatakan canai sejuk tanpa menamakan kelas toleransi, kilang bebas untuk dihantar ke mana-mana sahaja di dalam jalur lebar itu, dan garis salutan menyerap perbezaan secara senyap melalui sekerap dan kerja semula.
Parameter gegelung yang menentukan hasil hiliran
Enam nombor melakukan kebanyakan kerosakan apabila ia hanyut. Jadual di bawah menyenaraikannya dengan nilai yang biasanya boleh dipegang oleh kilang yang dikawal dengan baik, bersama-sama dengan gejala yang muncul di tingkat pengeluaran apabila mereka bergerak di luar jalur.
| Parameter | Sasaran praktikal | Gejala hiliran apabila ia hanyut |
|---|---|---|
| Tolok toleransi | Dalam 1 peratus daripada nominal merentas gegelung | Berat salutan dan anjakan penawar, gegelung dilaraskan kelajuan talian demi gegelung |
| Mahkota | Di bawah 1 peratus daripada lebar jalur | Ralat penjejakan jalur, tekanan laminasi tidak sekata, gelombang tepi |
| Kerataan | Dalam 10 I unit | Kedutan pada penumpuk, calar pada gulungan panduan |
| Camber | Di bawah 3 mm lebih 2 m panjang | Hanyut pepenjuru pada garisan, pendaftaran yang lemah pada kemasan bercetak |
| Sisa permukaan | Di bawah 20 mg setiap meter persegi minyak | Kehilangan lekatan, melepuh selepas pengawetan, salutan tertanggal |
| Diameter dan berat dalam gegelung | Dipadankan dengan uncoiler dan mandrel | Perhentian gulung semula, teleskop, pengendalian yang tidak selamat |
Sisihan tolok merentasi kempen guling sepuluh gegelung
Dua garisan mengikuti sisihan tolok merentasi kempen sepuluh gegelung, dan bentuk lengkung lebih penting daripada mana-mana bacaan tunggal. Garis atas mewakili kilang yang menjalankan kempen panjang antara perubahan gulungan, jadi sisihan bermula di dalam toleransi dan kemudian naik secara berterusan apabila kerja bergolek haus dan mahkota haba terbina. Garis bawah adalah milik kilang yang menukar gulungan lebih kerap, yang memastikan sisihan rata dan bermakna pelanggan menerima produk yang sama dalam gegelung sepuluh seperti dalam gegelung satu. Garis salutan tidak dapat membezakan antara dua kilang ini daripada sampel tunggal, kerana kedua-duanya mungkin lulus pemeriksaan masuk pada gegelung pertama kempen. Perbezaannya hanya dapat dilihat dalam kadar sekerap sepanjang sebulan, itulah sebabnya pemeriksaan masuk harus mengambil sampel kepala, tengah dan ekor beberapa gegelung yang diambil daripada kempen yang sama dan bukannya menguji satu gegelung secara menyeluruh.
Di mana gegelung bergulung memasuki garis salutan dan laminasi
Bagi kebanyakan aplikasi seni bina dan pengangkutan, gegelung bergulung bukanlah produk siap. Ia mula-mula melalui garis salutan: pembersihan beralkali, salutan penukaran, primer, kemudian lapisan atas yang diawet dalam ketuhar, dengan cetakan pilihan atau salutan filem sebelum bergelung. Setiap langkah tersebut bertindak balas terhadap permukaan logam yang dihantar oleh kilang, yang merupakan sebab praktikal prarawatan dinyatakan dengan berhati-hati pada pemasangan salutan moden.
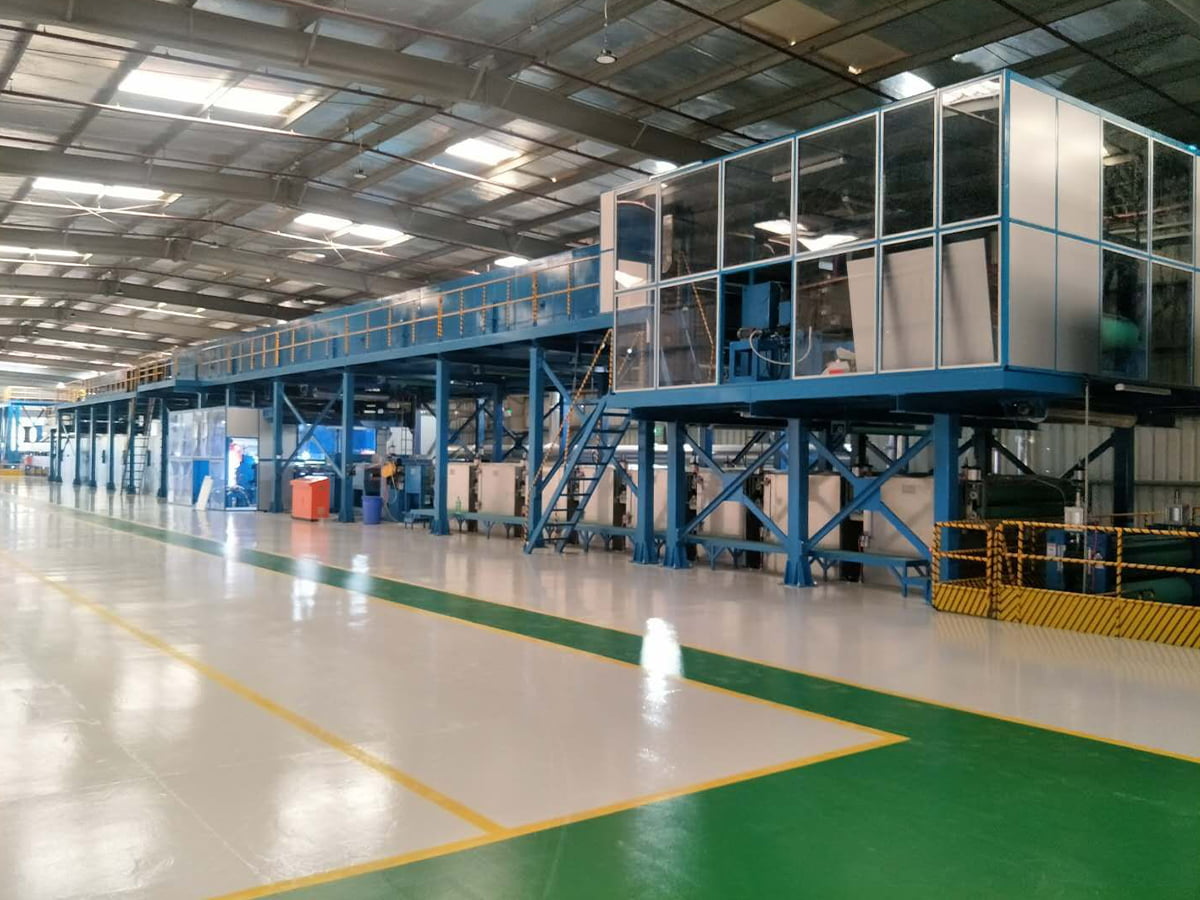
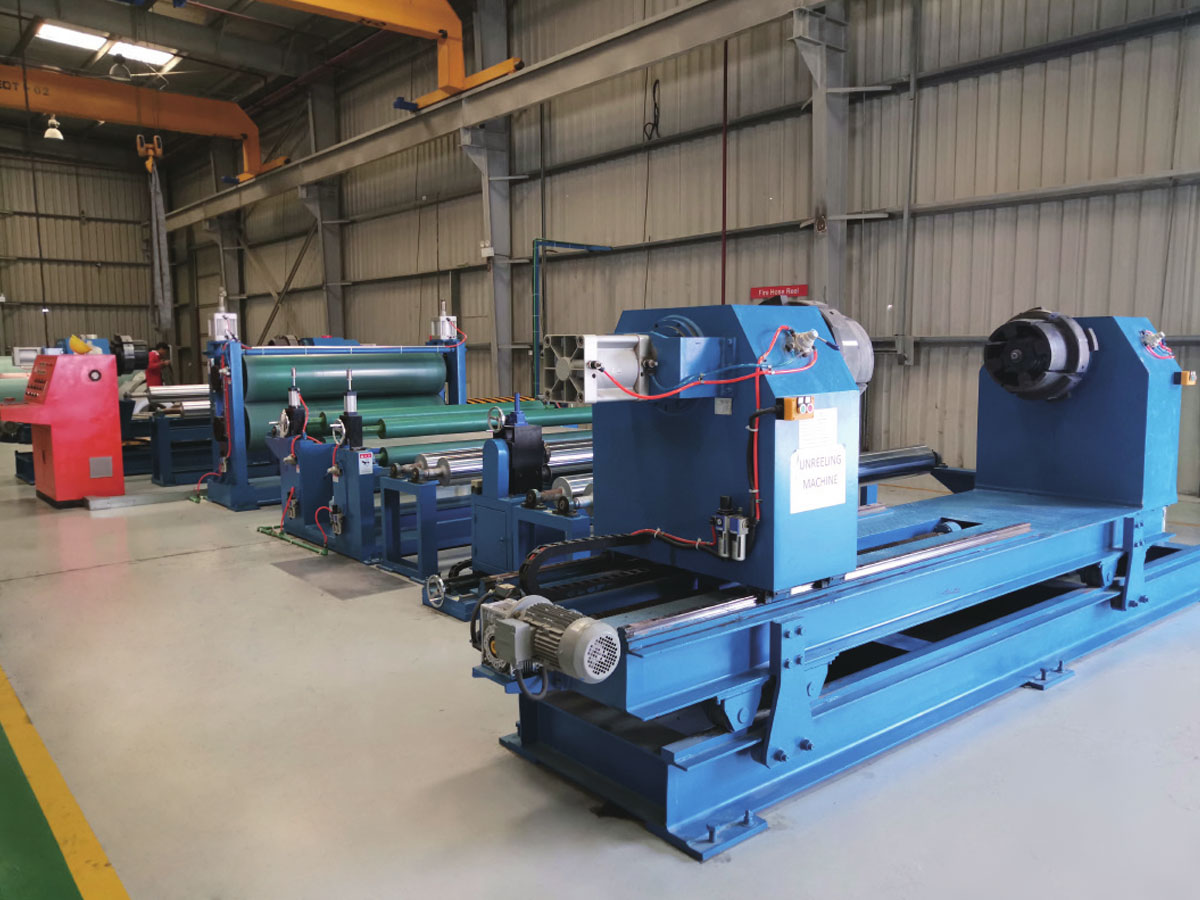
 Talian Salutan dan Percetakan Aluminium/Keluli Gegelung Aksesori Peralatan Lihat Produk →
Sisa minyak penggelek yang dianggap boleh diterima oleh pengisar untuk disetem menjadi risiko lekatan sebaik sahaja gegelung dicat. Emulsi terbawa-bawa, tompok oksida dan kekasaran yang tidak konsisten semuanya kelihatan sebagai kecacatan membasahi yang boleh disembunyikan oleh bahagian pembersihan yang baik untuk seketika dan kemudian tidak boleh disembunyikan sama sekali apabila kelajuan talian meningkat. Inilah sebabnya mengapa spesifikasi garisan salutan biasanya menyebut kedua-dua kimia prarawatan dan kebersihan permukaan yang masuk bagi gegelung, kerana garisan tidak dapat mengimbangi permukaan yang tidak pernah dibersihkan sepenuhnya.
Punca masa henti berkaitan gegelung pada talian salutan
Carta lajur meletakkan kedudukan sebab garis salutan gegelung berhenti atau perlahan, berdasarkan hanya pada punca yang menjejak kembali ke gegelung masuk dan bukannya ke garisan itu sendiri. Kerosakan tepi adalah penyumbang tunggal terbesar, kerana tepi gegelung membentuk bahagian paling nipis pada keratan rentas dan paling mudah kemek semasa pengendalian dan pengangkutan. Variasi tolok berada di tempat kedua: setiap gegelung baharu dengan tolok purata berbeza memaksa kelajuan baharu dan titik set ketuhar, dan gegelung peralihan biasanya berakhir sebagai sekerap. Sisa permukaan berada di kedudukan ketiga dan merupakan kumpulan yang paling menipu, kerana gegelung kelihatan bersih di atas lantai dan kegagalan hanya muncul selepas pengawetan atau selepas panel siap dibengkokkan. Camber and wraps together menyumbang kira-kira satu perempat daripada insiden, dan kedua-duanya adalah masalah pengangkutan, penyimpanan dan pengendalian seperti juga masalah rolling.
Dari gegelung bersalut kepada panel komposit siap
Setelah gegelung dicat, garisan panel komposit melaminakannya ke teras dan menghasilkan kepingan rata yang digunakan pada fasad, papan tanda, dalaman pengangkutan dan sistem pelapisan. Produk berkadar kebakaran seperti panel A2 dan B1 memerlukan teras yang diisi mineral dan lapisan pelekat terkawal, dan garisan itu perlu menahan ketebalan dan kekuatan ikatan secara serentak pada kelajuan pengeluaran. Sumbangan kilang gelek menjadi tidak langsung pada peringkat ini tetapi kekal kelihatan: keseragaman tolok menentukan sama ada kedua-dua kulit berlamina pada ketegangan yang sama, dan kerataan menentukan sama ada panel siap masih rata selepas bahagian penyejukan. Jika anda sedang menimbang pilihan peralatan, panduan ini mengenai bagaimana untuk memilih barisan pengeluaran panel komposit logam prestasi tinggi menerangkan pertukaran tahap garisan yang berada di atas kualiti gegelung.
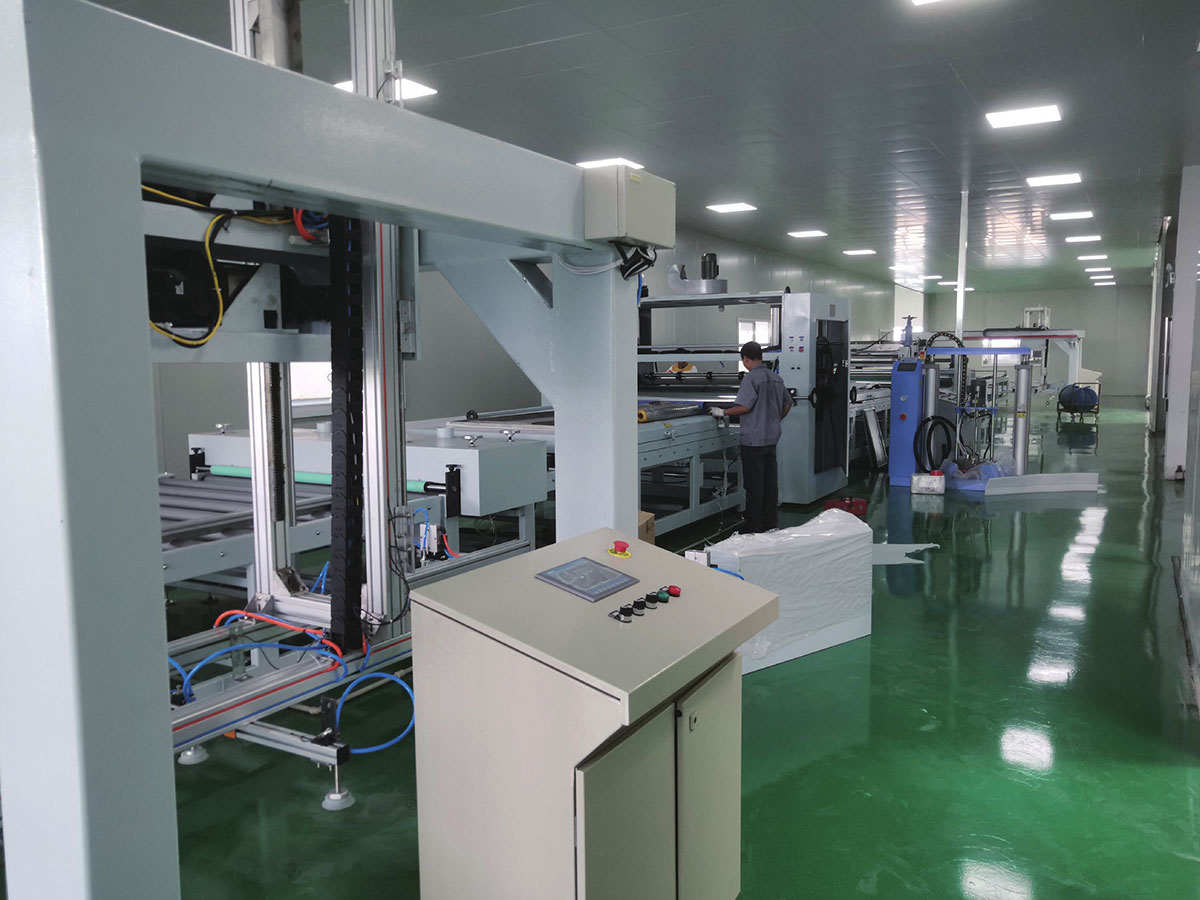
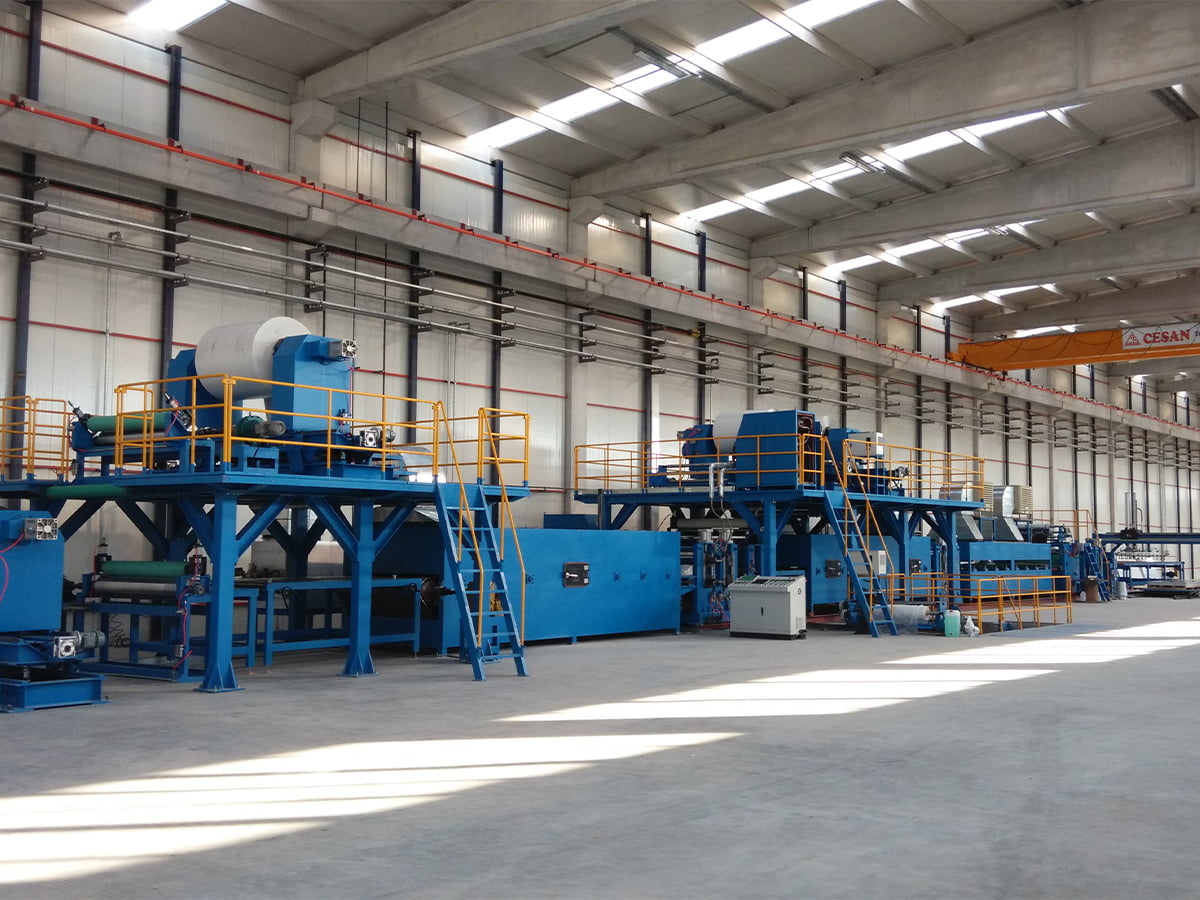
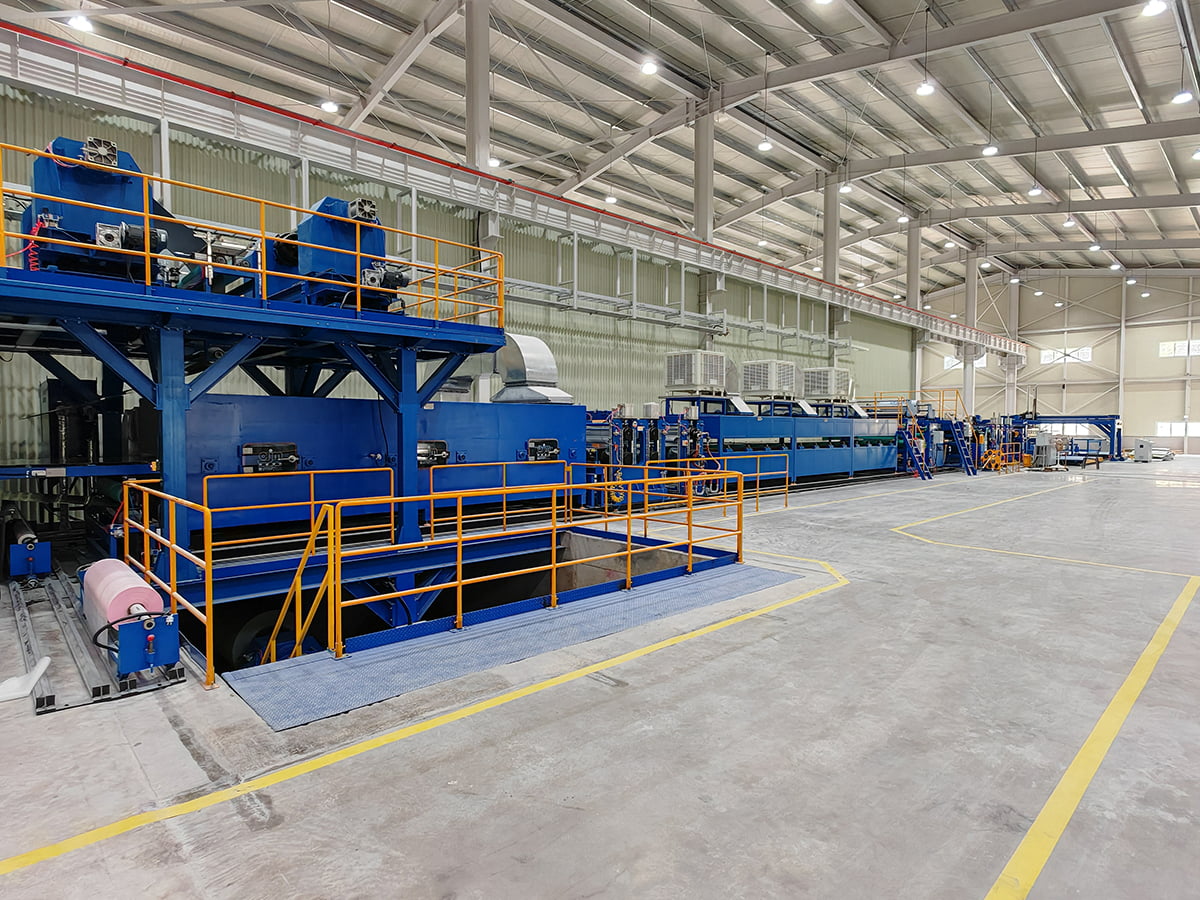
 Barisan Pengeluaran Panel Komposit Logam A2 Pada tahun 2012, kami secara bebas membangunkan Barisan Pengeluaran Panel Komposit Logam A2, barisan salutan berterusan generasi kedua yang direka khusus untuk menghasilkan Cl... Lihat Produk →
Pengalaman praktikal pada baris ini menunjukkan kesimpulan yang sama berulang kali: pembeli yang mengunci had terima gegelung sebelum talian ditauliahkan menghabiskan tahun pertama mereka untuk meningkatkan hasil, manakala pembeli yang menganggap gegelung sebagai komoditi membelanjakannya untuk memadam kebakaran. Adalah lebih murah untuk menolak gegelung pada barang ke dalam daripada menolak panel siap pada fasad.
Membandingkan sumber gegelung sebelum anda menandatangani
Kebanyakan pengeluar membeli daripada lebih daripada satu sumber, dan profil berbeza dalam cara yang hanya muncul di bawah tekanan pengeluaran.
Profil sumber gegelung merentas lima kriteria pembelian
Carta radar membandingkan dua sumber gegelung biasa merentas lima kriteria yang paling penting kepada garis salutan atau laminasi, dengan cincin luar berdiri untuk prestasi terbaik dalam kelas. Bentuk yang lebih gelap ialah kilang bersepadu yang melontar, melancarkan dan menghantar dari satu tapak, dan ia mendapat markah yang kukuh pada kawalan tolok kerana jadual guling dan metalurgi diuruskan oleh satu pasukan. Bentuk yang lebih ringan ialah peniaga atau pusat servis yang membeli gegelung di pasaran terbuka dan menjualnya semula, dan profilnya secara semula jadi lebih lemah pada kawalan tolok dan kerataan kerana ia tidak mempunyai pengaruh ke atas jadual rolling pass. Konsistensi penghantaran ialah satu paksi di mana peniaga boleh memadankan atau mengalahkan kilang, memandangkan pusat servis sering menyimpan stok dan boleh menghantar satu gegelung lebih cepat daripada kilang boleh menjadualkan kempen. Bacaan praktikal adalah mudah: peniaga sesuai dengan larian kecil dan gegelung gantian segera, manakala fasad berkadar api, kemasan bercetak dan panel struktur biasanya mewajarkan harga gegelung yang lebih tinggi dengan sejarah guling yang didokumenkan.
- Minta sijil gegelung dengan nombor haba, aloi, temper dan jalur toleransi tolok yang dinyatakan.
- Sampel kepala, tengah dan ekor sekurang-kurangnya dua gegelung daripada kempen yang sama dan bukannya menguji satu gegelung secara menyeluruh.
- Tanya berapa lama kempen berjalan antara perubahan roll, kerana jawapan tunggal itu meramalkan hanyut tolok.
- Sahkan diameter dalam gegelung, berat dan orientasi mata terhadap uncoiler anda sebelum penghantaran pertama.
- Periksa camber dengan tepi lurus di atas lantai, bukan pada mesin, jadi pengendalian kerosakan tidak menyembunyikannya.
Membina spesifikasi di sekeliling baris anda, bukan kilang
Kebanyakan pertikaian mengenai aluminium bergulung datang daripada spesifikasi yang ditulis untuk kemudahan kilang bergolek dan bukannya realiti garisan penamat. Jalur toleransi yang sesuai dengan fabrikasi umum tidak akan sesuai dengan garis yang menjalankan resipi salutan tetap pada kelajuan malar, dan jurang sentiasa dibayar pada penghujung proses. Sebaliknya juga benar, kerana terlalu menentukan tolok dan kerataan pada produk yang akan dipotong menjadi kepingan kecil hanya menambah kos tanpa menambah hasil.
 Talian Pengeluaran Gulung Semula Gegelung Pengenalan produk: Pasca pemprosesan dan kemasan bahan gegelung adalah pautan penting untuk memastikan kualiti produk. Barisan pengeluaran barisan gulung semula ialah spesis... Lihat Produk →
Ia juga berbaloi untuk merancang gegelung yang tidak sempurna dan bukannya mengandaikan ia pergi. Apabila bahan masuk kerap tiba dengan set gegelung, teleskop atau pembalut yang tidak stabil, langkah putar semula yang memulihkan profil ketegangan biasanya lebih murah daripada membuang panel siap atau menjalankan garis salutan pada kelajuan yang dikurangkan untuk keseluruhan syif. Logik yang sama digunakan untuk keadaan tepi: stesen pemangkasan dan penepian tepi dalam talian boleh menyelamatkan bahan yang sebaliknya akan diturunkan, dengan syarat kecacatan itu konsisten dan bukannya rawak.
Corak yang terdapat pada setiap bahan yang kami gunakan ialah ini. Kualiti rolling menetapkan siling pada hasil, kualiti peralatan menentukan sejauh mana hampir siling itu anda sebenarnya berjalan, dan kedua-duanya perlu dinyatakan bersama. Jika anda memadankan salutan baharu atau talian komposit dengan bekalan gegelung yang sudah wujud, atau sebaliknya, bercakap dengan jurutera kami sebelum pesanan pembelian dikeluarkan, kerana masa paling murah untuk membetulkan ketidakpadanan toleransi ialah sebelum sebarang keluli atau aluminium dipotong.