
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Pemprosesan gegelung aluminium jarang gagal dengan cara yang dramatik. Ia gagal secara hanyutan: lapisan atas merayap dua mikron melebihi sasaran, ketuhar kehilangan empat darjah antara gegelung, penumpuk menjadi pendek apabila garisan melepasi 45 meter seminit, dan enam minggu kemudian panel fasad delaminate di tapak. Proses itu sendiri adalah satu rantaian berterusan - uncoiling, splicing, prarawatan, salutan, pengawetan, laminasi, penyejukan dan gulung semula - dan setiap pautan di dalamnya diukur dalam saat dan mikron. Titik praktikal di hadapan: garis gegelung hanya boleh dipercayai seperti peringkat paling perlahan, tetingkap penawarnya dan rutin penukaran gegelungnya. Segala-galanya, daripada prarawatan bebas krom hingga meratakan penggelek, wujud untuk mengekalkan tiga perkara itu dalam toleransi.
Daripada Uncoiler kepada Rewinder: Apa yang Dilindungi Pemprosesan Gegelung Aluminium
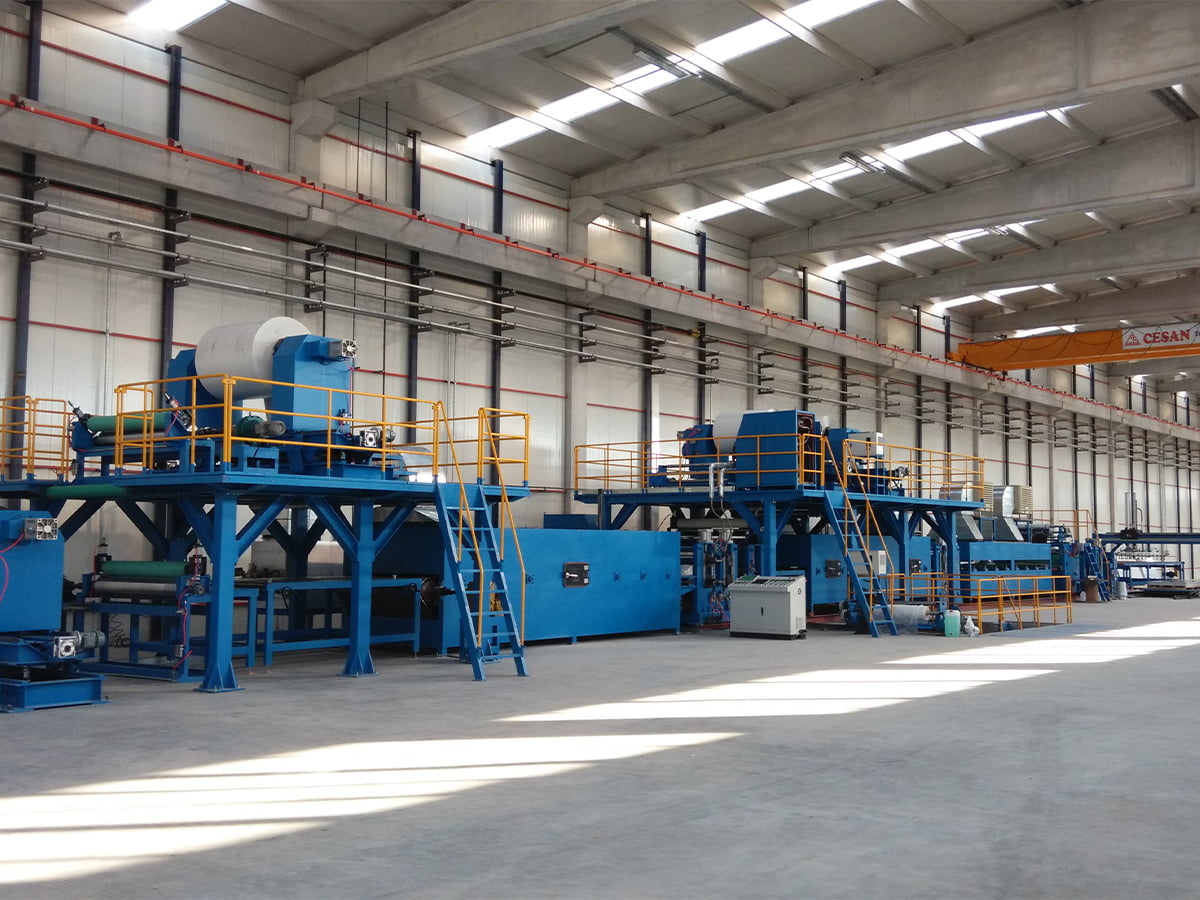
Garis salutan menggerakkan jalur ke satu arah. Uncoiler membayar gegelung, ricih memotong ekor, dan splicer menjahit gegelung baru ke gegelung lama manakala penumpuk menyimpan jalur yang mencukupi untuk talian terus berjalan semasa terhenti itu. Jalur kemudian memasuki prarawatan: pembersihan alkali, pembilasan berperingkat, dan salutan penukaran digunakan pada suhu terkawal, diikuti dengan ketuhar kering yang perlu mengeluarkan setiap kesan lembapan sebelum penggelek primer menyentuh permukaan.
Peringkat pertama itu patut dihormati kerana ia tidak dapat dipulihkan. Satu mikron sisa minyak penggelek, atau filem beralkali yang tidak dibilas dengan baik, akan melemahkan lekatan lama sebelum lapisan penamat digunakan, dan tiada jumlah pengawetan akan mengembalikannya. Pembina yang mendapat hak ini menganggap prarawatan sebagai mesin dengan haknya sendiri, dengan pemacu sendiri, dos kimia dan pusat pemeriksaan, dan bukannya aksesori yang dipasang pada kemasukan pelapis.
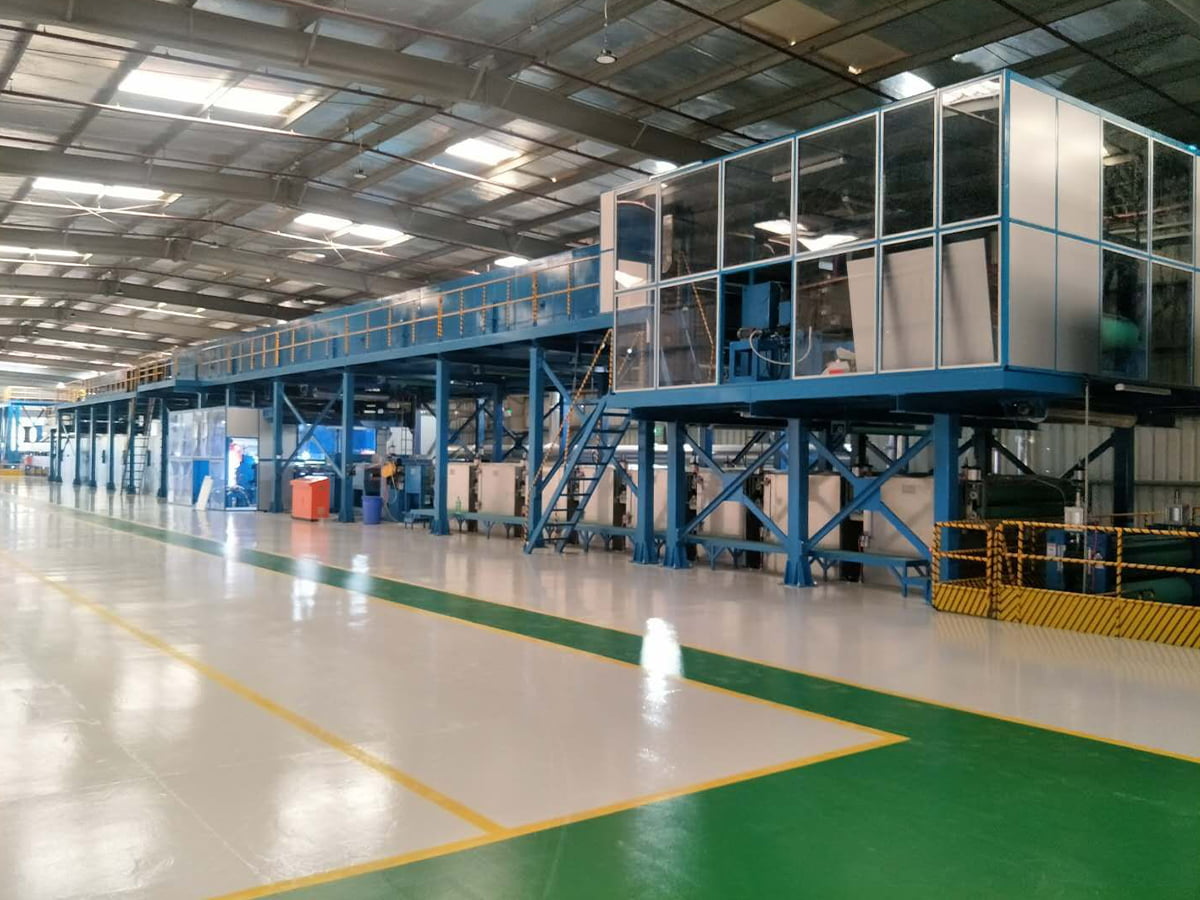
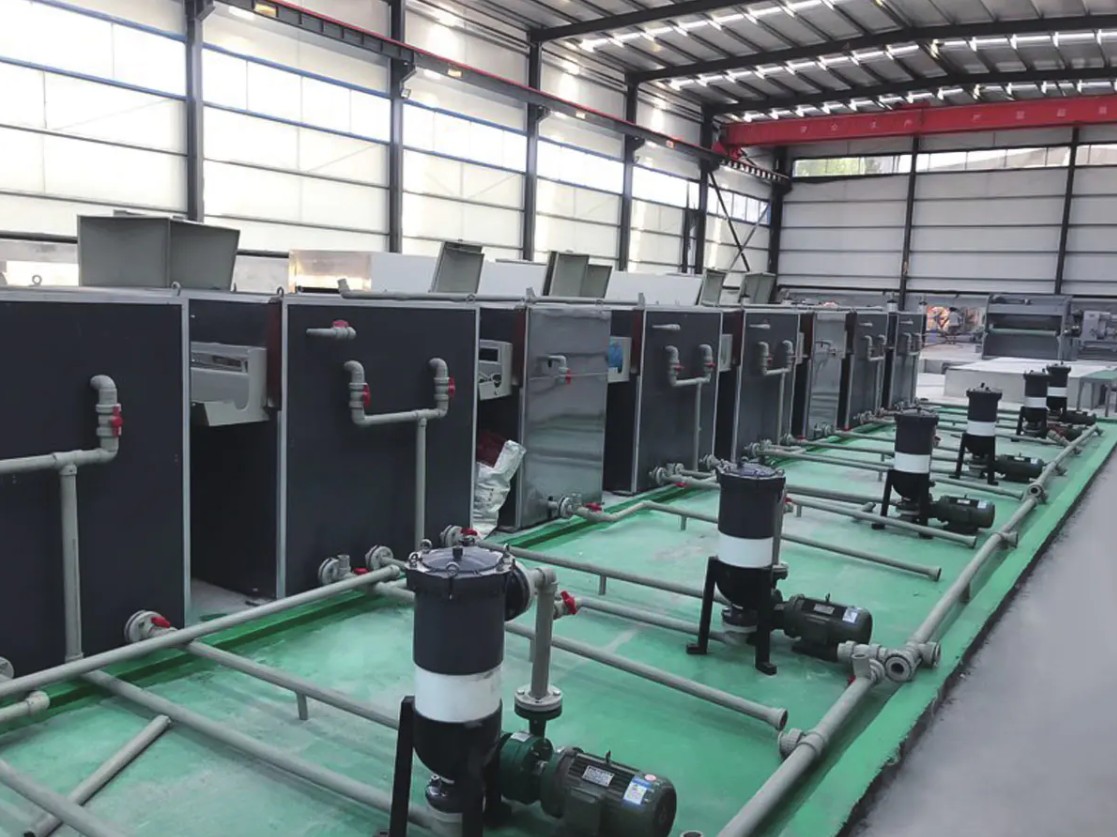
 Talian Pembersihan Prarawatan Kebersihan permukaan logam dan kualiti salutan penukaran kimia secara langsung menentukan rintangan kakisan, lekatan cat, dan kualiti produk akhir... Lihat Produk →
Selepas salutan dan pengawetan, jalur mungkin dilaminasi dengan filem pelindung atau hiasan, timbul untuk tekstur, disejukkan dan digulung semula di bawah ketegangan terkawal. Kawalan ketegangan lebih penting daripada jangkaan kebanyakan pembeli: gegelung luka terlalu ketat mencetak tanda yang hanya muncul selepas membongkok, dan satu luka teleskop terlalu longgar dalam transit.
Kelajuan Talian Menetapkan Kapasiti Sebenar, Bukan Penilaian Motor
Setiap peringkat pada garisan gegelung mempunyai siling kelajuannya sendiri, dan yang paling perlahan menentukan apa yang sebenarnya anda hantar. Carta di bawah membandingkan maksimum praktikal enam peringkat pada garis salutan gegelung aluminium jarak pertengahan.
Nombor ini bukan angka pemasaran; ia adalah kelajuan di mana setiap peringkat masih menghasilkan permukaan yang boleh dijual. Stesen kot atas menutup garisan pada 42 meter seminit, kerana binaan filem dan kilat pelarut memerlukan masa, dan menolak titik itu menghasilkan tekstur kulit oren dan kecacatan tepi pengeringan. Primer pada 48 meter seminit dan laminator pada 36 meter seminit hanya penting apabila kedua-duanya berjalan serentak, yang betul-betul berlaku pada gabungan salutan dan garisan laminasi. Oleh itu, mesin yang dipetik pada 60 meter seminit ialah garisan 36 meter seminit jika produk anda memerlukan laminasi filem, dan lebih hampir kepada 25 meter seminit setelah perataan helaian disertakan. Itulah sebabnya mana-mana angka kapasiti harus membawa resipi produk dengannya: perkakasan yang sama menyampaikan tiga output berbeza. Pembeli yang membandingkan dua sebut harga pada nombor kelajuan tunggal tidak membandingkan perkara yang sama.
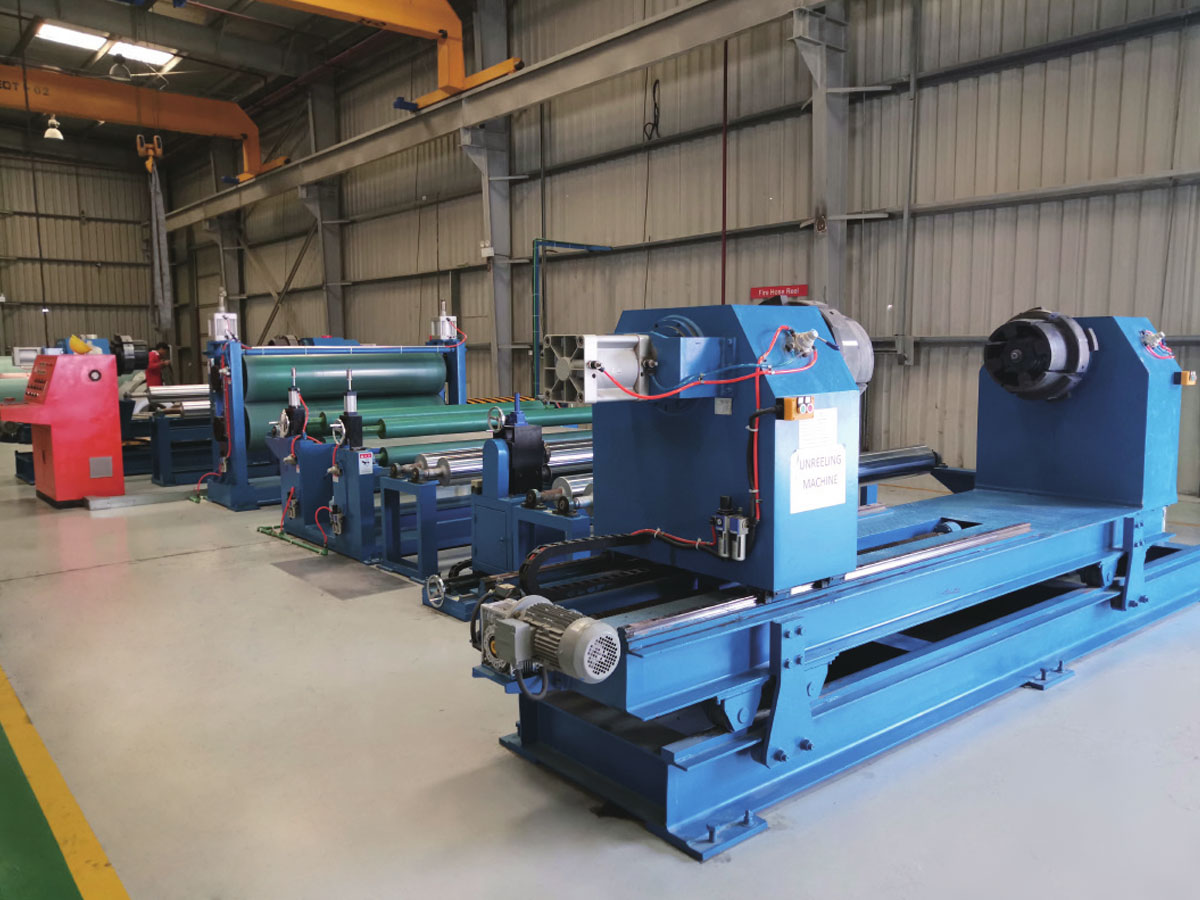
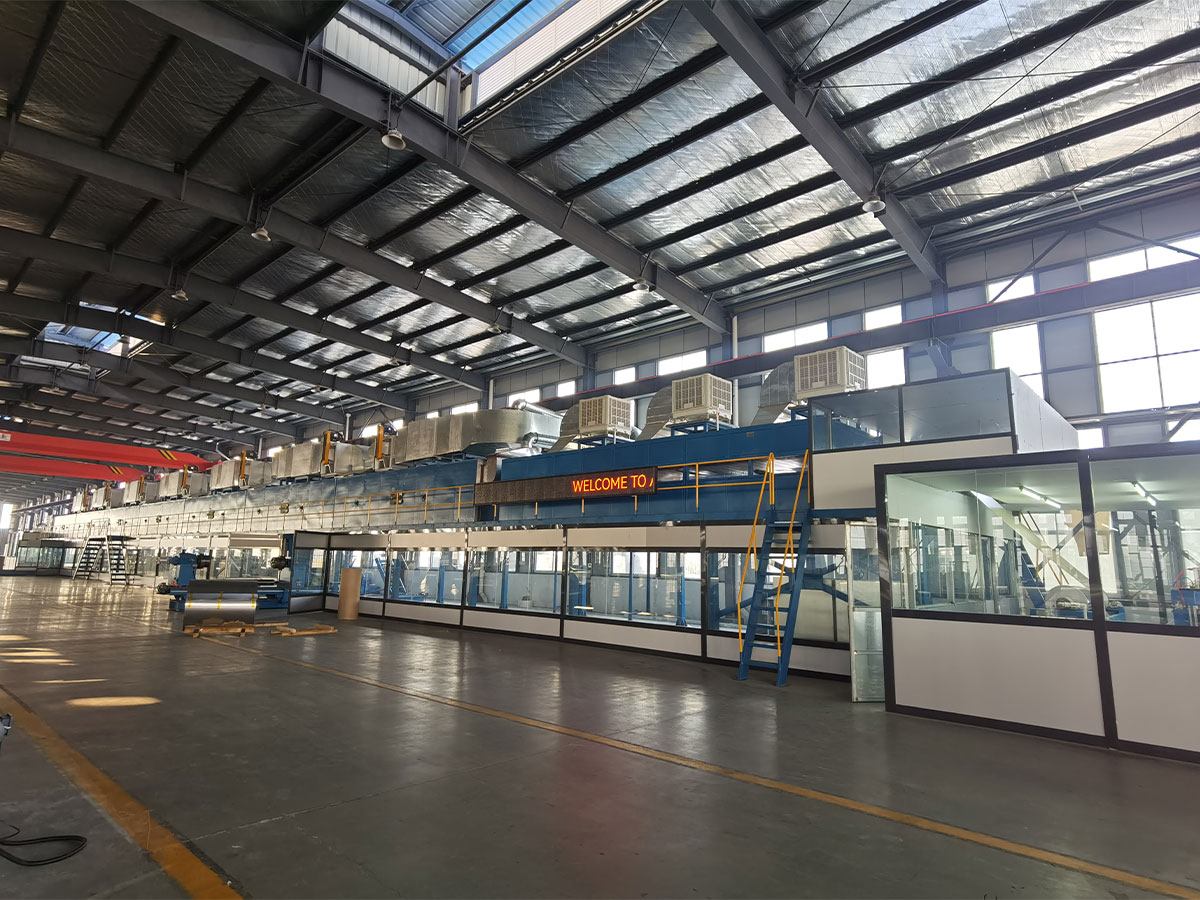
 Talian Salutan dan Percetakan Aluminium/Keluli Gegelung Aksesori Peralatan Lihat Produk →
Untuk melihat dengan lebih dekat bagaimana pertukaran ini diterjemahkan kepada hasil komersial, baca tentang kelebihan pengeluaran barisan salutan gegelung logam boleh membawa .
The Cure Window: Di mana Kebanyakan Masalah Lekatan Bermula
Penawar ialah hubungan masa dan suhu yang diukur pada jalur, bukan di udara. Profil di bawah menunjukkan perkara yang berlaku merentasi ketuhar lima zon diikuti dengan bahagian penyejukan.
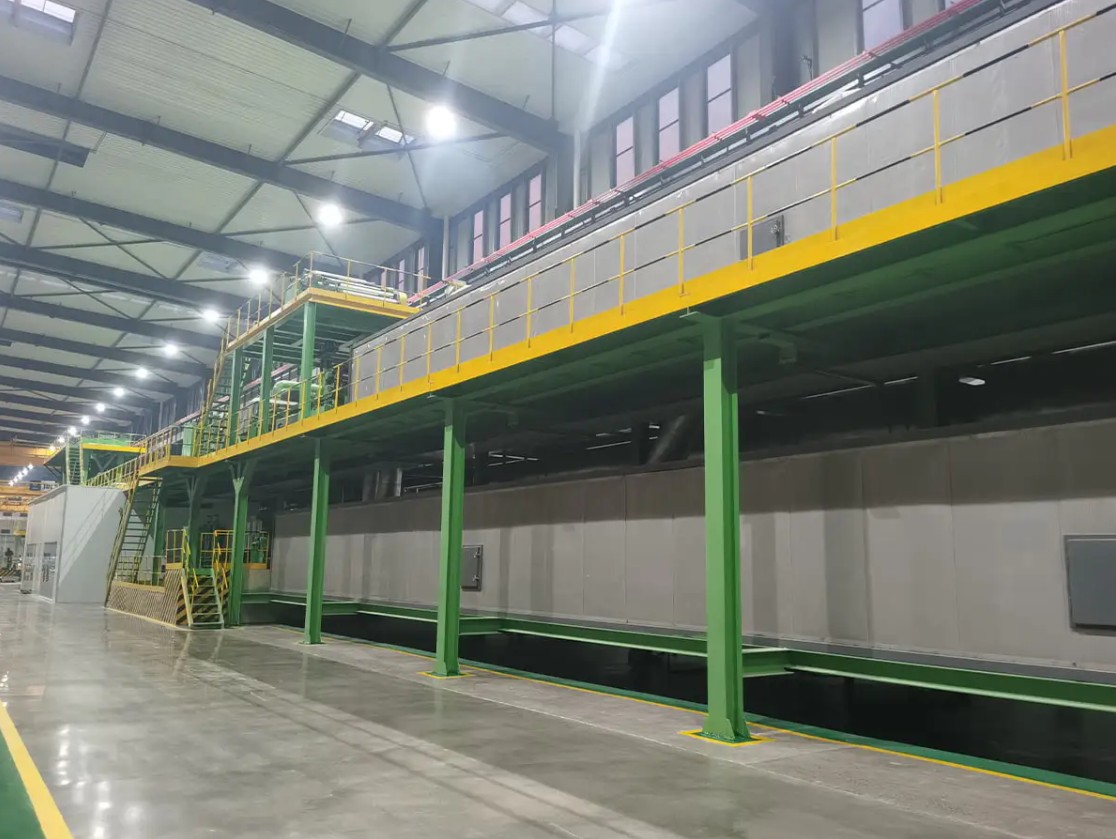
Lengkung mendaki dengan curam melalui dua zon pertama, mendatar antara zon tiga dan lima pada kira-kira 226 hingga 232 darjah Celsius, kemudian jatuh di bahagian penyejukan. Dataran tinggi itu bukan cadangan. Salutan poliester dan PVDF memerlukan logam itu sendiri, bukan udara ketuhar, untuk mencapai suhu logam puncak yang ditentukan, dan kebanyakan spesifikasi berada di antara 224 dan 232 darjah Celsius dengan jangka masa 20 hingga 40 saat. Membaca suhu udara dan bukannya suhu jalur adalah kesilapan pentauliahan yang paling biasa, kerana jalur berjalan pada 42 meter seminit menyerap haba secara berbeza daripada jalur berjalan pada 28. Under-cure meninggalkan filem lembut dan lekatan marginal, manakala over-cure menjadikannya rapuh, jadi salutan retak pada selekoh yang ketat walaupun kekerasan pensel kelihatan sangat baik. Rekod profil ini untuk setiap gegelung, bukan sekali semasa pentauliahan.
Perkara Yang Salah Sebenarnya: Corak Kecacatan pada Garisan Gegelung
Tuntutan kualiti pada gegelung bersalut mengikut corak yang agak stabil, dan corak tersebut memberitahu anda tempat untuk membelanjakan belanjawan instrumentasi anda.
Kehilangan lekatan dan sisihan binaan filem bersama-sama menyumbang separuh daripada tuntutan yang ditunjukkan di sini, dan kedua-duanya menjejak kembali kepada dua pembolehubah yang sama: kualiti prarawatan dan kawalan penawar. Ketidakpadanan warna dan kilauan biasanya muncul selepas pertukaran gegelung, apabila lot aloi baharu, kumpulan primer yang berbeza atau jalur yang lebih sejuk mengalihkan naungan beberapa unit. Aduan kerataan muncul kemudian, selalunya selepas meratakan atau selepas panel dipotong dan dilaminasi, yang menjadikannya kategori paling mahal untuk diperbetulkan. Kerosakan tepi dan sambatan adalah kepingan terkecil tetapi paling cepat untuk diperbaiki, kerana ia adalah tetapan mekanikal dan bukannya masalah kimia. Empat daripada enam kategori boleh dipertahankan dengan instrumentasi - suhu jalur, berat filem, ukuran warna dan pembalakan ketegangan - bukannya pertimbangan operator. Itulah hujah untuk membeli ukuran sebagai sebahagian daripada garisan dan bukannya sebagai renungan.
Memadankan Talian dengan Produk: Salutan Standard berbanding Gegelung Berkadar Api A2
Dua garisan gegelung dengan harga yang sama boleh dibina untuk produk yang sama sekali berbeza. Perbandingan di bawah menjaringkan enam dimensi yang biasanya ditimbang oleh pembeli antara satu sama lain.
Radar membandingkan garis salutan gegelung PE atau PVDF standard dengan garisan yang dikonfigurasikan untuk pengeluaran komposit gegelung berkadar api A2, menjaringkan dari 0 hingga 10 pada enam dimensi. Baris standard menang pada kelajuan talian, fleksibiliti binaan filem dan kecekapan tenaga, kerana ia menjalankan kimia yang lebih mudah dan menukar resipi dengan lebih cepat. Konfigurasi A2 menang pada prestasi kebakaran dan fleksibiliti penukaran, kerana ia biasanya menggabungkan teras berkadar api dengan kulit aluminium dalam satu laluan. Kedua-dua bentuk tidak lebih baik dari segi mutlak; mereka hanya menerangkan produk yang berbeza dan pasaran yang berbeza. Apa yang penting pada peringkat sebut harga ialah enam paksi dijaringkan terhadap campuran produk anda sendiri dan bukannya penanda aras generik, kerana garisan yang dioptimumkan untuk pelapisan luaran adalah padanan yang tidak baik untuk tumbuhan yang menukar warna setiap anjakan. Jika panel berkadar api berada pada peta jalan anda, uji paksi lekatan paling sukar pada berat filem rendah, di mana sistem yang dipenuhi mineral berkelakuan berbeza daripada poliester biasa.
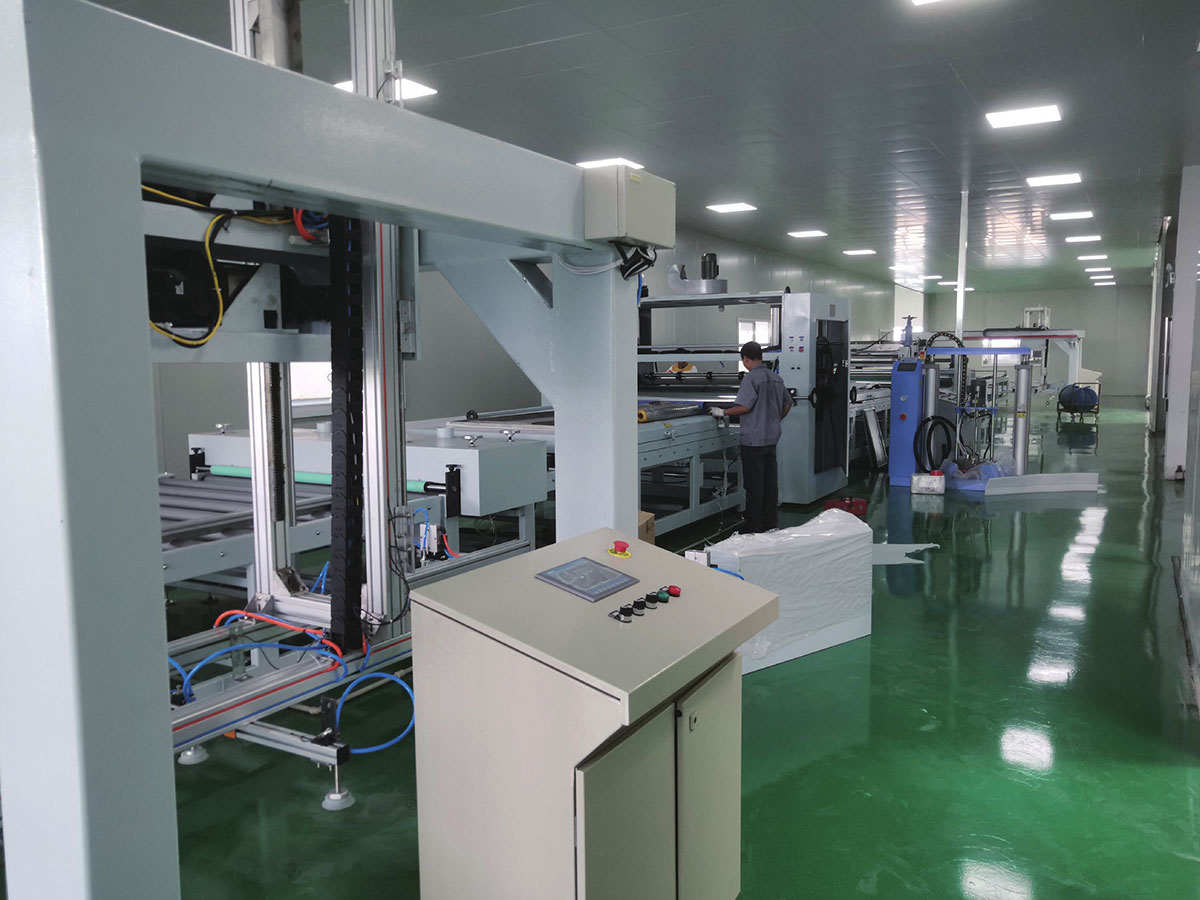
 Talian Pengeluaran Gegelung A2/ Talian Komposit A2 ACP Aksesori Peralatan Lihat Produk →
Toleransi Bernilai Dikunci Dalam Kontrak
Petikan yang menyenaraikan hanya kelajuan dan lebar gegelung meninggalkan pembolehubah mahal terbuka. Jadual di bawah menunjukkan parameter yang patut ditulis sebagai kriteria penerimaan yang disahkan, bersama-sama dengan kaedah yang digunakan untuk menyemak setiap satu.
| Parameter | Pancaragam praktikal | Mengapa ia penting | Bagaimana untuk mengesahkan |
|---|---|---|---|
| Binaan filem salutan | Sasaran tambah atau tolak 2 mikron | Menetapkan kilauan, warna dan hayat jaminan | Ujian berat jalur atau XRF |
| Suhu logam puncak | 224 hingga 232 darjah Celsius | Under-cure melemahkan lekatan, over-cure mengoyakkan filem | Jalur termolabel pada setiap gegelung |
| Kelajuan talian stability | Dalam 3 peratus kelajuan yang ditetapkan | Ayunan kelajuan mengalihkan masa binaan dan masa tinggal filem | Memandu log aliran selama 8 jam |
| Strip kerataan selepas meratakan | 0 hingga 3 I-unit | Kegelisahan muncul hanya selepas lenturan dan laminasi | Tepi lurus pada pinggan rata |
| Masa kitaran splicer | 45 hingga 90 saat pada kelajuan penuh | Menentukan panjang sekerap dan isipadu penumpuk | Jangka masa semasa penerimaan |
Apa-apa yang tidak disenaraikan di sini masih boleh dirunding, tetapi lebih mudah untuk berunding sebelum gegelung pertama diulirkan.
Senarai Semak Pra-Pesanan Pendek
Gunakan senarai di bawah sebagai penapis sebelum menyenarai pendek mana-mana pembekal, sama ada skopnya ialah garis salutan, talian komposit atau mesin tunggal yang berkaitan.
- Hantar sampel gegelung sebenar, termasuk aloi dan perangai yang anda ingin jalankan, bukan hanya sijil kilang.
- Minta profil suhu jalur yang direkodkan pada kelajuan tiga baris, bukan satu.
- Sahkan masa pertukaran resipi antara dua produk paling biasa anda.
- Bersetuju tentang kaedah penerimaan untuk binaan filem, lekatan dan warna sebelum penghantaran.
- Semak alat ganti yang dipegang secara tempatan dan cara sokongan jauh dihantar.
- Sahkan sama ada satu pembekal juga boleh menyediakan teras A2, gegelung aluminium bersalut dan filem ikatan, kerana satu sumber memendekkan gelung pentauliahan.
Masa terbaik untuk bertanya soalan ini ialah sebelum pesanan pembelian, apabila jurutera masih mempunyai leverage dan pilihan. Jika anda mahukan pendapat kedua tentang produk tertentu - gegelung bersalut, gegelung komposit berkadar api, garis lantai atau kulit - laluan terpantas adalah dengan hantar spesifikasi sasaran anda kepada jurutera proses kami dan biarkan mereka bertindak balas dengan laluan proses dan bukannya halaman katalog.