
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Apabila garis salutan gegelung logam disebut, bilangan yang paling banyak pembeli bandingkan dahulu ialah kelajuan talian. Ia juga merupakan nombor yang paling sedikit menentukan sama ada pelaburan itu membayar balik. Garisan yang dinilai pada 60 meter seminit yang menahan ketebalan salutan dalam tambah atau tolak 2 mikron merentasi lebar jalur penuh akan memperoleh garisan yang lebih pantas yang hanyut 8 mikron di tepi, kerana ia menjual lebih banyak gegelung yang boleh digunakan dan lebih sedikit sisa.
Keuntungan terletak jauh di bawah spesifikasi, dalam penyediaan substrat, kaedah salutan, suhu logam puncak, kawalan ketegangan dan masa pertukaran. Artikel ini menerangkan cara peralatan salutan untuk logam rata dan substrat komposit disatukan, cara memadankan kaedah dengan produk dan yang memeriksa memisahkan garis yang boleh dipercayai daripada pelajaran yang mahal.
Peralatan Salutan Yang Dilindungi
Dalam pemprosesan logam industri, peralatan salutan bermaksud mesin yang menggunakan, menyembuhkan atau melamina lapisan berfungsi atau hiasan pada substrat yang bergerak. Untuk pengeluar gegelung dan panel, keluarga itu biasanya termasuk:
- Unit salutan dan cetakan penggelek, yang menggunakan primer, lapisan atas, kot belakang atau corak bercetak pada gegelung aluminium dan keluli.
- Stesen salutan semburan, digunakan di mana binaan yang lebih berat atau lebih seragam diperlukan daripada yang boleh dihantar oleh pas roller tunggal.
- PUR dan unit laminasi filem, yang mengikat filem pelindung atau hiasan pada gegelung dengan pelekat poliuretana.
- Garis prarawatan dan pembersihan, yang degrease, bilas dan pasifkan substrat sebelum salutan.
- Peralatan kemasan yang berkaitan seperti mesin embossing, garisan gulung semula gegelung dan tiga mesin perataan penggelek.
Frasa yang sama juga digunakan untuk kuali salutan tablet farmaseutikal dan salut katil cecair. Itu ialah keluarga peralatan yang berasingan dengan bahan yang berbeza, keperluan bilik bersih dan peraturan pengesahan, dan tiada apa-apa pun di sini terpakai padanya.
Memadankan Kaedah Salutan dengan Produk
Kebanyakan hujah spesifikasi datang kepada satu soalan: salutan penggelek, salutan semburan atau salutan. Jawapannya bergantung pada ketebalan filem kering yang mesti anda pegang, standard penampilan yang diaudit pelanggan anda, dan berapa banyak gegelung akan dibengkokkan, dilipat atau ditebuk selepas itu.
| Kaedah | Filem kering biasa | Paling sesuai untuk | Kekangan utama |
|---|---|---|---|
| Salutan roller langsung | 5 hingga 20 mikron | Primer dan lapisan atas nipis pada kelajuan talian tinggi | Kecacatan filem mengikuti kecacatan permukaan roller secara langsung |
| Salutan roller terbalik | 10 hingga 25 mikron | Topcoat licin di mana penampilan adalah kritikal | Memerlukan kelikatan yang ketat dan kawalan tekanan nip |
| Salutan semburan | 20 hingga 60 mikron | Binaan yang lebih berat, dua sistem komponen, jangka pendek | Semburan berlebihan, pengekstrakan gerai dan kehilangan bahan |
| Roller dan semburan gabungan | Pembolehubah | Garisan yang mesti berjalan dengan kot nipis dan berat | Kos modal yang lebih tinggi dan pertukaran yang lebih lama |
| PUR dan laminasi filem | Pelekat 3 hingga 12 gram setiap meter persegi | Filem pelindung, filem hiasan, lapisan ikatan | Kawalan kelembapan dan tekanan nip menentukan buih |
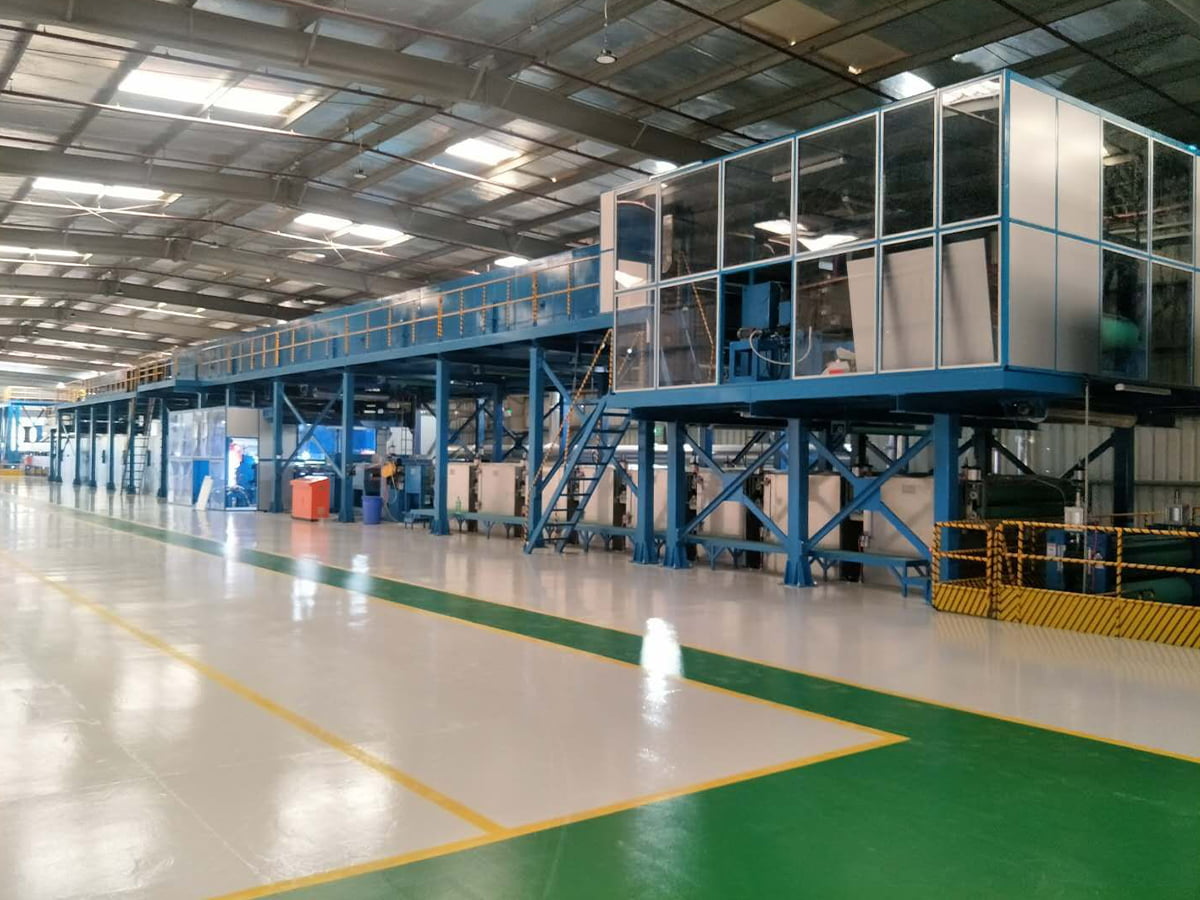
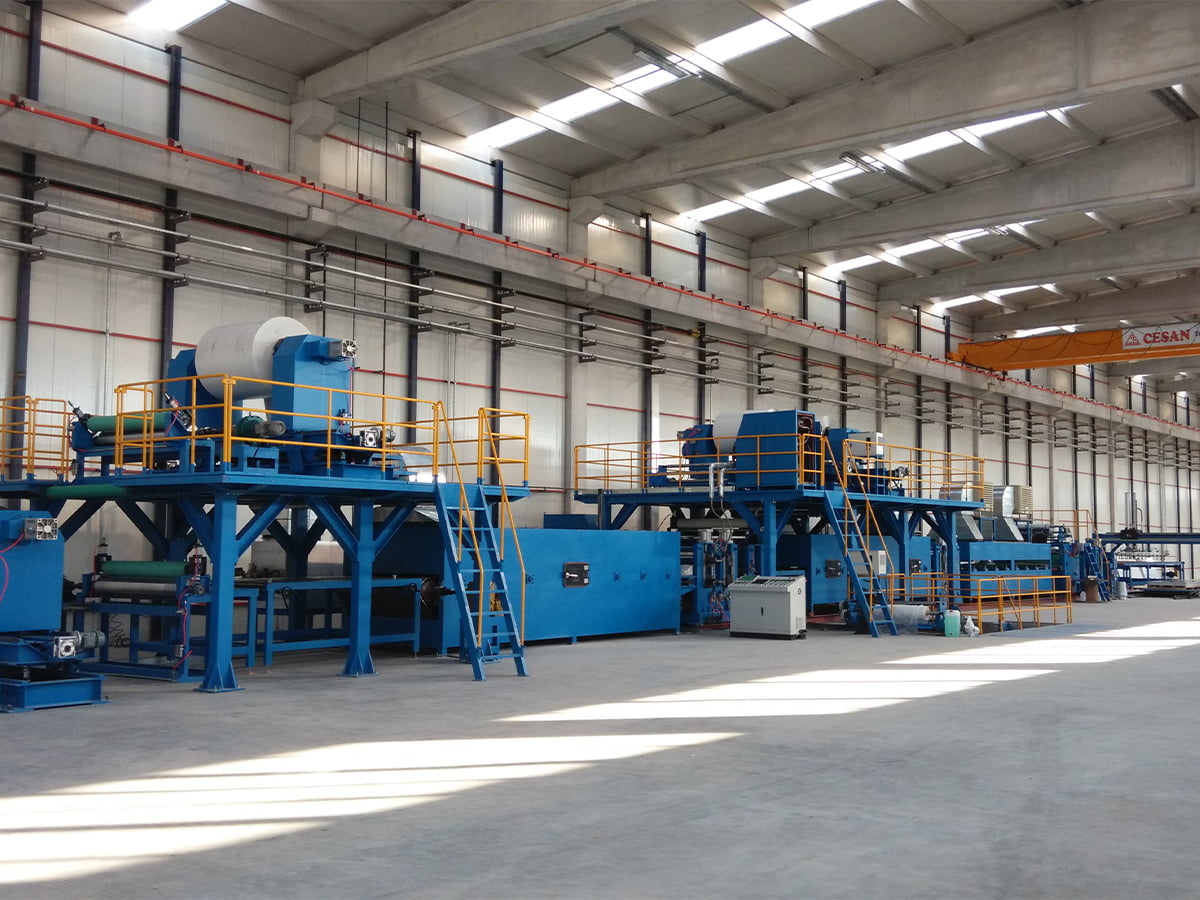
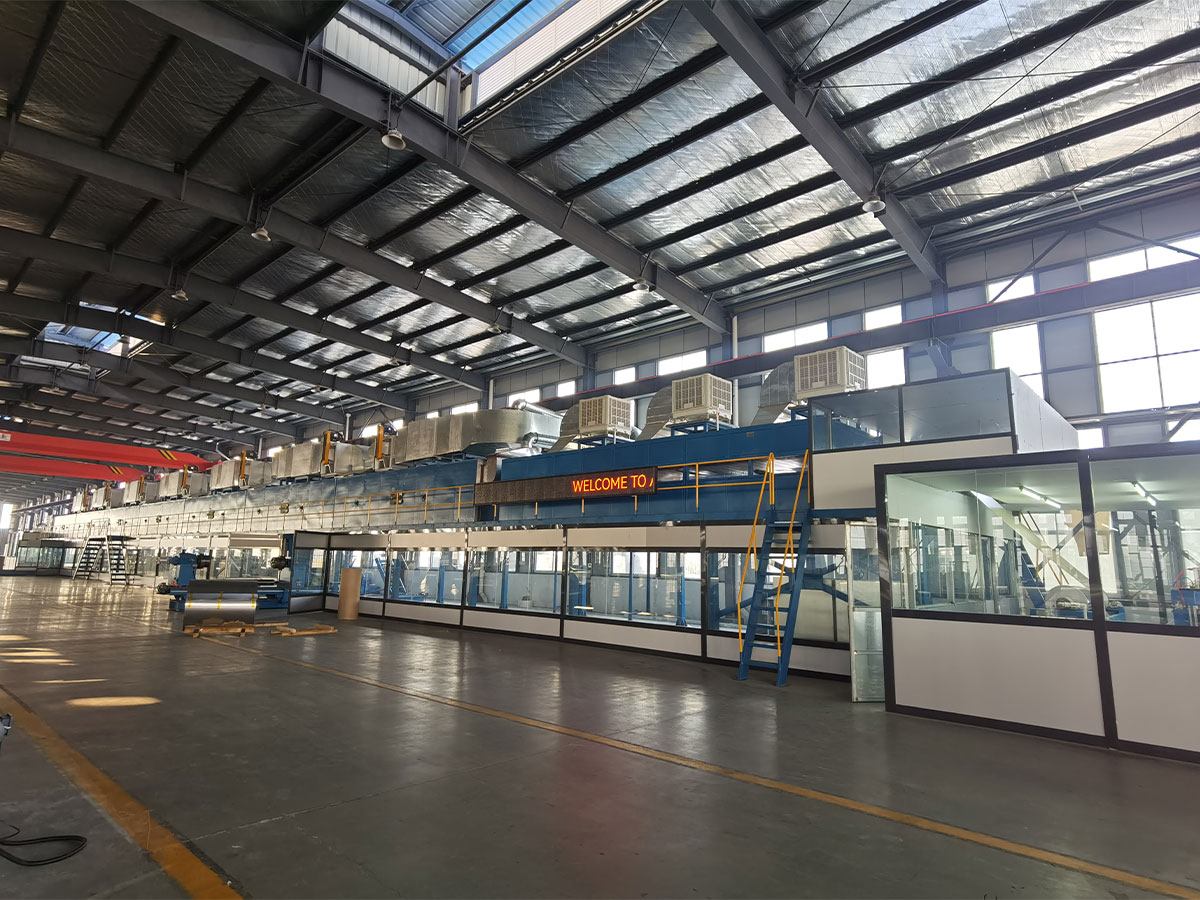
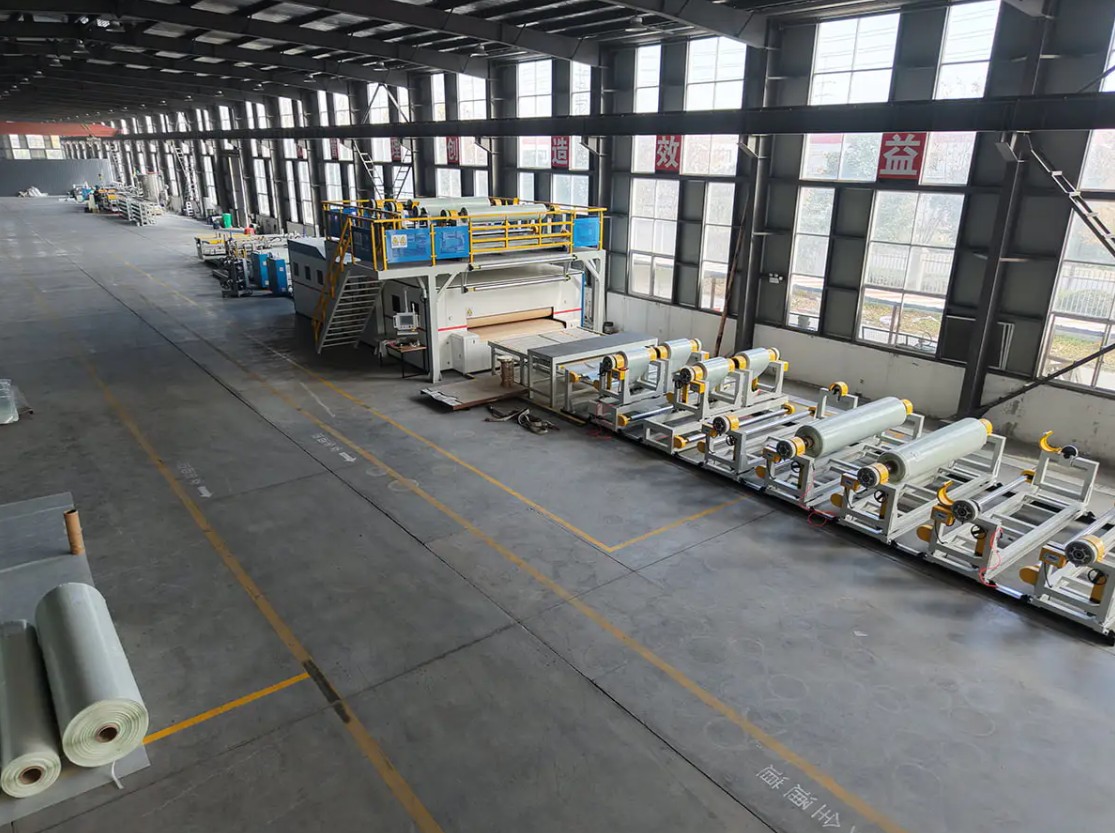
 Garis Salutan Warna Melalui proses automatik dan pintar, barisan pengeluaran salutan menyediakan salutan permukaan yang estetik, tahan lama dan berfungsi untuk pelbagai ... Lihat Produk →
Garis salutan warna yang menggandingkan aplikasi penggelek dengan ketuhar pengawetan berbilang zon ialah kuda kerja standard untuk gegelung aluminium dan keluli pra-bersalut. Jika satu barisan mesti meliputi kedua-dua primer nipis dan kerja lapisan atas yang lebih berat, konfigurasi penggelek dan semburan gabungan menghilangkan keperluan untuk dua mesin, dengan kos penukaran yang lebih perlahan dan pengendalian cecair yang lebih berhati-hati.
Penyediaan Substrat dan Pengawetan Tetapkan Siling
Kegagalan lekatan jarang bermula pada kepala salutan. Ia bermula pada permukaan jalur, di mana minyak kilang, oksida atau emulsi penggelek sisa bertahan dalam peringkat pembersihan dan terletak di antara logam dan primer. Garis pembersihan prarawatan harus termasuk penyahgaraman alkali, pembilasan dua peringkat, langkah penukaran atau pempasifan yang dipadankan dengan sistem resin, dan pengering yang meninggalkan jalur kering sepenuhnya tanpa pengaratan kilat.
Pengawetan adalah siling kedua. Titik set ketuhar dalam darjah Celsius perkara kurang daripada suhu logam puncak yang dicapai jalur dan masa ia kekal di atas ambang pengaktifan resin. Di bawah penawar memberikan lekatan yang lemah dan rintangan pelarut yang lemah. Penawar yang berlebihan menjadikan filem itu rapuh, jadi ia retak pada jejari selekoh yang ketat. Minta tetingkap suhu logam puncak untuk ketebalan substrat anda, kerana gegelung aluminium 0.3 mm dan gegelung keluli 1.2 mm tidak akan mencapai suhu yang sama pada kelajuan talian yang sama.
Nombor Spesifikasi Yang Memutuskan Bayaran Balik
Sebelum membandingkan harga, betulkan nombor yang menentukan kerja. Nilai ini tergolong dalam siasatan dan kemudian dalam kontrak:
- Julat lebar dan ketebalan substrat, termasuk tolok paling nipis, garisan mesti berjalan tanpa berkedut.
- Toleransi ketebalan salutan merentasi lebar dan sepanjang gegelung, dinyatakan sebagai nilai yang diukur dan bukannya sasaran.
- Kelajuan talian pada ketebalan yang dinilai, bukan kelajuan maksimum yang boleh dicapai oleh pemacu.
- Julat suhu logam puncak dan masa tinggal di setiap zon ketuhar.
- Julat ketegangan web dan kaedah kawalan yang digunakan untuk menahannya.
- Berat gegelung, diameter dalam dan masa pertukaran antara produk.
- Kaedah ujian penerimaan, kekerapan pensampelan dan siapa yang membayar untuk percubaan yang gagal.
Petikan yang menghilangkan kaedah toleransi dan penerimaan tidak setanding dengan yang menyatakannya, walau bagaimanapun tutup jumlahnya di atas kertas.
Tempat Salutan Sesuai di Loji Panel Komposit
Peralatan salutan jarang berdiri sendiri. Dalam loji panel komposit aluminium, garisan salutan menghasilkan gegelung prasalut yang kemudiannya bertemu dengan filem pelekat dan teras dalam peringkat laminasi. Kedua-dua proses mesti bersetuju dengan tenaga permukaan, kimia primer dan ketebalan filem, kerana salutan yang lulus ujian pita dengan sendirinya masih boleh menyahlamina sebaik sahaja ia diikat pada teras berkadar api dan dibengkokkan ke dalam panel fasad.
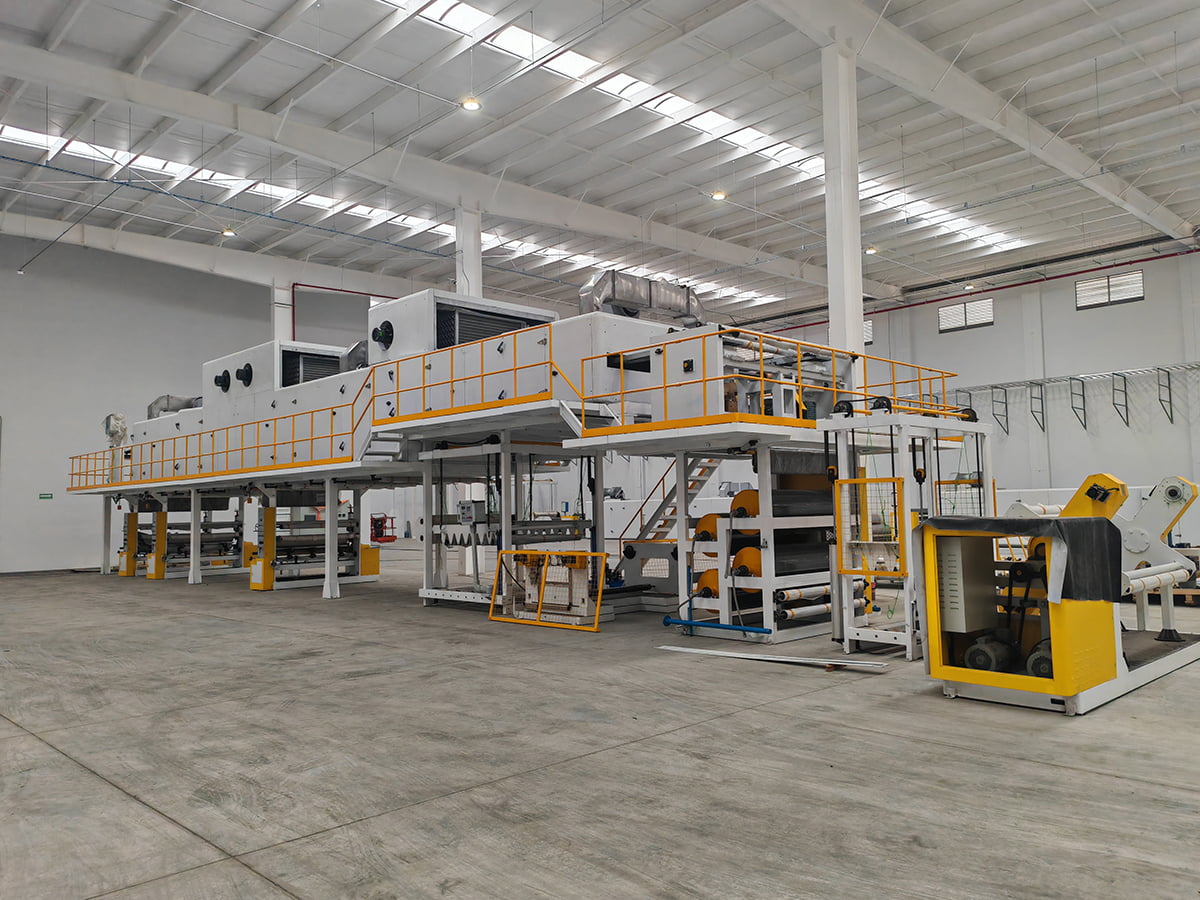
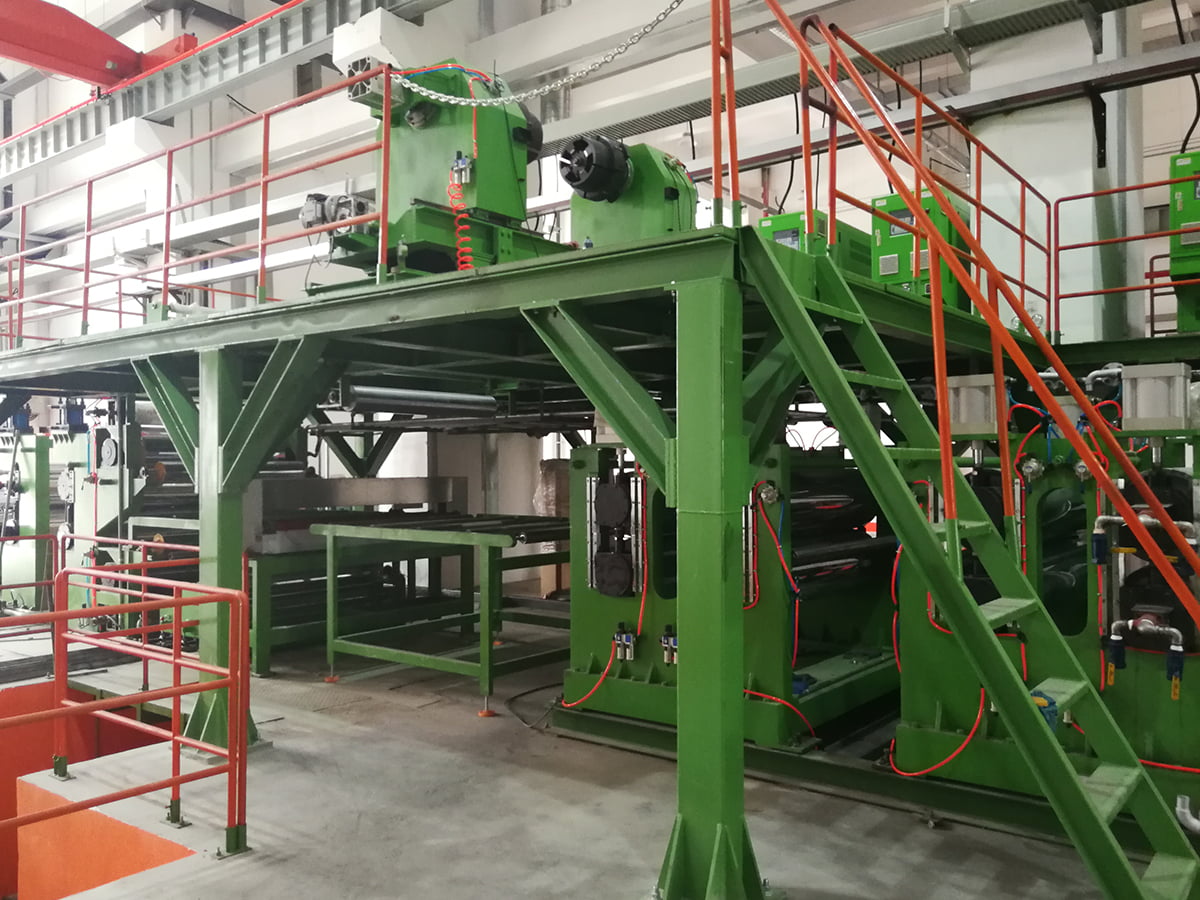
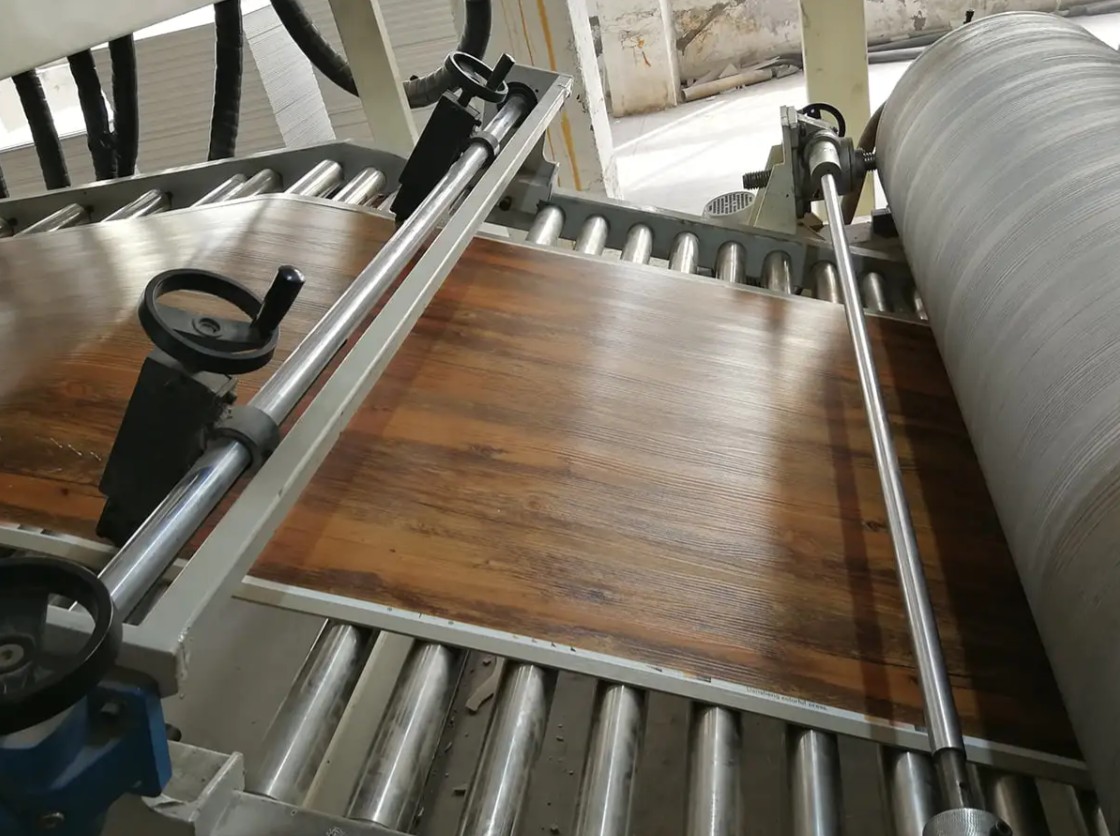
 Salutan PUR dan Filem Laminute Line Garis salutan dan pelapis PUR digunakan terutamanya untuk pelapis berkekuatan tinggi pelbagai filem berfungsi (seperti filem hiasan, filem pelindung dan fungsi... Lihat Produk →
Untuk pengeluaran panel komposit aluminium berkadar api A2 dan B1, peringkat salutan dan peringkat komposit biasanya ditentukan bersama. Gred teras, filem pelekat dan sistem salutan membentuk rantai, dan pautan paling lemah menetapkan prestasi kebakaran yang boleh disokong oleh laporan ujian.
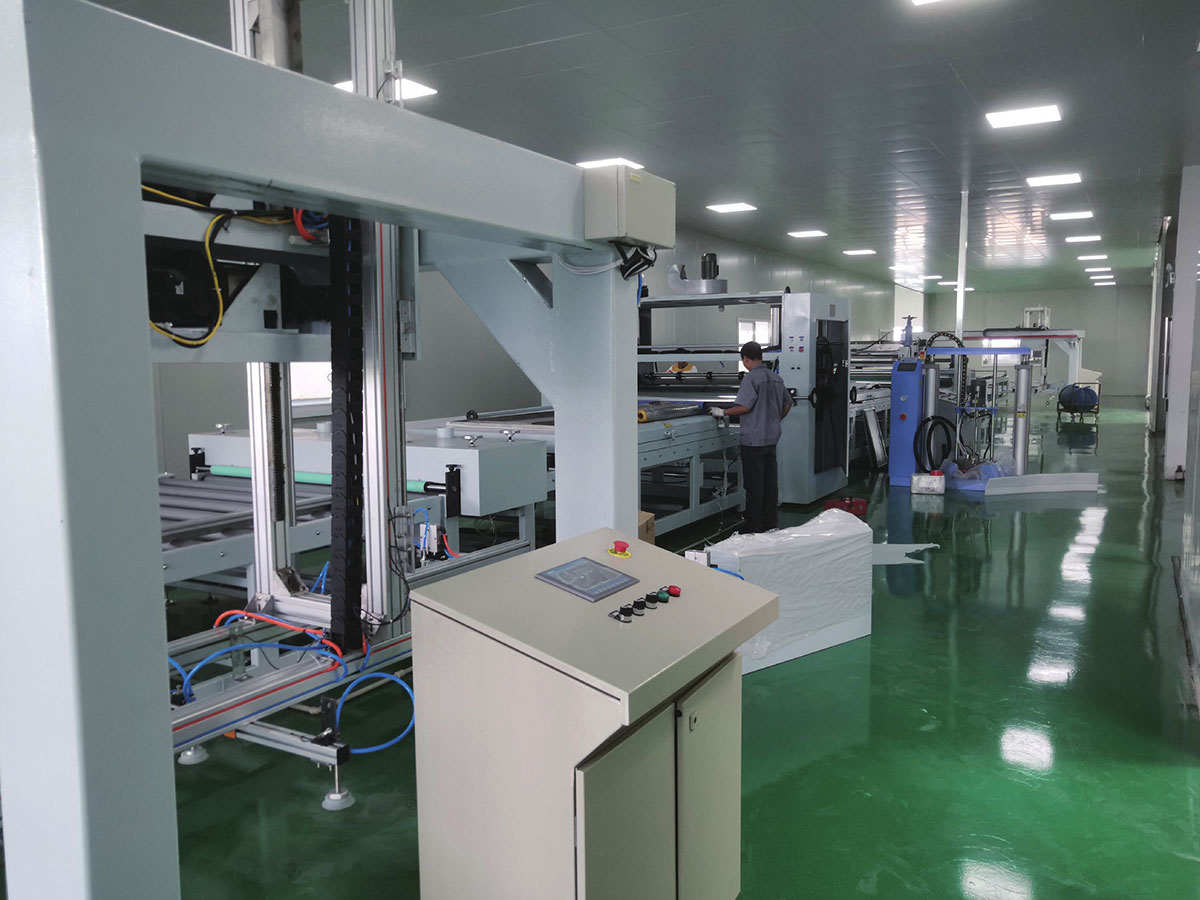
 Barisan Pengeluaran Panel Komposit Logam A2 Pada tahun 2012, kami secara bebas membangunkan Barisan Pengeluaran Panel Komposit Logam A2, barisan salutan berterusan generasi kedua yang direka khusus untuk menghasilkan Cl... Lihat Produk →
Tumbuhan yang turut menjalankan lantai SPC, kulit PVC dan PU, atau komposit termoplastik bertetulang gentian berterusan menghadapi logik yang sama dengan substrat yang berbeza. Unit salutan atau salutan, bahagian ketegangan dan peralatan emboss hiliran perlu direka bentuk sebagai satu baris dan bukannya dipasang daripada tawaran berasingan.
Semakan Perolehan Sebelum Anda Komit
Cek ini menelan belanja beberapa minggu dan biasanya menjimatkan lebih banyak daripada kosnya:
- Jalankan substrat anda sendiri, merentasi julat ketebalan anda sendiri, pada garis rujukan pembina atau di kilang rakan kongsi.
- Tanya parameter yang dijamin dan bagaimana setiap satu diukur semasa penerimaan.
- Sahkan senarai alat ganti, termasuk selang pengisaran semula roller dan pengedap pam.
- Periksa kekerasan penggelek dan rawatan permukaan, kerana penggelek lembut kehilangan mahkotanya dalam beberapa bulan pada substrat yang melelas.
- Sahkan pemuatan lantai, keperluan asas dan sambungan utiliti yang anda mesti sediakan.
- Bersetuju mengenai pemasangan, pentauliahan, latihan pengendali dan susunan sokongan selepas penyerahan.
Mata Kegagalan Biasa dan Cara Mengelaknya
- Ketebalan tepi hanyut: biasanya roller crown, tekanan nip atau kelikatan salutan, bukan pam. Ukur lebar penuh, bukan tengah.
- Kulit oren dan aliran lemah: periksa keseimbangan pelarut, suhu salutan dan tanjakan di zon ketuhar pertama.
- Kehilangan lekatan selepas dibengkokkan: biasanya masalah kurang pulih atau lebih pulih digabungkan dengan sisa prarawatan.
- Garisan dan calar: penggelek pemandu yang haus, ketegangan web yang salah atau salutan kering yang diambil pada penggelek.
- Buih di bawah filem berlamina: kelembapan dalam substrat, berat lapisan pelekat yang berlebihan atau tekanan nip yang tidak stabil.
Merakam berat salutan, suhu logam puncak dan ketegangan untuk setiap gegelung ialah alat diagnostik termurah yang boleh disimpan oleh tumbuhan. Apabila kecacatan muncul, log biasanya menunjukkan parameter yang dialihkan dahulu.
Memilih Pembina Yang Memahami Seluruh Baris
Peralatan salutan adalah sistem, bukan item katalog. Prarawatan, aplikasi, pengawetan, ketegangan dan pengendalian hiliran mestilah bersaiz terhadap substrat yang sama dan sasaran pengeluaran yang sama. Pembina yang turut membekalkan garisan panel komposit, unit laminasi filem, mesin embossing dan peralatan meratakan digunakan untuk menyelesaikan antara muka antara mereka, yang mana kebanyakan kelewatan pentauliahan berasal. Ia juga membantu apabila pembekal yang sama boleh menjalankan percubaan pada bahan anda dan melaraskan spesifikasi sebelum keluli dipotong.
Kelebihan pengeluaran garis salutan gegelung logam muncul dalam nombor pemprosesan dan sekerap dan bukannya dalam risalah mesin, jadi minta output yang diukur setiap syif dan bukannya kapasiti terpasang.
Garis salutan dinilai oleh gegelung yang meninggalkan loji, bukan dengan kelajuan yang dicetak dalam cadangan. Betulkan julat substrat, toleransi ketebalan salutan, tetingkap suhu logam puncak dan kaedah penerimaan sebelum anda membincangkan harga. Bandingkan petikan atas dasar itu, dan perbezaan yang penting menjadi jelas.
Jika anda merancang salutan, laminasi atau barisan panel komposit baharu dan mahu spesifikasi disemak semula terhadap bahan anda sendiri, hantar butiran substrat dan output sasaran kepada pasukan kejuruteraan dan minta konfigurasi baris dengan toleransi yang ditulis.